Impression 3D en production : quand passer de la pièce unique à la petite série sans perdre en qualité
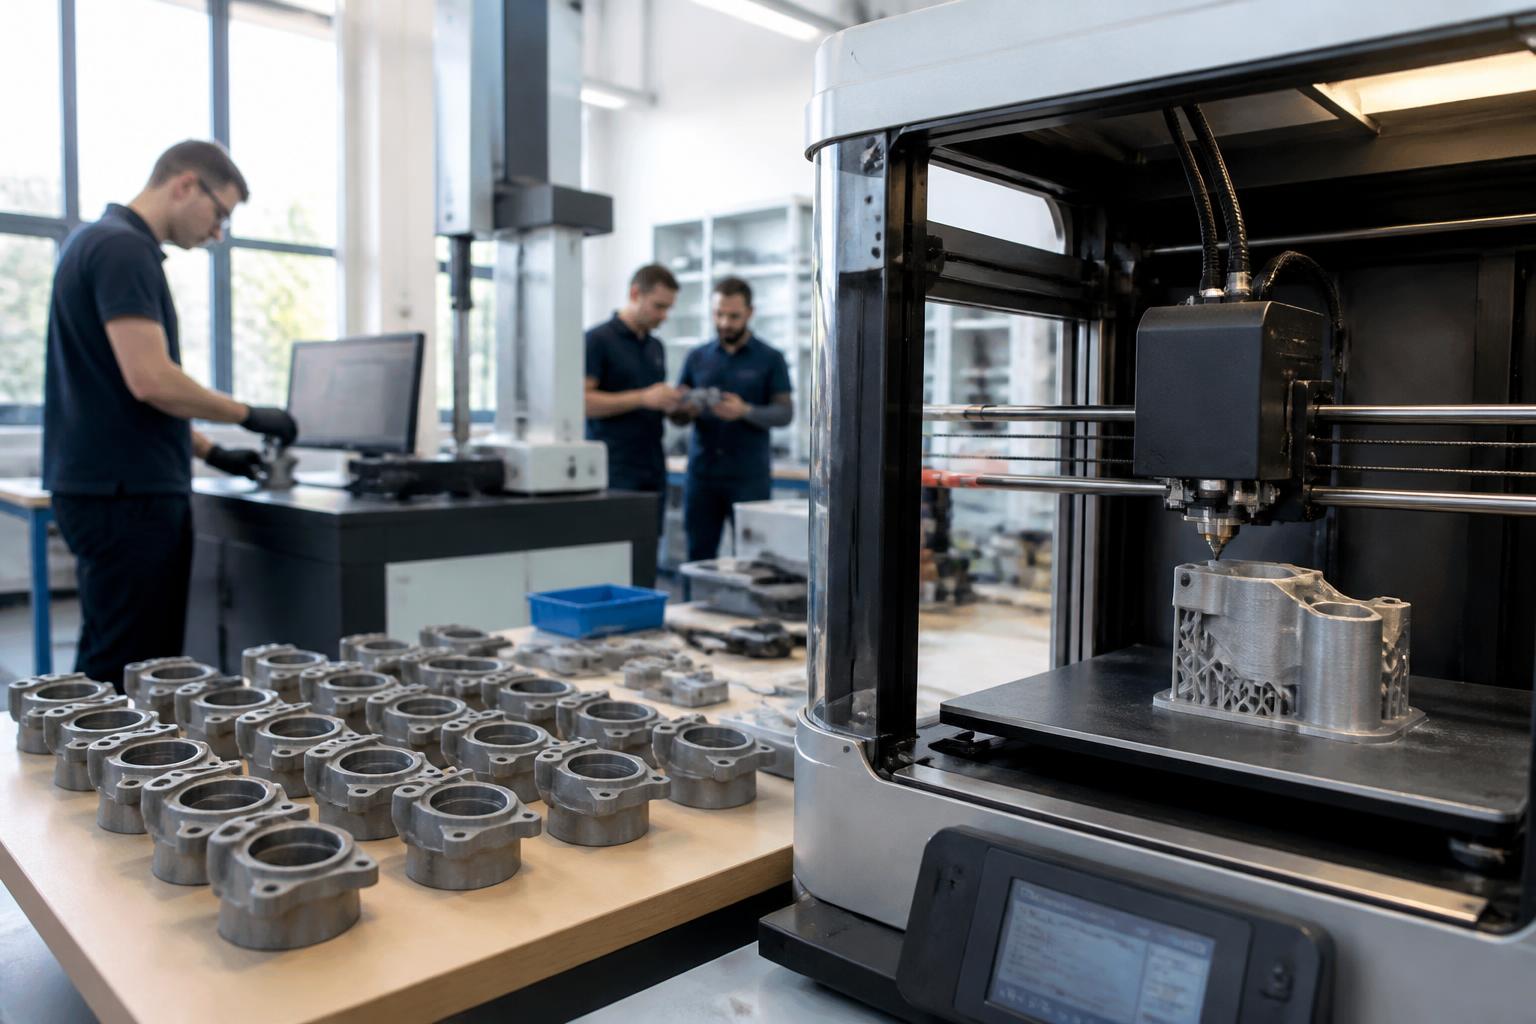
Points clés :
– La bascule vers la petite série se décide souvent quand les prototypes sortent régulièrement des ateliers et que les demandes internes explosent.
– Le choix du procédé (FDM, SLA, SLS, MJF, métal) conditionne la précision, la rugosité et la répétabilité en série.
– Une démarche structurée en quatre étapes – étude du besoin, conception, validation, production – réduit fortement les risques de dérive qualité.
– La CAO doit être repensée pour la série : épaisseurs, renforts, orientation de couche, ancrages d’assemblage, tolérances fonctionnelles.
– Le contrôle qualité et les finitions (polissage, peinture, inserts, teinte dans la masse) transforment un prototype correct en pièce prête pour la validation industrielle.
Quand l’impression 3D doit-elle passer du prototype à la petite série en production ?
Le déclic arrive souvent au même moment : le prototype fonctionne, les équipes l’utilisent au quotidien, et les demandes affluent pour des copies identiques. Le bureau d’études produit alors les mêmes fichiers encore et encore. À ce stade, la question devient stratégique : poursuivre en pièce unique ou organiser une production en petites séries structurée pour gagner en stabilité et en coûts unitaires ?
Un exemple typique vient d’une entreprise fictive, *Roboflex*, spécialisée dans la robotique de logistique. Au début, ses pinces adaptatives sont imprimées en FDM, une par une, sur une machine de bureau. Les premiers prototypes valident le concept. Mais dès que dix robots doivent sortir pour un pilote client, les limites apparaissent : temps d’impression trop long, écart de rigidité entre deux séries, montage difficile sur site. Ces signaux révèlent qu’il est temps de passer à un parc machines industriel et à une logique de lot.
Les indicateurs concrets sont assez clairs. D’abord, la fréquence : la même pièce sort plus de quelques fois par mois, parfois avec des variantes minimes. Ensuite, l’usage : on ne parle plus seulement de maquette visuelle, mais de prototype fonctionnel intégré à une ligne de production, à un robot ou à un dispositif médical. Enfin, l’impact économique : chaque échec de pièce coûte du temps de montage, du SAV et parfois une interruption de service chez le client.
À partir de là, la fabrication additive change de rôle. Elle ne sert plus seulement à prouver une idée, mais à livrer des pièces exploitables en série, avec des attentes proches de celles de l’usinage ou de l’injection plastique. L’enjeu devient alors de ne pas perdre en qualité lors de cette montée en volume : même géométrie, même comportement mécanique, même apparence, sur des dizaines ou centaines de pièces.
Le moment opportun pour ce basculement est celui où la répétition devient source de frustration : temps perdu en paramétrage, retouches incessantes, et ressenti d’un « prototype permanent ». Structurer une petite série en impression 3D, c’est transformer cette répétition subie en processus maîtrisé, avec des règles de jeu claires.
Comment reconnaître les signes que votre imprimante 3D de bureau ne suffit plus ?
Au départ, une machine FDM de bureau suffit pour valider des formes, tester une ergonomie ou assembler un premier démonstrateur. Mais dès que la charge augmente, certains symptômes reviennent : files d’attente de jobs, pannes plus fréquentes, besoin constant de recalibrer, et surtout dispersion importante de la qualité de surface d’une pièce à l’autre. Saviez-vous qu’un simple changement de bobine ou d’humidité ambiante peut suffire à modifier nettement l’état de surface sur du FDM domestique ?
Reprenons *Roboflex*. Lors de la préparation de son premier déploiement client, l’équipe doit produire une vingtaine de jeux de mors en TPU. Sur la même machine de bureau, quatre séries sortent parfaites, deux présentent des délaminations, et d’autres se déforment légèrement après refroidissement. Pour un prototype interne, c’est encore acceptable. Pour un lot de pré-série expédié chez un intégrateur, ce niveau d’incertitude devient problématique.
Autre élément marquant : la répétabilité géométrique. Lorsque les tolérances dimensionnelles deviennent serrées (par exemple pour une interface avec un roulement, un guidage linéaire ou un joint torique), la variation entre pièces peut bloquer l’assemblage. Dans ce cas, une imprimante 3D industrielle avec volume stable, compensation thermique et profil matière verrouillé offre une bien meilleure constance.
Le temps opérateur est aussi un signal fort. Quand un technicien passe plus de temps à enlever des supports, à poncer, à ajuster qu’à réaliser des tâches à plus forte valeur ajoutée, la bascule vers une production additive structurée se justifie pleinement. Une série bien pensée réduit les opérations manuelles grâce à une CAO optimisée et à des stratégies de production adaptées.
En résumé, lorsque la répétition, les exigences fonctionnelles et les risques client se conjuguent, l’imprimante 3D de bureau devient un outil de prototypage, tandis qu’un service ou un atelier spécialisé prend en charge la vraie petite série.
Quelles technologies d’impression 3D privilégier pour la petite série de pièces techniques ?
Pour passer de l’unitaire à la série tout en gardant un niveau de qualité constant, le choix du procédé est déterminant. Chaque technologie présente un compromis entre précision, vitesse, coût, tenue mécanique et aspect. La bonne approche consiste à lier ce choix à l’usage réel de la pièce : charge mécanique, environnement thermique, contact humain ou alimentaire, besoin de biocompatibilité, etc.
Les technologies les plus courantes en production sont le FDM industriel, la SLA, le SLS et les procédés poudre type MJF. Le FDM industriel garde un intérêt fort pour les pièces de grande taille ou les blends techniques, comme les composites chargés en fibre de carbone, très utilisés en aéronautique pour les outillages ou supports légers. La SLA séduit quand le besoin de finition est critique : boîtiers design, pièces médicales transparentes, moules d’injection temporaire.
Le SLS et la MJF occupent une place centrale pour la petite série de composants techniques. En travaillant par frittage de poudre (généralement du PA12 ou des polymères haute performance), ces procédés permettent de remplir un volume d’impression avec des dizaines de pièces imbriquées. L’absence de support simplifie la production en lot : une seule mise en poudre, une seule phase de refroidissement, et tout un « cake » de pièces prêtes pour le dépoudrage.
Pour les pièces métalliques, les procédés de fusion laser sur lit de poudre ou de jet de liant ouvrent des perspectives en outillage, inserts de moule ou composants structurels. Toutefois, leur coût et leur complexité de mise en œuvre les réservent souvent à des applications à haute valeur ajoutée : aéronautique, spatial, médical implantable.
La vraie question à se poser reste donc : quel couple technologie/matière garantit la meilleure combinaison entre performance, coût global et constance de fabrication sur plusieurs dizaines, voire centaines de pièces ?
Comment comparer les procédés d’impression 3D pour la série sans perdre en qualité ?
Pour objectiver le choix, la comparaison doit s’appuyer sur des critères mesurables : précision dimensionnelle, rugosité moyenne, résistance mécanique, stabilité dans le temps et capacité à reproduire ces performances d’un lot à l’autre. Un boîtier électronique imprimé en SLA aura une surface très lisse, mais une résistance moindre aux chocs que le même boîtier en PA12 SLS. Il faudra alors arbitrer entre esthétique et robustesse.
Un tableau comparatif permet de synthétiser les grandes tendances entre procédés courants en petite série :
| Procédé | Atout principal en petite série | Limitation à surveiller | Applications typiques |
|---|---|---|---|
| FDM industriel | Pièces grands volumes, composites, coût matière modéré | Stratification visible, anisotropie marquée selon l’orientation | Outillages, gabarits, supports de production |
| SLA | Haute résolution, excellent état de surface | Résines parfois fragiles, sensibilité aux UV | Boîtiers, dispositifs médicaux non implantables, pièces visuelles |
| SLS / MJF | Très bonne répétabilité, pas de supports, lots denses | Aspect légèrement granuleux, post-traitement souhaitable | Pièces fonctionnelles, charnières, clips, composants automobiles |
| Métal (fusion laser) | Résistance mécanique et thermique élevée | Coût élevé, post-usinage souvent nécessaire | Inserts de moule, prothèses, pièces aéronautiques |
Cette grille ne remplace pas une étude de cas, mais oriente rapidement vers un duo procédés/matériaux pertinent. Pour une série de poignées ergonomiques sur un robot collaboratif, la combinaison SLS + PA12 teinté dans la masse offre par exemple un bon compromis entre tenue mécanique, confort en main et stabilité colorimétrique sur plusieurs lots.
Dans une autre configuration, un guide de câble pour rail de train devra résister à la température, aux vibrations et au vieillissement. Un polyamide chargé ou un matériau haute performance en FDM industriel sera alors plus adapté. L’objectif reste de verrouiller un couple procédé/matière capable d’assurer une validation industrielle fiable.
Comment structurer le passage de la pièce unique à la série grâce à une méthode en 4 étapes ?
Pour éviter le « prototype éternel » et garantir une qualité constante en série, une démarche structurée s’impose. Un flux clair en quatre étapes permet de cadrer le projet : étude du besoin, conception, validation, production. Cette logique, inspirée des méthodes d’industrialisation classiques, s’adapte particulièrement bien à la fabrication additive.
L’étude du besoin est le point de départ. Elle consiste à comprendre le contexte d’utilisation, les contraintes mécaniques, les environnements (humidité, température, produits chimiques), mais aussi les objectifs économiques. Un échange technique approfondi, sur site ou à distance, permet de trier les exigences essentielles de celles qui relèvent du confort.
La conception 3D vient ensuite. Elle exploite la liberté de la fabrication additive : nervures internes, allégements, canaux intégrés, géométries impossibles à usiner. Cependant, cette liberté doit respecter certaines règles : épaisseur minimale, angle d’autosupport, orientation de couche. Plusieurs itérations rapides peuvent être nécessaires pour converger vers le meilleur compromis.
La phase de validation ancre le design dans le réel. Plans cotés, fichiers CAO finalisés, rendus ou prototypes fonctionnels permettent aux équipes techniques de se projeter. Ce moment est idéal pour tester l’assemblage, vérifier la compatibilité avec les autres composants et valider les méthodes de contrôle qualité.
Enfin, la production en série peut être lancée. Les équipements fonctionnent alors en continu, avec des profils verrouillés : même technologie, même matériau, mêmes paramètres d’impression et de post-traitement. L’objectif est simple : transformer le premier prototype réussi en lot de pièces parfaitement répétables.
Quels sont les points de contrôle indispensables à chaque étape du projet ?
À chaque étape, certains points de contrôle évitent les mauvaises surprises. Lors de l’étude du besoin, le dialogue doit couvrir au minimum les points suivants :
- Conditions d’usage : température, chocs, cycles répétés, exposition aux UV ou aux produits chimiques.
- Fonctions critiques : zone d’appui, surfaces d’étanchéité, interfaces avec d’autres composants.
- Objectifs économiques : nombre de pièces par lot, fréquence des commandes, horizon temporel du projet.
Durant la conception, le contrôle porte sur la cohérence entre CAO et procédé. Un modèle venu d’une autre technologie (injection, usinage) doit souvent être adapté : rayons internes, surépaisseurs, intégration d’inserts métalliques. Un échange continu avec le client permet d’ajuster ces décisions tout en gardant en vue l’usage réel.
Au moment de la validation, le prototype fonctionnel joue un rôle clé. Il ne s’agit plus de vérifier seulement l’aspect, mais aussi la résistance à l’effort. Un test simple, mené en atelier ou sur le terrain, peut révéler un point de rupture inattendu, un jeu trop important ou un frottement excessif. Mieux vaut corriger là qu’en pleine série.
Enfin, en production, la régularité prévaut. Contrôles dimensionnels sur échantillon, suivi des paramètres machines, traçabilité matière : ces éléments transforment une série artisanale en vraie production industrielle par impression 3D. Le résultat final est une famille de pièces identiques visuellement, mais surtout homogènes en comportement.
Une série bien contrôlée devient alors un socle solide pour aller vers des volumes plus importants ou intégrer de nouvelles variantes, sans réinventer la roue à chaque itération.
Comment adapter la conception 3D pour garantir la qualité en petite série imprimée ?
Passer à la série impose souvent un « reset » partiel de la CAO. Ce qui fonctionne sur un prototype unique peut devenir fragile ou difficile à produire en lot. L’optimisation consiste à revoir la géométrie pour la rendre à la fois plus robuste et plus stable à fabriquer, tout en maîtrisant le coût matière et le temps machine.
Les épaisseurs de paroi en sont un bon exemple. Une paroi très fine peut être acceptable pour une pièce isolée, manipulée avec précaution. En série, elle risque de casser au dépoudrage, au ponçage ou durant le transport. Renforcer légèrement cette zone, ajouter un rayon, ou intégrer une nervure peut suffire à sécuriser l’ensemble sans alourdir la pièce.
L’orientation d’impression influence directement la résistance. Sur un prototype, l’orientation est parfois choisie pour réduire les supports ou accélérer le temps de fabrication. En série, le critère principal devient souvent la répétabilité mécanique : aligner les couches dans le sens où les efforts seront les mieux repris. Cette adaptation simple change profondément le comportement en fatigue.
Les interfaces d’assemblage méritent également une attention particulière. Un logement de roulement ou un filetage imprimé peuvent fonctionner de manière irrégulière s’ils ne sont pas conçus dès le départ pour le procédé choisi. L’intégration d’inserts métalliques, par collage ou par surmoulage thermique local, améliore la durabilité et la perception de qualité.
Quels ajustements de design permettent de sécuriser la montée en volume ?
Plusieurs ajustements, parfois discrets, font toute la différence entre un prototype fragile et une pièce prête pour la série :
Premièrement, le traitement des transitions. Les angles vifs concentrent les contraintes et favorisent les fissures. Adoucir ces zones avec des congés et des chanfreins adaptés au procédé réduit le risque de rupture, surtout sur des polymères rigides issus de SLA ou de SLS.
Deuxièmement, les structures internes. Les technologies de type FDM et SLA permettent d’utiliser des remplissages internes contrôlés. Pour un prototype, un remplissage aléatoire « par défaut » peut convenir. En série, définir un motif précis (nid d’abeille, gyroid, lignes croisées) améliore la résistance et la répétabilité, tout en optimisant le poids.
Troisièmement, les surfaces fonctionnelles. Une patte de fixation ou une zone d’appui sur une machine doit parfois être surfacée après impression pour atteindre une planéité ou une rugosité donnée. Prévoir dès la CAO la surépaisseur nécessaire pour un usinage local évite les adaptations improvisées en fin de projet.
Enfin, la gestion des tolérances est déterminante. La fabrication additive présente des tolérances différentes de l’usinage. Les jeux de montage doivent donc être recalibrés en conséquence. Un exemple concret : une charnière encliquetable utilisée en carrosserie légère devra être légèrement ajustée pour compenser la rugosité et les variations de retrait matière.
Ces ajustements, mis bout à bout, composent une véritable « grammaire » du design pour la petite série additive. Une fois maîtrisée, elle permet d’enchaîner les projets avec une fiabilité croissante.
Comment les finitions et le contrôle qualité transforment une série 3D en solution industrielle ?
Sans finition ni contrôle, une série de pièces imprimées reste au stade de l’expérimentation. Ce sont les opérations de post-traitement – sablage, polissage, teinte dans la masse, peinture, montage d’inserts – qui donnent à la pièce son aspect final et sa robustesse perçue. Le contrôle qualité, lui, garantit que cette apparence cohérente correspond bien à un comportement industriel fiable.
Les matériaux teintés dans la masse offrent un avantage notable : la couleur est intégrée au cœur de la matière, ce qui limite les rayures visibles et l’usure esthétique dans le temps. Pour un carter de robot collaboratif ou un accessoire médical, cette tenue de la couleur est un vrai plus, surtout lors de nettoyages répétés.
La peinture et les finitions spécifiques, comme les vernis ou les traitements texturés, ajoutent une couche supplémentaire de personnalisation. Elles permettent d’harmoniser visuellement une pièce imprimée en 3D avec des composants injectés ou usinés déjà en place dans une gamme de produits. L’utilisateur final ne perçoit plus que l’ensemble cohérent, et non la diversité des procédés sous-jacents.
Les assemblages complètent la transformation. Vissage, collage, inserts métalliques, systèmes magnétiques : chaque solution répond à un besoin particulier. Une poignée devant résister à des efforts de traction répétés bénéficiera d’inserts métalliques surmoulés, tandis qu’un cache d’accès souvent démonté préférera un système magnétique pour allier confort d’usage et durabilité.
Quels contrôles mettre en place pour garantir une qualité constante sur chaque lot ?
Pour garantir que chaque lot présente le même niveau de qualité, une stratégie de contrôle doit être définie dès la phase de conception. Elle peut combiner mesures dimensionnelles, tests fonctionnels simples et contrôles visuels standardisés. L’objectif est d’attraper les dérives avant qu’elles ne touchent le client.
Les mesures dimensionnelles s’effectuent sur des cotes clés, identifiées avec le bureau d’études. Un jeu de jauges, un pied à coulisse ou un système de mesure optique peuvent suffire, selon la précision requise. Ces vérifications régulières donnent un indicateur fiable de la stabilité du procédé.
Les tests fonctionnels, eux, simulent l’usage réel. Sur une série de clips de fixation, un simple montage/démontage répété sur un support test permet de repérer un éventuel durcissement, un jeu excessif ou une rupture prématurée. Sur un composant aéronautique, les essais seront évidemment plus contraignants, mais la logique reste la même : confronter la pièce aux efforts qu’elle rencontrera en service.
Le contrôle visuel, enfin, formalise les critères d’acceptation. Rugosité acceptable, présence ou non de lignes de couche visibles, cohérence de teinte, absence de porosité apparente : ces points doivent être partagés entre le fournisseur et le client. Une fois validés, ils deviennent un langage commun pour parler de qualité.
Combinées, ces approches transforment la petite série imprimée en 3D en véritable solution industrielle, capable d’entrer en concurrence avec des procédés plus traditionnels, surtout lorsque la flexibilité et le délai jouent un rôle clé.
À partir de combien de pièces parle-t-on de production en petite série en impression 3D ?
Il n’existe pas de seuil universel, mais on parle généralement de petite série lorsque la même référence est produite de manière répétée, sur plusieurs dizaines à quelques centaines de pièces, avec un process stabilisé : même matériau, même technologie, mêmes paramètres de fabrication et de finition. La frontière se situe davantage dans la répétabilité et l’organisation industrielle que dans un nombre exact de pièces.
Comment éviter les variations de qualité entre deux lots de pièces imprimées ?
La clé réside dans la standardisation : verrouiller la technologie (FDM, SLA, SLS…), utiliser une matière qualifiée et suivie, figer les paramètres machines, documenter les orientations d’impression et mettre en place des contrôles dimensionnels et visuels récurrents. Un fournisseur expérimenté en fabrication additive industrielle applique ces pratiques pour maintenir une qualité constante lot après lot.
L’impression 3D peut-elle remplacer l’injection plastique pour la petite série ?
Pour des volumes limités et des géométries complexes, oui, la fabrication additive peut se substituer à l’injection, surtout lorsqu’on souhaite éviter un investissement moule ou tester un design sur le terrain avant outillage. Au-delà d’un certain volume, l’injection redevient intéressante, mais l’impression 3D reste un outil précieux pour les préséries, les versions spéciales, les rechanges et les pièces de rechange difficiles à sourcer.
Quels secteurs utilisent déjà l’impression 3D en série ?
Les secteurs les plus avancés sont l’aéronautique, la robotique, l’automobile, le médical (notamment les dispositifs sur mesure) et la logistique. On y trouve des outillages légers, des guides de perçage, des boîtiers électroniques, des interface homme-machine, des gabarits de contrôle, mais aussi des pièces finales montées directement sur des machines ou véhicules en service.
Faut-il modifier sa CAO classique pour passer en impression 3D série ?
Oui, dans la majorité des cas. Un modèle prévu pour l’usinage ou l’injection n’est pas optimisé pour la fabrication additive. Il convient de revoir les épaisseurs, les rayons, les structures internes, l’orientation de la pièce et les interfaces d’assemblage. Cette adaptation, réalisée avec un spécialiste de la conception pour la 3D, sécurise la montée en volume et limite les surprises en production.