Découpe laser industrielle : matériaux, épaisseurs et cas où l’alternative s’impose
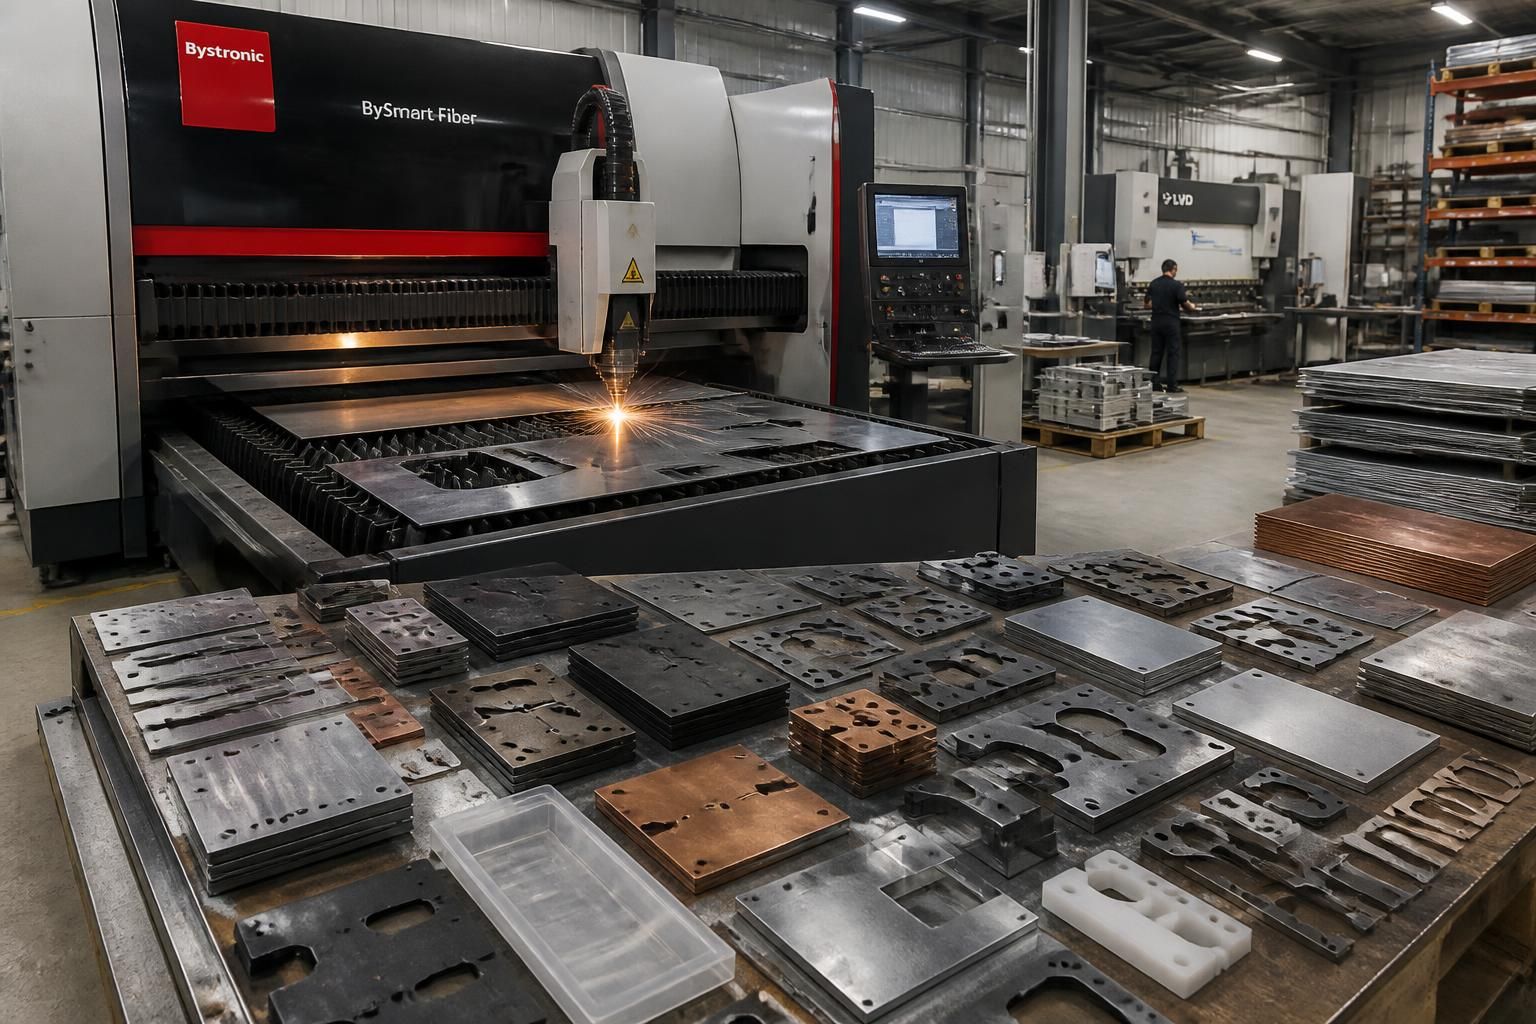
La découpe laser industrielle s’est imposée comme un standard pour fabriquer vite et précisément des pièces métalliques ou plastiques, mais aussi pour compléter l’impression 3D et l’usinage. Les technologies laser CO2 et laser fibre couvrent la plupart des besoins, du bois aux aciers haute performance, avec des épaisseurs et des qualités de coupe très différentes. Certains matériaux restent pourtant interdits, d’autres deviennent trop épais ou trop coûteux à couper : c’est là que des procédés comme le plasma, l’oxycoupage ou le poinçonnage reprennent la main. L’enjeu pour un bureau d’études ou un atelier est donc de savoir où le laser excelle, où il montre ses limites, et comment concevoir ses pièces (kerf, fichiers vectoriels, assemblages) pour exploiter au mieux ses capacités.
- Laser CO2 : idéal pour bois, acrylique, cuir, carton, gravure sur verre.
- Laser fibre : référence pour acier, inox, aluminium, laiton, cuivre, titane.
- Matériaux interdits : PVC, ABS, polycarbonate, composites carbone epoxy.
- Épaisseur pratique : laser très performant sur tôles fines à moyennes, moins rentable sur très fortes épaisseurs.
- Alternatives : plasma et oxycoupage pour les fortes épaisseurs, poinçonnage pour grandes séries simples, usinage CNC pour tolérances serrées en 3D.
- Conception : anticiper le kerf, optimiser le nesting, travailler en fichiers vectoriels propres.
Découpe laser industrielle : comment fonctionne vraiment le procédé ?
La découpe laser industrielle repose sur un faisceau concentré de lumière capable de faire fondre, brûler ou vaporiser une matière sur une zone extrêmement réduite. Le principe est simple à décrire : un faisceau est focalisé à travers une optique, atteint la surface de la tôle ou de la plaque, chauffe localement, puis un gaz d’assistance (air, azote, oxygène) éjecte le métal ou le plastique fondu. Dans la pratique, tout se joue sur la maîtrise de la puissance, de la mise au point et du déplacement de la tête.
Contrairement à une fraise d’usinage, il n’y a aucun contact mécanique avec la pièce. Aucun effort ne vient déformer les parties fines ou les géométries fragiles. Cette absence d’outil physique réduit l’usure et autorise des motifs ajourés, des angles vifs, des découpes internes très serrées. Les ingénieurs de production l’exploitent pour des prototypes fonctionnels comme pour des séries complètes avec des tolérances dimensionnelles resserrées.
La machine distingue généralement deux modes de travail : la découpe vectorielle et la gravure raster. En mode découpe, la tête suit un contour défini par un fichier vectoriel (DXF, SVG, AI…), à puissance élevée, pour traverser la matière. En gravure, elle balaye la surface ligne par ligne, à puissance réduite, pour marquer ou brûler sans percer. Ce second mode est plus lent mais très utile pour la signalétique, les logos, les indicateurs de montage directement sur la pièce.
Un point souvent sous-estimé par les concepteurs est le kerf, c’est-à-dire l’épaisseur réelle du trait de coupe. Sur beaucoup d’installations industrielles, ce trait se situe entre quelques dixièmes de millimètre. Cela paraît faible, mais sur un assemblage à tenons-mortaises ou sur des logements de roulements, cette différence peut ruiner la tenue mécanique. Les bureaux d’études avancés intègrent donc ce jeu dans leur CAO, exactement comme on anticipe le retrait en fabrication additive.
Pour les entreprises de production, l’avantage clé du laser réside dans la programmation numérique directe. À partir d’un fichier CAO propre, il devient possible de multiplier les itérations rapides : une nouvelle version de plaque, un renfort supplémentaire, un changement de perçages se traduisent par une modification de fichier, sans changement d’outillage. Cette flexibilité rapproche la découpe laser de l’impression 3D : la forme est pilotée par le fichier, pas par un outil unique coûteux. La compréhension de ces mécanismes prépare naturellement la question suivante : quel type de laser choisir selon le matériau ciblé ?
Laser CO2 ou laser fibre : quels matériaux et quelles épaisseurs en découpe industrielle ?
La plupart des ateliers sérieux travaillent aujourd’hui avec deux grandes familles : le laser CO2 et le laser fibre. Le premier utilise un mélange gazeux excité optiquement, le second une fibre optique dopée. Derrière cette différence de source se cachent des comportements très différents selon les matériaux. En résumé, le CO2 règne sur les matériaux organiques et certains plastiques, tandis que le laser fibre domine largement la découpe des métaux.
Un laser CO2 est particulièrement à l’aise sur le bois (contreplaqué, MDF, bois massif de faible épaisseur), les plastiques type PMMA (acrylique / Plexiglas) et des matériaux comme le cuir, le carton, les tissus ou le liège. Les bords obtenus sur l’acrylique sont souvent brillants, presque comme polis, ce qui en fait une solution de choix pour la signalétique, les vitrines ou les prototypes de produits. Sur ces matériaux, l’épaisseur pratique reste modérée, car plus la tôle ou la plaque est épaisse, plus la coupe devient lente et énergivore.
Le laser fibre se concentre sur les métaux. Acier doux, inox, aluminium, laiton, cuivre et même titane passent sous la tête de coupe. Les épaisseurs maximales utiles dépendent de la puissance installée, mais dans de nombreux ateliers, les plages les plus rentables restent la tôle fine à moyenne : de la tôle de carrosserie à la platine structurale pour machines spéciales. La combinaison d’une source fibre et d’un gaz d’assistance adapté (souvent azote pour des bords propres, oxygène pour la vitesse sur acier) permet d’obtenir des arêtes nettes prêtes pour le pliage ou l’assemblage.
| Matériau | Technologie laser conseillée | Ordre de grandeur d’épaisseur pratique | Exemples d’usages industriels |
|---|---|---|---|
| Acier doux / galvanisé | Fibre ou CO2 industriel | Tôles fines à fortes épaisseurs selon puissance | Charpente métallique, châssis machines, pièces mécano-soudées |
| Inox | Fibre | Tôles fines et moyennes pour qualité de bord élevée | Agroalimentaire, mobilier inox, signalétique extérieure |
| Aluminium | Fibre | Épaisseurs faibles à intermédiaires | Carters légers, panneaux, pièces pour robotique et aéronautique légère |
| Bois, MDF, contreplaqué | CO2 | Épaisseurs modestes pour garder la précision | Maquettes d’architecture, mobilier sur mesure, agencement |
| Acrylique (PMMA) | CO2 | Plaques fines à moyennes | Signalétique, vitrines, pièces transparentes de prototypes |
Certains matériaux restent pourtant en dehors du champ. Un laser fibre ne coupe pas efficacement le bois ou l’acrylique transparent : le faisceau traverse ou se réfléchit sans générer une fusion contrôlable. À l’inverse, un CO2 de petite puissance ne fera que marquer la surface d’une tôle d’acier sans réelle coupe. Saviez-vous qu’un paramétrage incorrect peut même provoquer des reflets nuisibles dans la tête optique, surtout sur le cuivre ou l’aluminium poli ? C’est une des raisons pour lesquelles le choix du prestataire et de la technologie doit être validé très tôt, dès la phase de conception.
Cette répartition des rôles entre CO2 et fibre conditionne naturellement la stratégie industrielle : quel atelier pour quel type de projet, quelle marge d’évolution si de nouvelles pièces en métal réfléchissant sont prévues, ou si l’activité bascule vers plus de plasturgie. Une fois cette cartographie clarifiée, se pose une autre question clé : quels matériaux refuser absolument en découpe laser pour des raisons de sécurité ou de qualité ?
Une vidéo pédagogique sur ces différences de technologies aide souvent les équipes de conception à affiner leurs choix de matériaux dès la phase de CAO.
Quels matériaux sont interdits ou à éviter en découpe laser industrielle ?
Malgré son image de technologie « passe-partout », la découpe laser industrielle ne tolère pas tous les matériaux. Certains se comportent mal sous l’effet du faisceau, d’autres libèrent des gaz toxiques ou corrosifs qui peuvent endommager la machine et mettre en danger les opérateurs. L’exemple le plus connu est le PVC : sous laser, il dégage du chlore gazeux, nuisible pour la santé et capable de corroder les parties métalliques de la machine, y compris les rails et les miroirs.
Le polycarbonate pose un autre problème. Au lieu de se vaporiser proprement, il a tendance à brûler, à brunir et à produire une fumée dense jaune peu compatible avec un atelier sain. L’ABS n’est pas en reste : ce thermoplastique largement utilisé en injection et en impression 3D FDM fond plus qu’il ne se coupe, colle aux parois, carbonise, et peut dégager des composés contenant du cyanure. Ce cocktail n’a rien à faire sous un faisceau laser industriel.
Les composites carbone / époxy sont également à proscrire. Les fibres de carbone, conductrices, peuvent perturber ou endommager l’électronique de la machine, tandis que la résine époxy se décompose en émanations toxiques. Pour ces matériaux haute performance, plus adaptés aux pièces structurales en aéronautique ou en sport mécanique, des procédés comme le jet d’eau abrasif ou la découpe mécanique contrôlée restent les références.
Dans les ateliers sérieux, la règle est donc simple : lorsqu’un nouveau matériau est envisagé, les fiches techniques et fiches de données de sécurité sont étudiées avant la première passe laser. De nombreux prestataires affichent d’ailleurs une liste claire de matériaux refusés. Pour un bureau d’études, intégrer cette contrainte dès le choix matière évite de devoir redessiner tardivement une pièce pour passer sur de l’aluminium ou de l’acier à la place d’un plastique inadapté.
Une approche pragmatique consiste à se poser trois questions avant de valider un choix : le matériau fond-il ou se vaporise-t-il proprement, sans enflammer la pièce ? Les fumées générées peuvent-elles être évacuées par une aspiration filtrante standard ? Le comportement thermique est-il compatible avec la précision attendue, sans déformation excessive ? Si la réponse reste floue, un essai contrôlé ou un changement de matériau s’impose. Cette vigilance sur la compatibilité matière ouvre naturellement sur un autre sujet stratégique : comment concevoir ses pièces pour exploiter au mieux les capacités du laser, en particulier dans un environnement d’itérations rapides et de validation industrielle.
Des ressources vidéo spécialisées détaillent souvent ces risques matière par matière, ce qui facilite la sensibilisation des équipes en atelier.
Comment concevoir des pièces optimisées pour la découpe laser (kerf, fichiers, assemblages) ?
Pour transformer une idée en pièce réussie, la conception pour la découpe laser suit une logique proche de la conception pour l’impression 3D ou pour le fraisage CNC. Tout commence par le choix du format de fichier : la machine lit des contours vectoriels, pas des images pixellisées. DXF, DWG, SVG, AI ou EPS sont les formats classiques. Un plan importé d’un logiciel de CAO doit être nettoyé : segments dupliqués, courbes ouvertes, petits arcs inutiles nuisent à la qualité de coupe et augmentent le temps machine.
Vient ensuite la gestion du kerf. Par analogie avec les couches successives d’une imprimante 3D SLA ou FDM, où l’on anticipe le retrait de polymérisation ou le gauchissement, la découpe laser exige d’intégrer l’épaisseur du trait de coupe dans la CAO. Pour un assemblage sans jeu, les tenons peuvent être légèrement surdimensionnés et les logements ajustés en conséquence. Les concepteurs aguerris tiennent souvent un tableau interne de compensation, différent pour chaque matériau et chaque fournisseur.
Le nesting joue aussi un rôle clé. Il consiste à imbriquer les pièces sur la tôle de manière à limiter la chute matière et à réduire le chemin que parcourt la tête laser. Une simple astuce, comme partager une ligne de coupe entre deux pièces adjacentes, peut réduire nettement le temps de cycle. Pour un projet de robotique légère nécessitant des flasques en aluminium découpés, cette optimisation permet de passer d’un prototype isolé à une pré-série sans explosion de budget.
Autre point d’attention : l’épaisseur minimale des nervures et la taille des découpes internes. Une fente trop fine peut se refermer, une languette trop étroite risque de se déformer lors des post-traitements (pliage, soudure, montage). Un peu comme on évite les surplombs impossibles en impression 3D FDM, on évite ici les détails plus petits que le diamètre effectif du faisceau et le kerf combinés. Le bon réflexe consiste à échanger tôt avec le prestataire pour connaître ses recommandations de largeur minimale de trait.
Les textes et marquages font l’objet d’un choix stratégique : gravure raster pour un rendu plein, ou marquage vectoriel léger pour gagner du temps. Sur des pièces mécaniques, graver un numéro de série ou un QR code directement au laser permet de sécuriser la traçabilité sans ajouter d’étiquette ni d’étape manuelle. Cette intégration de la fonction marquage dans la même opération de découpe est un atout permanent pour la validation industrielle et le suivi qualité.
En combinant fichiers propres, compensation du kerf, nesting intelligent et choix malin entre gravure et découpe, la découpe laser devient un véritable accélérateur d’itérations rapides, comme une clé passe-partout pour valider plusieurs versions d’un prototype fonctionnel à moindre coût. Reste une interrogation importante pour tout décideur industriel : à partir de quand le laser cesse-t-il d’être la solution optimale, et quand vaut-il mieux basculer vers des procédés alternatifs ?
Quand la découpe laser n’est plus la bonne option : plasma, oxycoupage, poinçonnage et usinage
Aussi performante soit-elle, la découpe laser industrielle rencontre des limites techniques et économiques. Sur des fortes épaisseurs d’acier, par exemple, le temps de coupe augmente considérablement. Le bord peut devenir moins propre, avec une zone affectée thermiquement plus large. Dans ces cas, l’oxycoupage prend souvent le relais : plus lent par nature, mais plus adapté aux très fortes sections, notamment pour les pièces de structure lourde en construction ou en engins de chantier.
Le plasma offre une autre alternative pour les tôles épaisses ou pour des géométries moins exigeantes en précision. La qualité de coupe reste inférieure à celle du laser, mais la productivité peut être plus intéressante sur certains gabarits. Pour des pièces où quelques dixièmes de millimètre de tolérance ne sont pas critiques, cette option devient très compétitive, surtout pour des séries importantes.
Le poinçonnage, lui, excellera sur des formes répétitives simples : trous, lumières, découpes standardisées. Une fois l’outillage amorti, le coût unitaire chute. Pour une tôle de châssis avec de nombreux perçages identiques, associer poinçonnage et quelques contours découpés au laser peut former un duo très efficace. L’usinage CNC redevient, de son côté, la référence dès que les pièces sortent du domaine de la tôle plate et exigent des formes 3D complexes, des tolérances extrêmement serrées ou des états de surface précis sur certains alésages.
Un cas typique illustre bien ce basculement : un fabricant d’équipements spéciaux démarre avec des flancs de machine en tôle découpée laser, parfaits pour itérer sur le design et ajuster l’ergonomie. Une fois le produit stabilisé et produit en grandes séries, l’entreprise migre une partie du process vers poinçonnage + pliage, réservant le laser aux variantes, aux petites séries ou aux pièces spéciales. Le laser devient alors un outil de flexibilité plutôt qu’un moyen de production de masse.
Le métier consiste finalement à choisir la bonne combinaison : laser pour la liberté géométrique et les prototypes, plasma ou oxycoupage pour le très épais, poinçonnage pour les grands volumes répétitifs, usinage pour les formes 3D et les ajustements fins. Cette vision globale permet d’orienter chaque projet vers la solution la plus efficace, en cohérence avec les objectifs de coût, de qualité et de délai.
Quel matériau choisir pour une découpe laser industrielle de pièces mécaniques légères ?
Pour des pièces mécaniques légères, l acier, l inox ou l aluminium restent les plus adaptés à la découpe laser. Un laser fibre permet d obtenir des contours précis, une bonne répétabilité et des bords propres prêts pour le pliage ou la soudure. Le choix entre ces métaux dépend ensuite du poids cible, de la résistance à la corrosion et du budget matière.
Pourquoi certains plastiques comme le PVC ou l ABS sont-ils interdits en découpe laser ?
Ces plastiques dégagent des fumées toxiques ou corrosives sous l action du faisceau laser. Le PVC libère du chlore gazeux, dangereux pour l opérateur et destructeur pour la machine. L ABS fond, carbonise et peut émettre des composés contenant du cyanure. Pour ces raisons, ils sont exclus des ateliers de découpe laser sérieux.
Comment anticiper le kerf lors de la conception de pièces découpées au laser ?
Le kerf correspond au trait de coupe réellement enlevé par le laser. Pour l anticiper, il faut demander la valeur typique au prestataire puis adapter les cotes de la CAO, surtout pour les assemblages serrés. Les logements peuvent être légèrement réduits et les tenons augmentés pour compenser la matière perdue et garantir un emboîtement correct.
Dans quels cas préférer le plasma ou l oxycoupage à la découpe laser ?
Le plasma et l oxycoupage deviennent intéressants quand les épaisseurs d acier deviennent très importantes, que la précision demandée est moins contraignante et que le temps de coupe laser serait trop long. Pour des pièces structurales épaisses où quelques dixièmes de millimètre de tolérance sont acceptables, ces procédés peuvent réduire nettement le coût global.
La découpe laser est-elle complémentaire de l impression 3D en production industrielle ?
Oui, les deux technologies se complètent très bien. L impression 3D permet de réaliser des formes 3D complexes, des prototypes fonctionnels et des pièces unitaires optimisées topologiquement, tandis que la découpe laser excelle sur les composants plats, les nervures, les platines et les supports. Associer les deux offre une grande agilité pour les itérations rapides et la validation industrielle de nouveaux produits.