Découpe laser CO2 vs fibre : ce que chaque source fait différemment sur l’aluminium, l’acier et l’inox
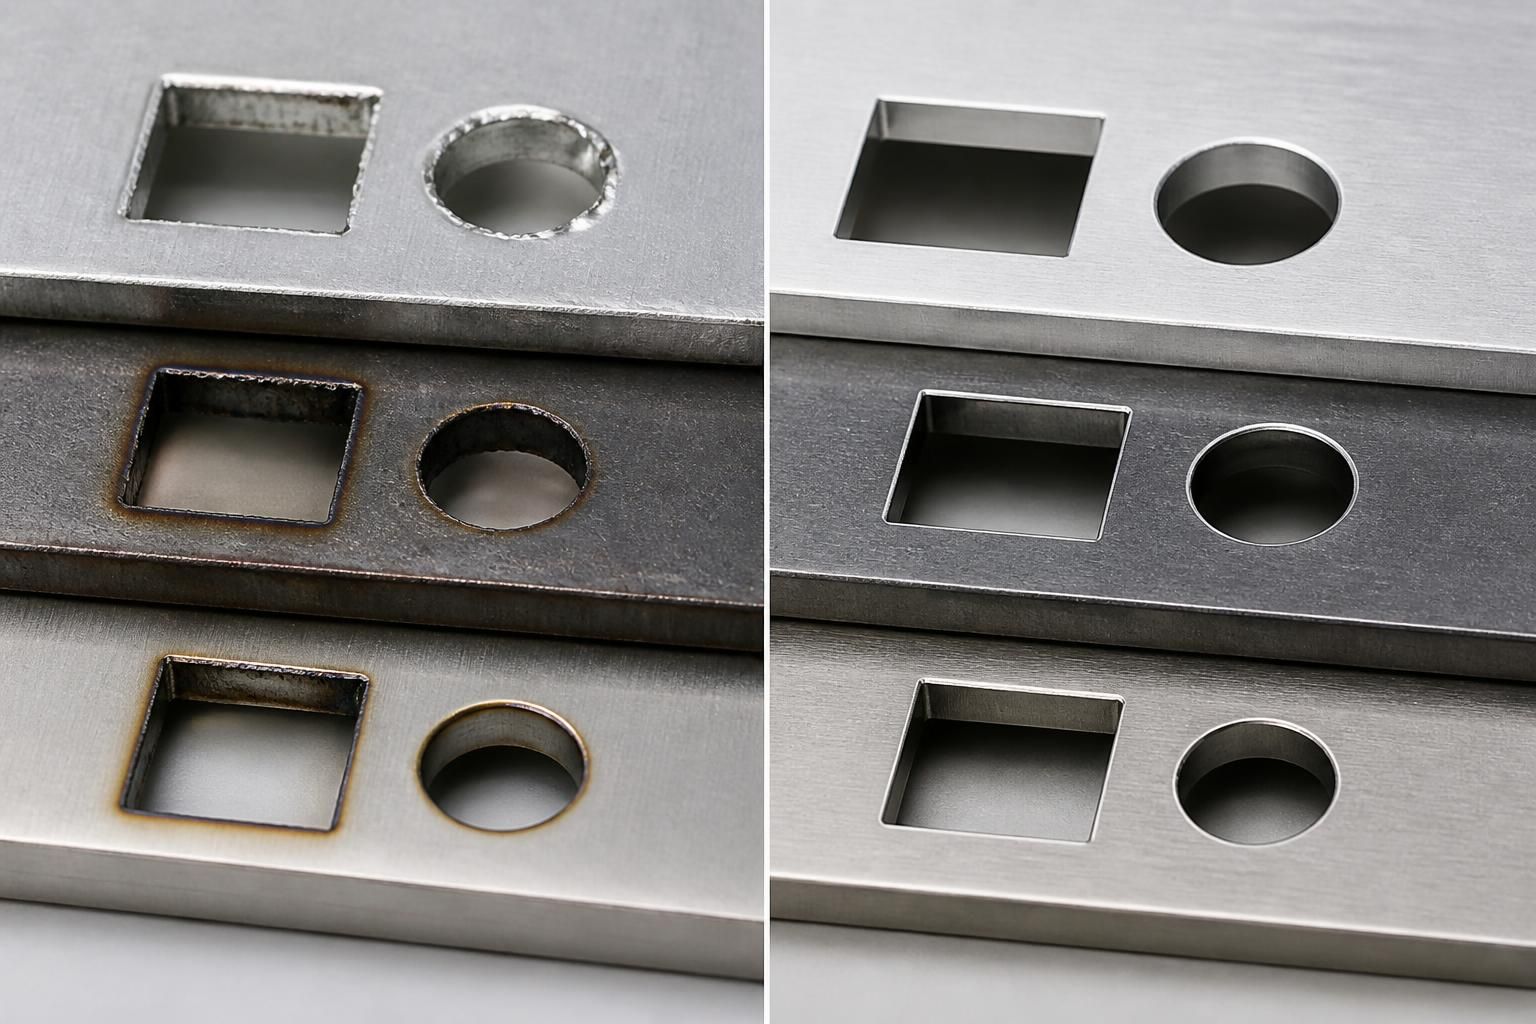
Les points clés à retenir :
- Longueur d’onde décisive : la fibre, autour de 1 µm, est mieux absorbée par les métaux que le CO₂ à 10,6 µm.
- Aluminium, acier, inox : la fibre domine en vitesse et stabilité, surtout jusqu’à environ 20 mm d’épaisseur.
- Productivité : pour des séries longues et des pièces répétitives, le laser fibre maximise le rendement.
- Coûts d’exploitation : consommation électrique et maintenance largement à l’avantage de la fibre.
- CO₂ stratégique : reste pertinent pour des ateliers mixtes (métaux + non‑métaux) ou des besoins de finition très soignée sur certains aciers.
Découpe laser CO₂ vs fibre : quelles différences physiques sur l’aluminium, l’acier et l’inox ?
La confrontation laser CO₂ vs fibre commence par un élément simple : la longueur d’onde. Le laser à fibre travaille autour de 1,06 µm, alors que le laser CO₂ émet vers 10,6 µm. Cette différence change tout sur l’interaction avec l’aluminium, l’acier et l’inox. Les métaux absorbent beaucoup mieux la lumière à courte longueur d’onde, ce qui favorise la fibre pour une coupe rapide et stable.
Sur l’acier carbone, la fibre génère un faisceau très concentré, avec une densité de puissance élevée. Résultat : le métal fond et s’évacue de manière très localisée, ce qui réduit la largeur de kerf et améliore les tolérances dimensionnelles. Le CO₂, lui, offre une interaction moins efficace ; pour obtenir la même pénétration, il doit monter plus haut en puissance, au prix d’un bain de fusion plus large et donc d’un trait de coupe plus épais.
Pour l’acier inoxydable, la différence se ressent aussi sur le comportement thermique. La fibre limite la zone affectée thermiquement, ce qui aide à préserver la microstructure et la planéité des pièces fines. Sur des pièces destinées à la validation industrielle en environnement médical ou agroalimentaire, cette maîtrise du profil thermique réduit les risques de déformation, un atout majeur pour des ensembles en tôlerie fine ou en robotique légère.
L’aluminium complique encore le jeu : c’est un matériau très réfléchissant et bon conducteur de chaleur. Le CO₂ peine à déposer son énergie, une partie significative du faisceau est renvoyée vers les optiques ou dissipée dans la masse. La fibre, avec sa longueur d’onde plus courte, pénètre mieux la surface, ce qui stabilise l’amorçage et diminue les micro‑défauts en entrée de coupe. Pour un fabricant de châssis d’exosquelettes en alliage d’aluminium, cette différence se traduit par des itérations rapides beaucoup plus fiables.
Derrière ces phénomènes physiques, la conception même des sources joue un rôle. Le laser à fibre utilise une fibre dopée (souvent à l’ytterbium) comme milieu amplificateur. La génération et le guidage du faisceau se font dans un environnement fermé, insensible aux poussières et très stable dans le temps. Le CO₂, de son côté, repose sur un mélange gazeux dans un tube optique, avec des miroirs de renvoi à aligner et à maintenir en parfait état. Pour un atelier, cela signifie moins de dérive de qualité avec une fibre, donc moins de recalages sur les programmes et les paramètres.
En résumé, sur l’aluminium, l’acier et l’inox, la physique penche nettement en faveur de la fibre : meilleure absorption, densité de puissance accrue, stabilité de faisceau plus élevée. Sur cette base se construisent ensuite les différences de vitesse, de qualité et de coûts qui vont orienter un investissement.
Comment la vitesse de découpe évolue‑t‑elle entre laser fibre et CO₂ sur acier, inox et aluminium ?
La question qui revient toujours dans les bureaux méthodes est simple : quel laser coupe le plus vite sur les métaux usuels ? Sur acier, inox et aluminium, la réponse penche largement pour la fibre, surtout sur les épaisseurs fines à moyennes. La raison est double : rendement électro‑optique bien supérieur et faisceau plus facilement focalisable.
En pratique, pour des épaisseurs de tôle comprises entre 1 et 10 mm, la fibre atteint des vitesses de coupe nettement supérieures, tout en gardant une bonne qualité de chant. Sur une ligne de production automobile fabriquant des supports moteur en acier haute résistance, cette différence se traduit par une réduction très visible du temps de cycle par pièce, et donc des cadences plus élevées à investissement machine comparable.
Lorsque l’épaisseur monte, au‑delà de 20 à 25 mm sur l’acier, on pourrait penser que le CO₂ reprend l’avantage. Or, les puissances fibre montent maintenant à plusieurs dizaines de kilowatts sur les grandes installations industrielles. Ces sources capables de découper des fortes épaisseurs d’acier créent un front de fusion étroit mais très profond. La vitesse reste élevée, la consommation énergétique reste contenue, et la rectitude de coupe sur les bords est souvent meilleure qu’avec un CO₂ à puissance équivalente.
Sur l’aluminium et l’inox de faible épaisseur, la fibre garde encore plus d’avance. L’amorçage de coupe est plus rapide, ce qui fait gagner un temps précieux sur des géométries comportant beaucoup de perçages initiaux et de petites découpes internes. Un sous‑traitant en tôlerie fine qui réalise des boîtiers électroniques en inox brossé profite ainsi de cycles plus courts et de programmes plus compacts, sans multiplier les passes ni les réglages.
La question de la stabilité de vitesse au fil des heures est tout aussi stratégique. Le faisceau fibre, peu sensible aux variations d’alignement, permet de garder des vitesses constantes du début à la fin du poste. Un CO₂ dont les optiques s’encrassent progressivement devra parfois être ralenti pour conserver une coupe acceptable, ce qui complique la planification de la production.
En combinant vitesse instantanée et régularité, le laser à fibre s’impose donc comme le choix standard pour la plupart des pièces en acier, inox et aluminium, dès que les quantités deviennent significatives et que la productivité prend le dessus.
Qualité de coupe et finition : lequel est le plus précis sur l’alu, l’acier et l’inox ?
La vitesse ne suffit pas : sans qualité de coupe, aucune pièce ne passe la validation industrielle. Sur ce terrain, fibre et CO₂ ont chacun des atouts, avec des nuances selon le matériau et l’épaisseur. Sur les aciers doux de faible épaisseur, un CO₂ bien paramétré peut offrir un chant très lisse, apprécié pour des pièces visibles ou peu usinées ensuite. Toutefois, la fibre réduit généralement la largeur de coupe et améliore les tolérances, ce qui compte pour l’assemblage robotisé.
Sur l’acier inoxydable, la fibre est souvent associée à des découpes à l’azote qui donnent un bord propre, sans oxydation. Ce type de finition convient parfaitement aux environnements exigeants comme les équipements de laboratoire ou les dispositifs médicaux. Imaginez une entreprise fabriquant des châssis de robots chirurgicaux : un chant net, sans bavures ni coloration, simplifie le polissage et réduit les reprises.
Côté aluminium, la fibre limite les rugosités grâce à un bain de fusion bien contrôlé. Le CO₂, qui chauffe une zone plus large, peut laisser un peu plus de bavures ou de micro‑gouttes solidifiées en pied de coupe, surtout si les paramètres gaz ne sont pas parfaitement optimisés. Dans un contexte de prototypage fonctionnel pour l’aéronautique, cette différence de qualité de bord influence directement la durée de post‑traitement, donc le temps global d’itération.
La précision géométrique est un autre critère clé. Grâce à un faisceau très focalisé, la fibre autorise des découpes fines, des micro‑détails et des rayons très serrés sur des tôles inox ou acier. Pour des pièces de robotique de petite taille, ou des inserts métalliques pour composites, cette finesse de découpe ouvre la porte à des designs plus ambitieux : moins de compromis, plus de liberté en conception CAO.
Les utilisateurs avancés jouent aussi sur la combinaison paramètres laser / gaz de coupe / stratégie de trajectoire. La fibre réagit bien aux variations rapides de puissance et de vitesse, ce qui facilite l’optimisation locale des angles, petits détails et changements d’épaisseur. Le CO₂ reste performant, mais demande plus de soin sur l’alignement optique pour garder la même stabilité à long terme.
En définitive, pour l’aluminium, l’acier et l’inox, la fibre offre une qualité de coupe homogène et des tolérances serrées, surtout utile quand les pièces s’intègrent dans des ensembles mécaniques complexes ou des systèmes de vision en robotique.
Coût, maintenance et sécurité : quel impact économique du CO₂ vs fibre pour la découpe métal ?
Face à un investissement, les responsables d’atelier ne se limitent pas à la vitesse ou à la qualité. Le trio coût d’acquisition, coûts d’exploitation, sécurité devient déterminant, surtout pour une cellule de découpe dédiée à l’aluminium, l’acier et l’inox. Historiquement plus onéreuse, la fibre est aujourd’hui souvent plus abordable que le CO₂ à puissance équivalente, grâce à la maturité de la technologie et aux volumes produits.
Côté exploitation, la différence est nette. Les lasers CO₂ ont un rendement global plus faible, ce qui signifie davantage d’électricité pour une même puissance utile sur la tôle. Ils nécessitent en outre des systèmes de refroidissement plus dimensionnés, donc énergivores. Les lasers à fibre, beaucoup plus efficaces, réduisent directement la facture énergétique, un point sensible quand la machine tourne en 3×8 sur de l’acier ou de l’inox épais.
La maintenance suit la même logique. Un CO₂ doit être surveillé : optiques à nettoyer, miroirs à réaligner, consommables à remplacer à intervalles réguliers. Ces opérations immobilisent la machine et demandent du personnel qualifié. La fibre, avec sa conception fermée, fonctionne sur de longues périodes sans réglage, ce qui diminue les arrêts et stabilise les coûts de possession. Pour une PME qui découpe aussi bien des pièces unitaires en alu que des séries en acier, cette prévisibilité compte énormément.
Sur la sécurité, les deux technologies imposent un niveau de vigilance similaire, car les densités de puissance sont proches. Les lasers sont toujours intégrés dans des enceintes de protection, avec des interverrouillages et des dispositifs de filtration des fumées. Cependant, les générateurs CO₂ étant souvent plus volumineux et complexes, ils sont parfois classés dans des environnements de risque plus élevé et exigent des dispositifs de confinement plus lourds. La compacité de la fibre facilite l’intégration dans des cellules robotisées modernes.
Au final, pour un atelier centré sur l’alu, l’acier et l’inox, la fibre offre un retour sur investissement particulièrement intéressant : moins d’énergie consommée, peu de maintenance, et une durée de vie très longue du module laser. Le CO₂ garde un intérêt lorsque l’on travaille aussi des matériaux non métalliques, mais sur le strict périmètre métal, il devient économiquement difficile à défendre.
Comment choisir entre laser fibre et CO₂ pour vos pièces aluminium, acier et inox ?
Une fois les différences techniques posées, reste la vraie question : comment trancher pour un atelier donné ? Pour éclairer ce choix, de nombreux industriels s’appuient sur une grille simple : type de matériaux, épaisseurs, volumes, et flexibilité attendue. Un fabricant fictif, appelons‑le *MétalloNova*, illustre bien la démarche. L’entreprise produit des châssis en acier, des capots en inox et quelques pièces en aluminium pour la robotique de service.
Dans ce cas, la majorité du temps machine est dédiée à des métaux. La fibre s’impose pour absorber la charge, avec une table standard capable de traiter des tôles jusqu’à 20 mm. Les prototypes fonctionnels et les petites séries tirent profit des vitesses élevées et de la répétabilité des pièces. Lorsque MétalloNova veut tester une nouvelle architecture de robot avec davantage de composants aluminium, le même laser à fibre suit sans difficulté.
Les ateliers qui réalisent fréquemment des panneaux composites, du bois technique ou des plastiques techniques, en plus de l’acier ou de l’inox, peuvent toutefois garder un intérêt pour le CO₂. Cette source reste polyvalente sur les non‑métaux, même si elle est moins performante sur l’aluminium ou les aciers réfléchissants. Certains choisissent alors un compromis : une grande machine fibre pour le flux principal acier/inox, et un CO₂ de puissance plus modeste pour les matériaux alternatifs.
Pour visualiser rapidement l’orientation des choix, le tableau suivant synthétise les différences majeures pour l’aluminium, l’acier et l’inox :
| Critère clé | Laser à fibre | Laser CO₂ |
|---|---|---|
| Matériaux principaux | Aluminium, acier, inox, métaux réfléchissants | Acier, inox possibles, mais moins efficace sur l’alu |
| Épaisseurs optimales | Tôles fines à épaisses, très performant jusqu’à ~20 mm | Correct sur épaisseurs moyennes, moins compétitif au‑delà |
| Vitesse de découpe | Très élevée sur acier, inox et alu | Plus lente sur métaux, surtout réfléchissants |
| Coûts d’exploitation | Faible consommation, maintenance réduite | Consommation et maintenance plus élevées |
| Polyvalence matériaux | Ciblé métaux, possible sur quelques non‑métaux | Très bon sur non‑métaux, utilisable sur métaux |
Pour un atelier orienté métallurgie, la stratégie la plus courante aujourd’hui consiste donc à baser le cœur de la production sur une ou plusieurs sources fibre, tout en gardant éventuellement un CO₂ pour des tâches spécifiques. Cette combinaison permet d’optimiser à la fois la productivité sur l’aluminium, l’acier et l’inox, et la souplesse sur d’autres matériaux.
Quel type de laser est le plus adapté pour découper principalement de l acier inoxydable ?
Pour une production centrée sur l acier inoxydable, le laser à fibre est généralement le plus adapté. Sa longueur d onde est mieux absorbée par l inox, ce qui se traduit par des vitesses de coupe élevées, une zone affectée thermiquement réduite et des chants propres, surtout avec une découpe à l azote. Le CO₂ peut fonctionner, mais avec une efficacité moindre et des coûts d exploitation plus élevés sur le long terme.
La découpe laser fibre convient elle à l aluminium brillant ou fortement réfléchissant ?
Oui, la découpe laser fibre gère très bien l aluminium, y compris les alliages réfléchissants, grâce à une longueur d onde courte mieux absorbée par le métal. Il reste important d adapter les paramètres (puissance, gaz, focalisation) et de s appuyer sur des têtes de coupe conçues pour limiter les retours de réflexion, surtout sur des surfaces polies.
Un atelier qui travaille aussi le bois et les plastiques doit il éviter la fibre ?
Pas forcément, mais la stratégie change. La fibre reste le choix le plus pertinent pour l acier, l inox et l aluminium. En revanche, pour le bois, l acrylique ou certains plastiques, un laser CO₂ offrira souvent une meilleure qualité de coupe. De nombreux ateliers optent donc pour une machine fibre dédiée au métal et une machine CO₂ de puissance moyenne pour les non métaux.
Les lasers fibre sont ils plus sûrs que les lasers CO₂ ?
Les deux technologies présentent des risques similaires en termes de rayonnement et de densité de puissance, et doivent être exploitées avec des protections adaptées. En pratique, les sources fibre sont plus compactes et intégrées dans des ensembles mieux confinés, ce qui simplifie la mise en place de dispositifs de sécurité efficaces au quotidien.
Comment anticiper le retour sur investissement entre CO₂ et fibre pour la découpe métal ?
La méthode consiste à comparer le coût total de possession : prix d achat, consommation électrique, maintenance, consommables et productivité attendue en heures de coupe. Pour des flux importants sur l acier, l inox ou l aluminium, la fibre offre en général un retour sur investissement plus rapide grâce à des vitesses de coupe plus hautes et à une facture énergétique plus faible.