Impression 3D métal en aéronautique : quelles pièces passent les qualifications et lesquelles restent en attente de norme
Brief :
- Allègement massif par lattices internes optimisés et optimisation topologique, avec des gains de masse pouvant atteindre des seuils très élevés sur supports et longerons.
- Certifications Nadcap et AS9100 désormais courantes pour certaines familles de pièces critiques imprimées en DMLS ou SLM.
- Prototypage rapide pour valider aérodynamique, tenue mécanique et fonctionnalités avant lancement d’une campagne de qualification coûteuse.
- Écart croissant entre les pièces déjà normalisées (moteurs, structures secondaires, conduits) et celles encore en zone grise réglementaire.
- Procédés et alliages au cœur des débats : Ti6Al4V, Inconel 718, AlSi10Mg, 316L, avec des traitements HIP, NDT et contrôles CT comme passage obligé.
Impression 3D métal en aéronautique : quelles familles de pièces sont déjà qualifiées ?
L’aéronautique adopte rapidement l’impression 3D métal pour des pièces de plus en plus critiques. Les bureaux d’études combinent aujourd’hui optimisation topologique, simulations CFD et FEA pour transformer des ensembles massifs en composants allégés, souvent constitués d’un seul bloc. Cette évolution ne concerne pas uniquement les prototypes fonctionnels : elle touche désormais les pièces de vol certifiées.
Les grands acteurs comme Airbus, Safran ou GE Aerospace concentrent leurs efforts sur trois zones clés : les supports moteurs, les conduits d’air et certains éléments de turbines. Ces composants tirent pleinement parti des géométries internes complexes et lattices, tout en répondant à des cahiers des charges serrés en fatigue et en température. La validation se fait par campagnes de tests intensives et contrôles non destructifs répétés.
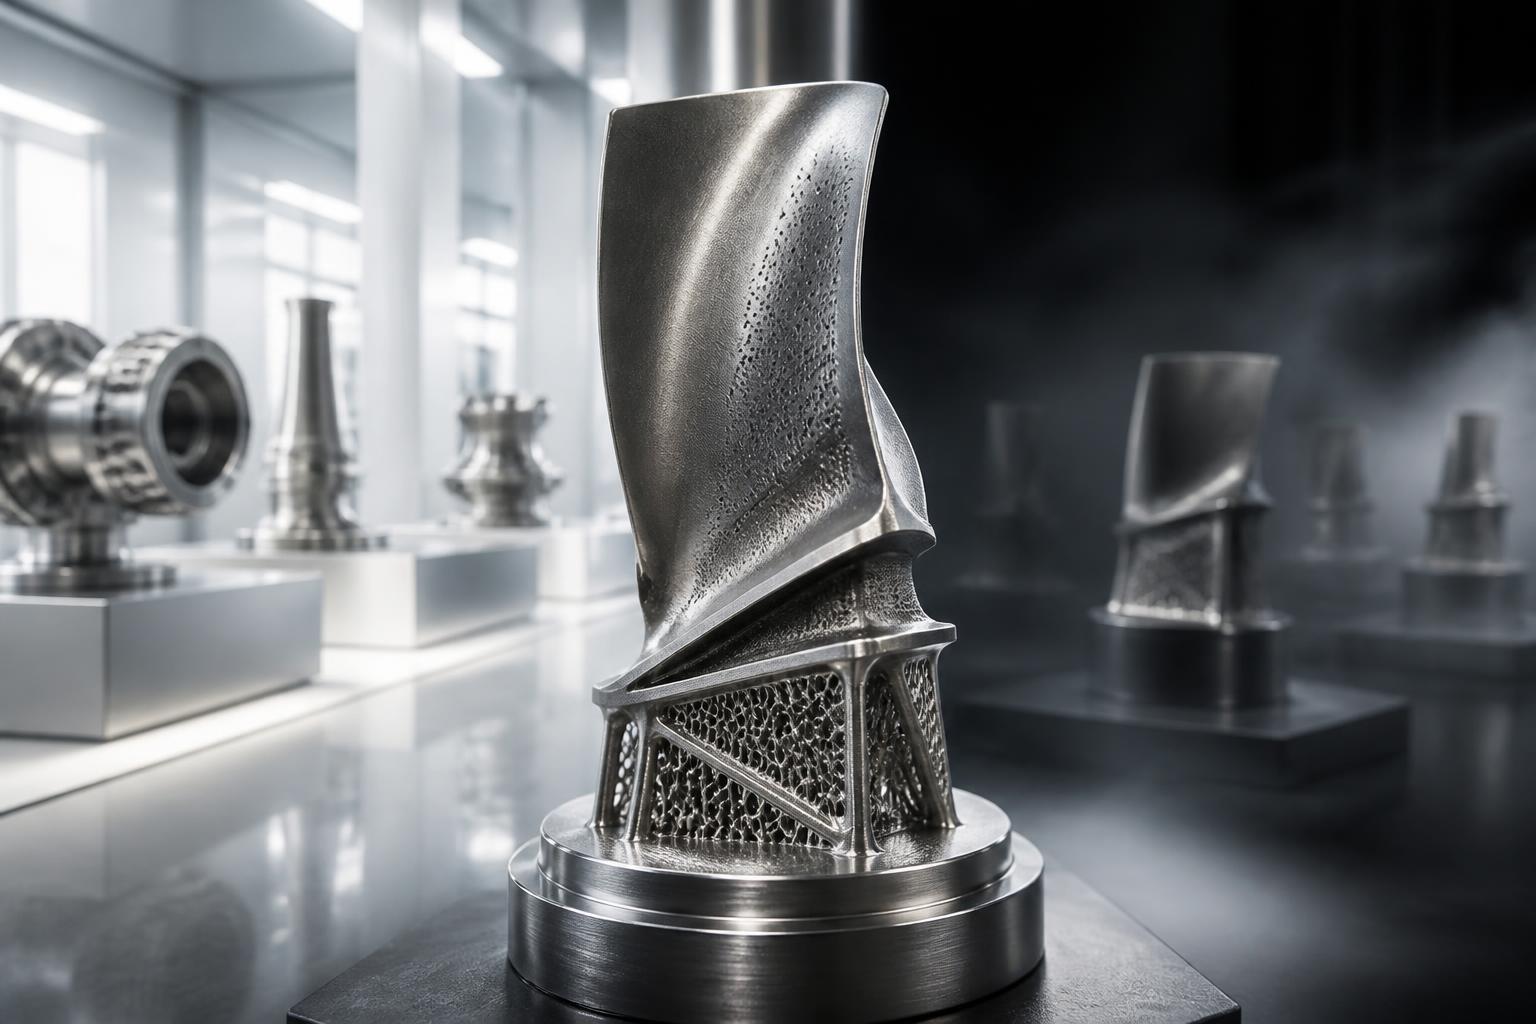
Un exemple parlant vient d’une entreprise fictive, NeoAeroLab, sous-traitant pour un motoriste. Cette société a basculé un support moteur traditionnellement usiné dans un bloc de titane vers un design DMLS en Ti6Al4V. Grâce à des structures lattices internes, la masse a été fortement réduite, tout en maintenant la rigidité. Les essais sur banc de vibration et de fatigue ont permis d’atteindre les seuils demandés pour la qualification. La pièce est désormais produite en série sur une ligne certifiée Nadcap.
À côté des moteurs, les conduits d’air et collecteurs de fluides imprimés en AlSi10Mg ou en inox 316L commencent eux aussi à accumuler des heures de vol. Leur intérêt : intégrer plusieurs fonctions en une seule pièce – brides, canaux internes, raccords – pour réduire le nombre d’assemblages et de joints. Les contraintes y sont moins extrêmes que dans un cœur de turbine, ce qui facilite les campagnes de qualification, tout en apportant des gains de masse et de maintenance.
Cette première vague de pièces qualifiées sert aujourd’hui de référence pour les autorités de certification. Les protocoles utilisés sur ces cas pionniers sont souvent répliqués sur d’autres composants : les industriels construisent ainsi un socle d’expérience robuste, qui devient un véritable raccourci pour les projets suivants. La bascule vers une production plus large se joue donc sur cette base de pièces déjà validées.
Pourquoi certaines pièces structurelles passent-elles plus vite les qualifications ?
Les pièces structurelles proches du moteur et les éléments porteurs secondaires bénéficient d’un avantage : leurs sollicitations sont bien connues depuis des décennies. Les courbes de fatigue, les amplitudes vibratoires et les conditions thermiques ont déjà été largement documentées pour des géométries usinées. En fabrication additive, l’ingénieur transpose ces données, puis ajuste les modèles pour tenir compte de l’anisotropie des couches successives.
Les procédés comme le DMLS et le SLM offrent une densité très proche du plein. En combinant ces procédés avec des traitements HIP et un usinage de finition, les propriétés mécaniques atteignent ou dépassent celles des pièces issues de forge ou de fonderie. Les bancs d’essai viennent ensuite confirmer ce que les simulations annoncent : résistance, rigidité, réponse en fatigue. Cette continuité technique rassure les autorités, ce qui accélère les qualifications.
Les pièces moins sollicitées, mais fortement intégrées dans les structures secondaires, profitent aussi de ce terrain favorable. Un support de capteur, un boîtier avionique ou un renfort de carter peuvent ainsi passer au métal imprimé avec des cycles de qualification plus courts. L’équation devient alors très intéressante : moins de masse, moins de composants, des délais de développement réduits, pour une adoption réglementaire maîtrisée.
Quels procédés d’impression 3D métal sont retenus pour les pièces critiques aéronautiques ?
La qualification ne se limite pas à la géométrie ou au matériau : le procédé d’impression 3D métal devient lui aussi un « composant » certifié. En aéronautique, quatre grandes technologies dominent les débats : DMLS, SLM, EBM et LMD. Chacune présente un profil spécifique en termes de densité, de rugosité, de cadence et de coûts. Les motoristes et avionneurs construisent leur portefeuille de pièces en fonction de cette matrice technologique.
Les standards industriels se concentrent sur le DMLS et le SLM pour les pièces portantes. Ces procédés par fusion laser sur lit de poudre permettent de maîtriser finement l’énergie déposée, l’épaisseur de couche et la trajectoire du faisceau. Résultat : une microstructure dense, une porosité limitée et des tolérances dimensionnelles compatibles avec un usinage de reprise modéré. Les paramètres process sont enregistrés pour chaque couche, afin d’assurer une traçabilité totale.
L’EBM, basé sur un faisceau d’électrons en chambre sous vide, est privilégié lorsque les températures de service deviennent très élevées. Les superalliages type Inconel 718 ou alliages cobalt-chrome tirent profit de ce procédé, qui réduit certains gradients thermiques internes. Enfin, le LMD est souvent utilisé pour la réparation de pièces onéreuses, plutôt que pour des pièces neuves, grâce à son aptitude à recharger localement de la matière.
Pour clarifier le paysage, voici un tableau comparatif synthétique des procédés les plus courants et de leurs usages aéronautiques typiques.
| Technologie | Matériau typique | Atout principal | Limite principale | Exemple aéronautique |
|---|---|---|---|---|
| DMLS | Ti6Al4V | Densité élevée et bonnes propriétés en fatigue | Coût de poudre élevé | Supports et attaches moteurs |
| SLM | AlSi10Mg | Cadence correcte pour volumes moyens | Porosités possibles si paramétrage imparfait | Conduits d’air et carters légers |
| EBM | Inconel 718 | Stabilité à haute température | Chambre sous vide et machine plus complexe | Composants proches de la turbine |
| LMD | Inox 316L | Idéal pour réparations et rechargements | Moins précis et rugosité plus forte | Réparations de pièces coûteuses |
Dans le cas de NeoAeroLab, le choix s’est porté sur le DMLS pour un support moteur. Cette décision résulte d’un compromis : densité maximale, tenue en fatigue et compatibilité avec un traitement HIP. L’équipe a conservé une surépaisseur usinable sur les interfaces critiques, tout en s’autorisant une topologie très allégée sur les zones moins sollicitées. Les essais de qualification ont montré une dispersion limitée des propriétés d’une série à l’autre, condition clé pour convaincre les organismes de certification.
Comment les critères procédés orientent-ils l’homologation ?
Les donneurs d’ordres établissent des grilles de critères très détaillées pour évaluer un procédé. Ces grilles couvrent la densité finale, la capacité de production, les besoins de finition et la traçabilité de la poudre. Chaque critère influence directement la stratégie de qualification. Un procédé offrant une densité quasi pleine mais une cadence faible sera privilégié pour des pièces à forte criticité mais à faible volume.
Lors des audits fournisseurs, les équipes qualité examinent les procédures de recyclage de poudre, les plans de maintenance machine et les systèmes de surveillance in-process. Les enregistrements de température de lit, de puissance laser ou d’oxygène résiduel servent ensuite de preuves pour démontrer la régularité du procédé. L’objectif est clair : transformer un procédé encore perçu comme expérimental en un processus aussi maîtrisé que l’usinage ou la fonderie.
Cette approche structurée permet d’identifier rapidement quels couples « pièce/procédé » peuvent entrer en campagne de qualification. Une fois la combinaison validée, le même cadre procédural est réutilisé pour d’autres pièces de géométrie comparable. L’investissement initial en qualification est ainsi amorti sur une famille complète de composants.
Quels matériaux métalliques sont déjà certifiés, et pour quelles pièces aéronautiques ?
Le choix du matériau conditionne directement les chances de succès d’une qualification. En impression 3D métal, l’aéronautique se concentre sur quelques alliages stars : le Ti6Al4V pour les pièces légères à forte résistance, l’Inconel 718 pour les zones chaudes, l’AlSi10Mg pour les structures secondaires et l’acier 316L pour les composants de maintenance ou les outillages critiques. Ces matériaux sont déjà bien connus en version conventionnelle, ce qui facilite l’extension des normes vers la fabrication additive.
Les propriétés thermomécaniques restent au centre des discussions. Les bureaux d’études évaluent la résistance à la traction, la limite d’endurance en fatigue, la densité et la tenue en température. En parallèle, les responsables qualité surveillent la disponibilité de poudres certifiées et la capacité des fournisseurs à garantir une composition chimique stable, lot après lot. La traçabilité devient un argument aussi fort que la performance mécanique.
Pour illustrer ces différences, le tableau suivant synthétise le profil des principaux alliages utilisés en aéronautique pour la fabrication additive, avec une vision de leurs zones d’utilisation typiques.
| Matériau | Caractéristique clé | Usage aéronautique typique | Atout pour la qualification |
|---|---|---|---|
| Ti6Al4V (FA) | Excellent rapport résistance/masse | Supports moteurs, fixations structurales | Historique solide en aéronautique, norme déjà étendue |
| Inconel 718 (FA) | Très bonne tenue à haute température | Pièces proches de la turbine et zones chaudes | Compatible avec EBM et DMLS, bons résultats en fatigue |
| AlSi10Mg (FA) | Légèreté et imprimabilité rapide | Conduits, carters légers non ultra-critiques | Cycles de qualification plus courts pour pièces secondaires |
| Acier 316L (FA) | Bonne résistance à la corrosion | Outils, pièces de réparation, supports cabine | Souvent qualifié pour environnement au sol et test |
Chez NeoAeroLab, les ingénieurs ont ainsi développé une gamme de brides de fixation cabine en 316L. Ces pièces ne sont pas encore toutes certifiées pour vol, mais elles sont utilisées pour les essais au sol, les maquettes d’intégration et certains équipements au sol. Ce statut intermédiaire permet de fiabiliser le procédé et le matériau, tout en préparant la documentation qui servira plus tard aux campagnes de qualification en vol.
Quel rôle jouent les traitements HIP, CT et NDT dans la qualification ?
Les alliages seuls ne suffisent pas : les traitements post-impression sont au cœur des pièces qualifiées. Les traitements HIP (Hot Isostatic Pressing) permettent de refermer les porosités internes résiduelles et d’uniformiser la microstructure. Les contrôles CT (tomographie) et NDT (contrôles non destructifs) viennent ensuite vérifier l’absence de défauts critiques. Ce trio « impression – HIP – contrôle » est devenu un standard pour les pièces moteur.
Les bureaux d’études intègrent ces étapes dès la phase de conception. Les surépaisseurs d’usinage tiennent compte du retrait possible après HIP, tandis que la géométrie est ajustée pour rester lisible par les systèmes CT. Dans le cas des supports moteur de NeoAeroLab, la première série de prototypes a été systématiquement disséquée : CT pour la structure interne, puis essais destructifs pour corréler les défauts observés à la tenue en fatigue.
Au fil des itérations, la corrélation entre nombre de défauts et durée de vie s’affine. Une fois la relation établie, le CT et les contrôles NDT suffisent pour libérer les séries, sans devoir sacrifier chaque pièce en essais destructifs. Cette approche transforme la qualification en une démarche basée sur la donnée, qui sécurise autant les autorités que les avionneurs.
Quelles pièces restent en attente de normes ou de référentiels clairs ?
Tandis que certains supports moteurs et pièces de turbine ont déjà passé le cap, une partie importante des applications aéronautiques en impression 3D métal reste en zone d’incertitude réglementaire. C’est notamment le cas de plusieurs éléments de cabine, de certaines pièces de réparation structurelle et de composants combinant métal et matériaux composites. Techniquement, ces pièces sont réalisables, mais les référentiels restent incomplets.
Les pièces cabine semblent à première vue moins critiques. Pourtant, elles sont soumises à des normes spécifiques sur le feu, la fumée, la toxicité et la tenue aux chocs. Pour l’instant, une grande partie de ces composants reste en polymère imprimé (SLS, FDM renforcé), plus simple à certifier dans ce contexte. Les versions métal sont testées par quelques pionniers, mais les guides de certification ne sont pas encore aussi structurés que pour les pièces moteur.
Les pièces de réparation, surtout lorsqu’elles touchent des zones structurales, constituent un autre front délicat. Le LMD permet par exemple de recharger un bord d’attaque ou une zone d’usure sur un longeron. Cependant, prouver que cette réparation offre la même fiabilité qu’une pièce neuve reste complexe. Les normes avancent, mais elles exigent encore de nombreuses données de retour en service et d’essais longue durée.
Une liste de catégories de pièces typiquement « en attente de norme » se dessine ainsi :
- Éléments de cabine métalliques imprimés (accastillage, rails, supports décoratifs) pour lesquels les critères feu/fumée doivent être précisés.
- Réparations par LMD sur structures primaires, en manque de référentiels communs sur la durée de vie après réparation.
- Connecteurs hybrides métal/composite où l’interface entre matériau imprimé et stratifié carbone demande encore des données de fatigue.
- Pièces hautement intégrées combinant plusieurs fonctions (fluides, fixation, électronique) dans un même bloc, difficilement classables dans les schémas actuels.
Pour ces familles, les industriels avancent par démonstrateurs. Les appareils d’essais au sol, les drones expérimentaux ou les avions d’essai servent de terrain pour accumuler les heures d’utilisation. À mesure que la base de données s’enrichit, les comités de normalisation pourront structurer de nouveaux chapitres dédiés à ces applications. L’enjeu n’est plus de savoir si ces pièces peuvent fonctionner, mais de cadrer précisément la façon de le prouver.
Pourquoi la normalisation avance-t-elle plus lentement sur certaines applications ?
La normalisation en aéronautique repose sur un principe : démontrer, sur la durée, qu’un comportement reste prévisible malgré les variations inévitables de production et d’usage. Pour les pièces moteur, ce cadre existe depuis longtemps. La fabrication additive s’y insère en adaptant des protocoles déjà rodés. Pour des zones moins documentées, chaque nouvelle pièce impose de bâtir quasiment tout le scénario d’essais à partir de zéro.
Les éléments de cabine ou les interfaces hybrides font intervenir des modes de ruine peu explorés jusqu’ici : impact de chariot, chocs fréquents, dilatations différentielles entre métal imprimé et composite, etc. Quantifier ces mécanismes demande du temps, des essais spécifiques et des modèles numériques adaptés. Les autorités veulent des preuves robustes avant de valider des familles complètes de pièces.
Malgré ce rythme plus lent, la tendance est claire : à mesure que les retours d’expérience s’accumulent, les référentiels s’étoffent. Les entreprises qui investissent dès maintenant dans des campagnes d’essais structurées prendront une longueur d’avance le jour où ces nouvelles normes seront adoptées. La fabrication additive devient alors une réserve stratégique de performances, prête à être mobilisée dès que le cadre réglementaire le permet.
Comment les industriels structurent-ils la qualification et la montée en série des pièces 3D métal ?
Pour convertir un prototype fonctionnel en pièce certifiée, les industriels construisent de véritables lignes de production certifiées. Tout commence par la qualification du procédé : machines, paramètres, poudres, traitements post-impression. Vient ensuite la qualification de la pièce : géométrie, propriétés mécaniques, tenue en environnement. Ces deux volets avancent en parallèle, avec une documentation très détaillée à chaque étape.
Un flux typique, tel que celui déployé par NeoAeroLab avec ses partenaires, suit une séquence claire : définition de l’enveloppe de processus (paramètres minimaux et maximaux), fabrication de coupons d’essai, campagnes d’essais destructifs, corrélation avec les inspections CT, puis validation des premiers lots représentatifs. Une fois cette phase bouclée, la série peut démarrer sous contrôle renforcé.
Les outils numériques jouent un rôle majeur dans ce schéma. Les plateformes de suivi de production enregistrent pour chaque pièce la poudre utilisée, la machine, les paramètres laser, les températures relevées, les traitements thermiques appliqués. Cette traçabilité sert à répondre à toute question ultérieure, que ce soit d’un organisme de certification ou d’un client avionneur. Parallèlement, la vision industrielle assistée par IA commence à analyser les images in-process pour détecter en direct des anomalies de fusion.
Les grandes étapes qui structurent cette montée en série peuvent se résumer ainsi :
- Qualification procédé : machines, paramètres, gestion de poudre, maintenance.
- Qualification pièce : essais destructifs, fatigue, environnement, corrélation CT.
- Contrôles NDT systématiques sur les premières séries, puis allègement progressif une fois la dispersion maîtrisée.
- Industrialisation complète : intégration dans les flux logistiques, stocks de précaution, partenariats locaux.
Une fois la ligne stabilisée, les coûts par pièce deviennent prévisibles et peuvent être comparés aux méthodes classiques. Sur certains supports moteurs, l’investissement dans l’impression 3D est compensé par la réduction du nombre de pièces, des opérations d’assemblage et de l’usinage lourd. À long terme, la capacité à produire à la demande, près des lignes d’assemblage, apporte un argument supplémentaire en faveur de cette technologie.
Quel rôle jouent l’IA et la chaîne d’approvisionnement dans cette dynamique ?
Alors que la qualification des pièces progresse, l’intelligence artificielle s’invite à plusieurs niveaux. Les modules d’optimisation topologique guidés par IA aident les concepteurs à explorer des géométries créatives, respectant les contraintes procédés (angles d’impression, supports, trajectoires laser). Côté production, des algorithmes analysent les données capteurs pour repérer des dérives subtiles avant qu’elles ne deviennent visibles sur les pièces.
La chaîne d’approvisionnement se transforme elle aussi. Les avionneurs cherchent à sécuriser des sources de poudre métallique certifiée proches des sites d’assemblage. Certains testent des solutions basées sur la blockchain pour certifier l’origine et l’historique de chaque lot de poudre. Dans ce cadre, les partenaires locaux qui maîtrisent à la fois impression, post-traitement et contrôles qualité gagnent une place centrale.
Ce mouvement rapproche la production des besoins, réduit les stocks, et facilite la maintenance. Pour une compagnie aérienne, l’idée de faire fabriquer un support, un conduit ou une pièce de cabine certifiée à proximité de son hub principal devient progressivement réaliste. L’impression 3D métal agit alors comme une véritable « clé passe-partout » pour débloquer de nouvelles stratégies industrielles : reconfiguration rapide des chaînes, réponse plus agile aux variantes d’appareils, gestion plus fine des pièces de rechange.
Quelles pièces métalliques imprimées en 3D sont déjà couramment certifiées pour le vol ?
Les pièces les plus avancées en certification sont les supports et attaches moteurs en Ti6Al4V, certains conduits d’air et collecteurs en AlSi10Mg ou inox, ainsi que des composants proches de la turbine en Inconel 718. Ces pièces ont fait l’objet de campagnes d’essais complètes (fatigue, vibrations, environnement) et s’appuient sur des procédés DMLS ou SLM qualifiés, combinés à des traitements HIP et des contrôles CT/NDT systématiques.
Pourquoi toutes les pièces de cabine en métal imprimé ne sont-elles pas encore certifiées ?
Les éléments de cabine doivent respecter des exigences spécifiques en matière de feu, fumée, toxicité et comportement aux chocs. Les référentiels sont pour l’instant mieux structurés pour les polymères que pour le métal imprimé dans ces zones. Les industriels testent des démonstrateurs, mais les autorités attendent davantage de données de retour en service et d’essais ciblés avant de généraliser les normes à ces nouvelles familles de pièces.
En quoi le choix du procédé (DMLS, SLM, EBM, LMD) influence-t-il la qualification ?
Chaque procédé possède un profil distinct en densité, rugosité, cadence et maîtrise de la microstructure. Le DMLS et le SLM sont privilégiés pour les pièces portantes grâce à leur densité élevée et à leur bonne tenue en fatigue. L’EBM est souvent retenu pour les superalliages à haute température, tandis que le LMD est davantage utilisé pour la réparation. Les autorités exigent une qualification complète procédé + matériau, car les propriétés finales dépendent étroitement de cette combinaison.
Quels sont les traitements incontournables pour fiabiliser les pièces 3D métal aéronautiques ?
Les traitements HIP (compression isostatique à chaud) pour réduire la porosité, les traitements thermiques pour stabiliser la microstructure, et les contrôles CT/NDT pour vérifier l’absence de défauts internes sont aujourd’hui incontournables pour les pièces critiques. Ils sont intégrés dans les plans de fabrication et de contrôle, et documentés dans les dossiers de certification remis aux avionneurs et aux autorités.
Comment un sous-traitant peut-il préparer ses pièces à une future normalisation ?
Un sous-traitant peut anticiper en structurant dès maintenant ses essais : coupons d’essai représentatifs, corrélation entre inspections CT et essais destructifs, traçabilité complète des lots de poudre et des paramètres machine. En travaillant avec des alliages déjà connus en aéronautique (Ti6Al4V, Inconel 718, AlSi10Mg) et des procédés reconnus (DMLS, SLM), il constitue un dossier technique solide. Le jour où les nouvelles normes seront publiées, une grande partie du chemin de qualification sera déjà parcourue.