Transpalette électrique vs gerbeur accompagnant : ce qui change dans la pratique d’un préparateur de commandes
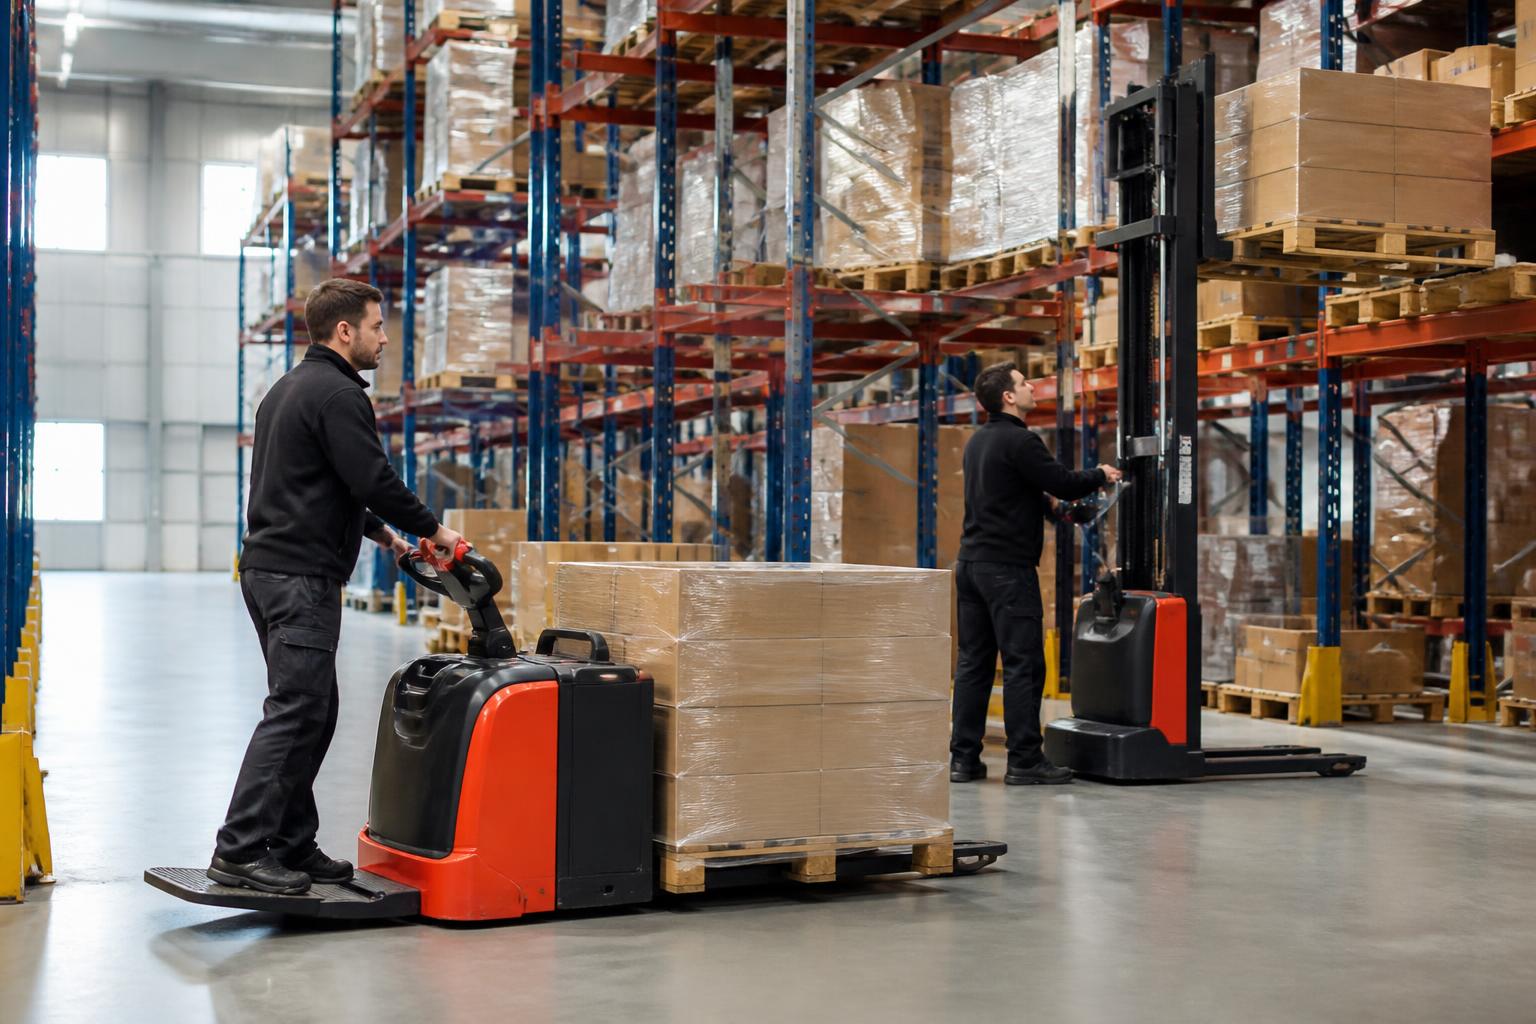
Transpalette électrique vs gerbeur accompagnant : que fait vraiment le préparateur de commandes au quotidien ?
Dans un entrepôt moderne, un préparateur de commandes ne se contente plus de “tirer des palettes”. Son environnement ressemble à une petite usine synchronisée : zones de picking, allées étroites, racks hautes performances, quais de chargement. Face à cette complexité, le choix entre transpalette électrique et gerbeur accompagnant redéfinit ses gestes en profondeur.
Le transpalette électrique, à conducteur accompagnant, est d’abord un champion du transport au sol. Ses fourches soulèvent la palette de quelques centimètres seulement, juste assez pour franchir un seuil, une rampe ou une jonction de dalle. L’électrification supprime la pompe manuelle : l’effort se concentre sur le guidage et l’anticipation de la circulation, pas sur la traction de la charge. Résultat : plus de vitesse moyenne sur les trajets répétés entre picking et quai, donc des cadences plus régulières.
Le gerbeur accompagnant, lui, ajoute une capacité décisive : élever les palettes à plusieurs mètres pour alimenter les niveaux supérieurs des racks. Il occupe une position intermédiaire entre le transpalette et le chariot élévateur frontal. Le préparateur de commandes ne se limite plus au niveau 0 ; il devient acteur du stockage vertical. Ses missions s’étendent : recompléter des zones de picking, descendre des palettes entières, remettre en stock des retours. Cette dimension verticale transforme le poste en mini-robot logistique piloté à la main.
Un exemple concret illustre bien cette différence. Dans l’entreprise fictive *LogiFrais*, spécialisée dans les produits alimentaires, un préparateur utilise un transpalette électrique pour enchaîner les tournées sur un seul niveau. Les racks hauts sont gérés par un cariste en chariot élévateur. Après réorganisation du dépôt, l’entreprise équipe certains préparateurs de gerbeurs accompagnants. Ceux-ci assurent à la fois le picking au sol et le recomplètement en hauteur des emplacements vides. Les échanges radio avec le cariste diminuent, les attentes devant les allées saturées se réduisent : le flux devient plus autonome.
Cette évolution n’est pas neutre. Avec le transpalette électrique, l’essentiel du travail consiste à optimiser les trajets et la consolidation des commandes, un peu comme un algorithme de CAO optimiserait un parcours d’usinage en 2D. Avec le gerbeur, la “modélisation” du travail passe en 3D : hauteur de levée, visibilité à travers le mât, stabilité de la charge, distance de freinage. La pratique du métier se rapproche d’une sorte de “pilotage manuel assisté”, où chaque geste doit être anticipé dans l’espace.
En toile de fond, la question clé pour un responsable d’exploitation devient très simple : de quoi le préparateur a-t-il le plus besoin pour livrer à l’heure et en sécurité, d’un engin optimisé pour le flux horizontal ou pour le flux vertical ?
Quelles différences techniques entre transpalette électrique et gerbeur accompagnant pour la préparation de commandes ?
La différence majeure tient en une phrase : le transpalette électrique déplace les palettes, le gerbeur accompagnant les déplace et les empile. Mais derrière cette formule simple, plusieurs paramètres techniques changent la donne pour le préparateur de commandes.
D’abord, la hauteur de levée. Le transpalette électrique reste collé au sol, avec une élévation minimale destinée à éviter le frottement. Le gerbeur, lui, grimpe jusqu’à plusieurs mètres. Selon le CACES R485, les engins de catégorie 1 travaillent entre 1,20 m et 2,50 m, tandis que les engins de catégorie 2 dépassent ces hauteurs. Pour un préparateur, cela signifie accéder à des niveaux 2 ou 3 de racks sans faire intervenir un cariste dédié.
Ensuite, la capacité de manutention sur la distance. Le transpalette électrique est compact, maniable dans les allées étroites, idéal pour des circuits avec de nombreux arrêts courts et des demi-tours fréquents. Le gerbeur, alourdi par son mât et son centre de gravité plus haut, impose des trajectoires un peu plus “dessinées”, avec des points de rotation mieux anticipés. On pourrait presque parler de tolérances de trajectoire, comme en impression FDM où chaque couche doit rester dans son enveloppe pour garantir la stabilité.
La visibilité change également. Avec un transpalette électrique, le champ de vision devant les fourches reste dégagé ; le préparateur balaye rapidement son environnement et se concentre sur la densité de trafic. Avec un gerbeur, le mât et les charges en hauteur peuvent masquer des zones. Le préparateur doit alors adapter sa posture, son rythme, et parfois utiliser davantage les rétroviseurs ou les aides visuelles installées sur l’engin.
Pour clarifier ces écarts, le tableau suivant résume les fonctions clés dans la pratique quotidienne :
| Critère | Transpalette électrique accompagnant | Gerbeur électrique accompagnant |
|---|---|---|
| Fonction principale | Déplacer des palettes au sol | Déplacer et empiler des palettes en hauteur |
| Hauteur de levée | Faible, juste pour rouler | Jusqu’à plusieurs mètres selon le modèle |
| Environnement type | Préparation de commandes au sol, allées serrées | Zones de stockage vertical, racks multi-niveaux |
| Effort physique | Réduit mais répétitif sur longues distances | Très limité sur la traction, plus de vigilance sur le levage |
| Compétences requises | Maîtrise des déplacements et de la sécurité piétonne | Maîtrise des déplacements + gestion des charges en hauteur |
Pour un préparateur, ces différences se traduisent par des arbres de décision très concrets : avec un transpalette électrique, le réflexe est “qui peut me descendre cette palette du niveau 3 ?”. Avec un gerbeur accompagnant, la question devient “ai-je le bon CACES, la bonne hauteur de levée et l’espace suffisant pour opérer cette manœuvre en toute sécurité ?”. La technique façonne directement la manière d’organiser sa tournée.
Cette vision plus fine de la mécanique et de la cinématique de l’engin prépare le terrain pour un autre sujet clé : comment ces choix impactent la santé du préparateur et le risque de TMS ?
Comment ces équipements influencent-ils la fatigue, les TMS et la sécurité du préparateur de commandes ?
La santé du préparateur de commandes n’est pas qu’une question de casque et de chaussures de sécurité. Elle dépend aussi de la cinématique des gestes imposée par l’engin. Transpalette électrique et gerbeur accompagnant ne sollicitent pas le corps de la même façon, et cela se ressent dès quelques semaines d’utilisation intensive.
Le transpalette électrique réduit nettement les efforts de traction par rapport à un modèle manuel, mais les mouvements répétitifs de rotation du buste, de maintien du timon et de marche rapide sur de longues distances restent présents. Sur une journée chargée, un préparateur peut accumuler des kilomètres à pied. Les TMS ciblent alors les épaules, les poignets et le bas du dos, surtout si les sols sont irréguliers ou si les trajets imposent de nombreuses marches arrière.
Le gerbeur accompagnant déplace le centre d’effort. La traction reste faible grâce à l’électrification complète, mais la vigilance se concentre sur les manœuvres de levage. Monter une palette à 2,50 m ou plus demande une attention accrue sur la stabilité, l’aplomb des fourches et la gestion de la vitesse de levée. Le préparateur adopte des postures de contrôle visuel, parfois tête en arrière, ce qui peut, à terme, fatiguer la nuque et les épaules si rien n’est pensé côté ergonomie.
Dans l’entreprise fictive *NordLog*, un audit interne révèle que les préparateurs travaillant exclusivement au transpalette électrique se plaignent surtout de douleurs de cheville et de lombalgies dues aux longues distances parcourues en poussant légèrement le timon. Après l’introduction progressive de gerbeurs accompagnants pour certaines zones en racks, les distances parcourues diminuent, mais un nouveau besoin apparaît : former les équipes aux bons réflexes de levage (positionnement, anticipation des balancements de charge, vérification de la qualité des palettes).
Pour limiter les TMS, plusieurs leviers s’offrent au responsable d’entrepôt :
- Adapter l’engin à la tâche : transpalette électrique pour les tournées longues et rapides, gerbeur pour les zones à forte densité verticale.
- Former aux gestes précis : angle d’attaque des fourches, gestion des vitesses, postures de surveillance pendant le levage.
- Segmenter les missions : alterner des phases de préparation au sol et des phases de stockage pour varier les sollicitations musculaires.
- Surveiller la qualité des sols et des palettes : un sol dégradé ou une palette fendue augmentent les à-coups et la micro-correction posturale.
La sécurité réglementaire renforce ce cadre. Les gerbeurs accompagnants entrent dans le périmètre du CACES R485, qui structure la formation autour de la stabilité, de la visibilité et de l’analyse de l’environnement. Pour les transpalettes à conducteur porté, c’est le CACES R489 catégorie 1B qui s’applique. Même lorsque le CACES n’est pas obligatoire (transpalettes manuels ou semi-électriques), l’article R4323-55 du Code du travail impose à l’employeur de délivrer une autorisation de conduite après une formation adaptée.
En pratique, cela signifie que la montée en puissance du gerbeur dans le quotidien du préparateur s’accompagne d’une montée en compétences. La sécurité ne repose plus uniquement sur le “bon sens terrain”, mais sur une véritable validation industrielle des savoir-faire, comparable aux validations qualité utilisées dans l’industrie pour certifier un processus.
Cette convergence entre ergonomie, formation et choix de l’engin ouvre naturellement la porte à une autre question : comment organiser concrètement les flux de préparation autour de ces deux équipements ?
Comment optimiser l’organisation des flux de préparation entre transpalette électrique et gerbeur accompagnant ?
Dans un entrepôt bien conçu, transpalette électrique et gerbeur accompagnant ne sont pas en concurrence : ils se complètent. Pour un préparateur de commandes, la vraie question devient alors : à quel moment l’un prend le relais de l’autre dans la chaîne de préparation ?
On peut comparer l’organisation à une maquette 3D en CAO : chaque zone a sa fonction, chaque engin sa “tolérance dimensionnelle” optimale. Le transpalette électrique excelle dans la zone de préparation au sol et dans les circuits de collecte multi-références. Le préparateur navigue entre les allées, charge partiellement plusieurs palettes, puis consolide sa commande vers une zone de regroupement. Son objectif principal : réduire les allers-retours et maintenir un rythme fluide.
Le gerbeur accompagnant intervient comme une “clé passe-partout” pour alimenter ou décharger les zones en hauteur. Il descend des palettes complètes pour réalimenter les emplacements de picking bas, remonte les palettes de retour ou de surstock, et gère parfois les palettes mixtes en transit. Certains entrepôts organisent d’ailleurs les postes de préparateurs selon cette logique : certains profils sont davantage orientés “flux horizontal” (transpalette), d’autres “flux vertical” (gerbeur).
Une organisation efficace peut s’articuler autour d’un schéma simple :
Les gerbeurs accompagnants préparent la scène en début de poste : mise en place des palettes mères, remplissage des zones de picking, rotation des surstocks en hauteur. Les préparateurs équipés de transpalettes électriques prennent ensuite le relais pour exploiter cet environnement “prêt à l’emploi” et enchaîner les commandes avec un minimum de micro-arrêts. En fin de vague, les gerbeurs reprennent la main pour remonter en hauteur ce qui ne part pas et libérer les zones au sol pour la vague suivante.
Dans l’entreprise fictive *HexaSupply*, cette répartition a été modélisée comme un flux en couches successives, à la manière d’une impression 3D industrielle : la couche “hauteur” est gérée par les gerbeurs, la couche “sol” par les transpalettes. Résultat : moins de chevauchements, moins d’attentes devant les allées, et des préparateurs qui savent précisément quand changer d’engin ou solliciter un collègue.
Une telle organisation suppose une bonne communication et parfois un outillage numérique : WMS indiquant l’engin recommandé par zone, balisage au sol différenciant les couloirs “gerbeur” des couloirs “transpalette”, temps de cycle mesurés pour repérer les goulots d’étranglement. Le préparateur devient alors un véritable opérateur de flux, capable d’analyser la charge de travail et de choisir l’engin le plus pertinent pour chaque mission, un peu comme un ingénieur choisirait entre SLA et FDM selon les exigences de finition ou de robustesse.
Reste un dernier paramètre à intégrer dans cette équation : le coût et la stratégie d’investissement, qui conditionnent la répartition réelle des engins à disposition des équipes.
Quel choix stratégique pour un préparateur de commandes : investir dans plus de transpalettes électriques ou de gerbeurs accompagnants ?
Derrière chaque transpalette électrique ou gerbeur accompagnant se cache un arbitrage budgétaire. Pour la direction, il s’agit de concilier coût d’acquisition, maintenance, productivité et santé au travail. Pour le préparateur de commandes, ces arbitrages se traduisent par des outils plus ou moins adaptés à la réalité de son poste.
Un transpalette électrique standard reste l’équipement le plus abordable. Sa maintenance est relativement simple, son temps de prise en main réduit, et sa disponibilité élevée. Pour des entrepôts où la majorité des références sont stockées à faible hauteur, ou où le picking se fait en masse au sol, multiplier ces engins est souvent la solution la plus rationnelle. Le préparateur gagne en fluidité sans devoir gérer la complexité du levage.
Le gerbeur accompagnant, surtout en version 100 % électrique, représente un investissement plus conséquent mais ouvre des perspectives différentes. Il permet d’augmenter la densité de stockage en hauteur sans recourir systématiquement à des chariots élévateurs à conducteur porté. Il réduit le nombre de transferts entre opérateurs (préparateur / cariste) et limite les zones d’attente. En termes de “rendement logistique par mètre carré”, il peut se révéler plus rentable sur la durée, surtout si les volumes sont en croissance.
Pour choisir, beaucoup d’entreprises mettent en place une sorte de prototypage fonctionnel de l’organisation : déploiement pilote de quelques gerbeurs accompagnants sur une zone, mesure des temps de préparation, de la fatigue déclarée par les équipes, des incidents de sécurité, puis itérations rapides sur le dimensionnement du parc. Cette approche itérative rappelle les cycles de conception en matériaux composites ou en impression 3D : on ajuste le design, on teste, on améliore, jusqu’à atteindre un équilibre satisfaisant entre performance et coût.
En 2026, la tendance se renforce autour de deux axes : batteries plus endurantes (lithium-ion) et engins plus compacts. Pour le préparateur, cela signifie moins de changements de batterie, moins de perte de temps au chargeur, et une meilleure continuité dans la journée de travail. Dans certains cas, une flotte réduite mais bien dimensionnée de gerbeurs accompagnants peut remplacer plusieurs transpalettes électriques, tout en offrant plus de flexibilité sur le stockage vertical.
Le véritable enjeu reste de mettre le préparateur au centre de l’équation. Sa pratique quotidienne, ses retours d’expérience, ses observations sur les trajets inutiles ou les manœuvres compliquées sont autant de données à intégrer dans la stratégie d’équipement. Un parc d’engins bien pensé agit alors comme un amplificateur de compétences : il ne remplace pas le savoir-faire, il le démultiplie.
Quel est l’impact principal du passage du transpalette manuel au transpalette électrique pour un préparateur de commandes ?
Le passage au transpalette électrique réduit fortement l’effort physique lié à la traction et au pompage hydraulique. Le préparateur peut enchaîner davantage de trajets avec une fatigue moindre, tout en gagnant en régularité sur ses temps de tournée. En revanche, la vigilance sur la circulation augmente, car la vitesse moyenne est plus élevée et les interactions avec les piétons ou les autres engins deviennent plus fréquentes.
Dans quels cas un gerbeur accompagnant est-il plus intéressant qu’un transpalette électrique ?
Le gerbeur accompagnant devient pertinent dès que la préparation de commandes implique de gérer des palettes en hauteur : recompléter les emplacements de picking depuis les niveaux supérieurs, stocker du surstock en racks, ou descendre régulièrement des palettes complètes. Il permet de densifier le stockage sans multiplier les chariots élévateurs à conducteur porté et de rendre le préparateur plus autonome sur la gestion verticale du stock.
Un préparateur de commandes doit-il obligatoirement détenir un CACES pour utiliser un gerbeur accompagnant électrique ?
Pour un gerbeur à conducteur accompagnant, la formation de référence est le CACES R485, organisé en deux catégories selon la hauteur de levée. Même si certaines entreprises peuvent prévoir des dispositifs internes, la pratique courante s’appuie sur ce CACES pour structurer la formation et l’évaluation des compétences. Dans tous les cas, l’employeur doit délivrer une autorisation de conduite après formation, conformément au Code du travail.
Les transpalettes électriques suffisent-ils pour limiter les troubles musculosquelettiques des préparateurs ?
Les transpalettes électriques réduisent nettement les efforts de traction, mais ils ne suppriment pas tous les risques de TMS. Les longues distances à pied, les rotations du buste, les manœuvres en marche arrière et la qualité des sols restent des facteurs de fatigue. Une stratégie globale doit combiner choix de l’engin, organisation des flux, qualité des équipements de protection et formation aux bons gestes.
Comment décider du bon mix entre transpalettes électriques et gerbeurs accompagnants dans un entrepôt ?
Le bon mix se détermine en analysant la hauteur moyenne de stockage, la part de préparation au sol versus en racks, la fréquence des recomplètements et les distances parcourues par les préparateurs. Un test sur une zone pilote, avec mesure des temps de cycle, des retours d’expérience des équipes et des incidents de sécurité, permet ensuite d’ajuster le nombre de transpalettes et de gerbeurs pour atteindre un équilibre entre coût, productivité et confort de travail.