Tolérances dimensionnelles en impression 3D : ce que chaque procédé peut tenir et ce qu’il ne faut pas promettre
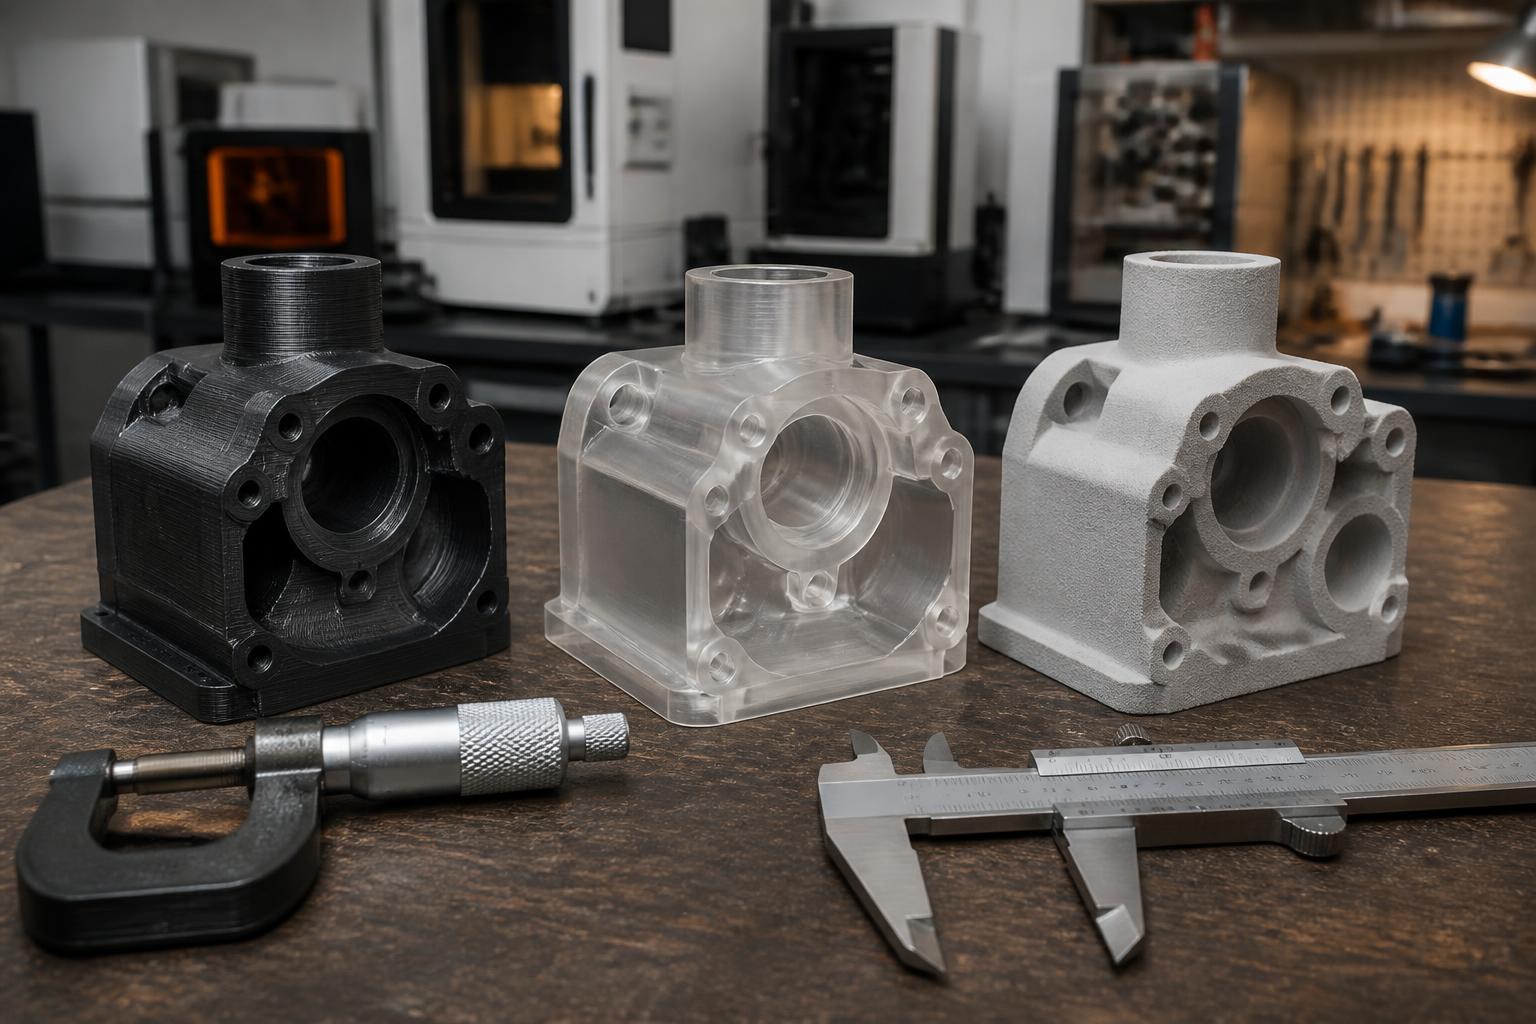
Quelques repères clés : les procédés résine comme la SLA tiennent des jeux serrés sur des petites pièces, la FDM reste plus « grossière » mais économique pour le prototype fonctionnel, tandis que SLS et MJF sont les couteaux suisses de la production additive en polymère. Le secret n’est pas seulement dans la machine : orientation, post-traitement, choix des matériaux et tolérancement intelligent font toute la différence. L’ingénieur qui sait ce qu’il peut garantir – et ce qu’il doit refuser de promettre – sécurise son planning, son budget et la confiance de ses partenaires.
Qu’est-ce qu’une tolérance dimensionnelle en impression 3D, concrètement ?
Dans l’industrie, aucune pièce ne correspond exactement au modèle CAO. Il existe toujours un écart mesurable entre la géométrie idéale et la pièce réelle. La tolérance dimensionnelle définit la plage dans laquelle cet écart reste acceptable pour que la pièce soit considérée comme conforme et capable d’assurer sa fonction mécanique, esthétique ou d’assemblage.
En fabrication additive, cette tolérance se décrit souvent sous la forme d’une valeur fixe combinée à un pourcentage, par exemple ±0,3 mm + ±0,3 % de la longueur. Un petit pion de 10 mm de long supportera surtout la partie fixe, tandis qu’un bras de robot de 300 mm sera plus impacté par la part proportionnelle liée aux phénomènes thermiques et au cumul d’erreurs couche par couche.
Un autre point souvent mal compris réside dans la différence entre exactitude et répétabilité. Une série de pièces issues d’une même imprimante peut être très proches les unes des autres (bonne répétabilité), tout en étant légèrement décalées par rapport au modèle CAO (exactitude moyenne). Pour un fabricant de prothèses sur mesure, l’écart moyen par rapport au scanner patient devient critique, tandis que pour un carter de robot, la constance d’une série sera plus déterminante pour l’assemblage.
La fabrication additive ajoute une contrainte : la pièce est « construite » par couches successives. Chaque couche peut accumuler un léger défaut de positionnement, de fusion ou de refroidissement. Sur quelques dizaines de couches, l’impact est faible. Sur plusieurs centaines, l’erreur peut se traduire par un trou trop serré, une portée légèrement conique ou un voilage sur une grande plaque.
Pour garder ce phénomène sous contrôle, les ateliers s’appuient sur des procédures de calibration, des profils matière éprouvés et des règles de conception. Par exemple, un designer en biomédical évitera des parois ultra-fines non soutenues en FDM s’il a besoin d’assurer un ajustement précis avec un implant métal usiné. Il préférera une résine SLA biocompatible, plus stable dimensionnellement, quitte à intégrer un léger surdimensionnement pour compenser le post-traitement.
En résumé, la tolérance en impression 3D n’est pas seulement un chiffre sur un plan : c’est un compromis entre procédé, matériau, géométrie et usage final, qui doit toujours être discuté dès la phase de conception.
Pourquoi les tolérances varient-elles autant d’un procédé 3D à l’autre ?
Derrière chaque technologie d’impression 3D se cache une physique différente. C’est elle qui dicte, mécaniquement, ce que le procédé peut tenir ou non. Un prototype haute précision en SLA ne joue pas dans la même catégorie qu’une pièce de grande taille en FDM ou qu’un boîtier fonctionnel en SLS.
Les procédés à base de résine photopolymère utilisent un faisceau lumineux ou un projecteur pour durcir localement un liquide. La taille du spot laser, la stabilité de la plateforme et la faible contrainte mécanique sur la pièce permettent d’atteindre des écarts très réduits, principalement limités par le retrait de la résine lors de la polymérisation et du post-curing. C’est cette finesse qui séduit l’aéronautique pour des maquettes de turbines détaillées ou la dentisterie pour des modèles anatomiques fidèles.
Les procédés de type FDM, eux, déposent un filament fondu avec une buse d’un certain diamètre. Ce diamètre, associé à la hauteur de couche, définit une granularité minimale. Impossible de dessiner un chanfrein de 0,1 mm avec une buse de 0,4 mm : la dépose ne permet tout simplement pas cette finesse. À cela s’ajoutent les phénomènes de refroidissement différentiel : un large plateau peut se rétracter de manière inégale, provoquant un gauchissement qui dégrade la planéité et l’exactitude globale.
Les technologies poudre, comme SLS et MJF, jouent encore sur un autre terrain. La pièce est entourée de poudre chaude qui soutient la géométrie, ce qui réduit le besoin de supports. En revanche, l’ensemble du volume poudre doit chauffer puis refroidir lentement. Cette masse thermique importante induit un retrait global, relativement prévisible mais non négligeable. Les fabricants de machines intègrent des modèles de compensation, mais des variations locales de densité ou de refroidissement restent possibles.
Il faut ajouter à cela l’état de la machine et du process. Une imprimante mal entretenue, un lit non calibré, une lampe UV vieillissante ou une poudre réutilisée trop de fois peuvent dégrader la précision obtenue. Une entreprise comme *NeoRobotics*, qui assemble des bras robotisés modulaires, l’a appris à ses dépens : les premiers lots de pièces SLS affichaient des écarts de quelques dixièmes sur les surfaces d’appui, simplement parce que le fournisseur avait repoussé trop loin la réutilisation de sa poudre, modifiant subtilement le retrait.
En toile de fond, une réalité s’impose : la fabrication additive reste un procédé thermique et couche par couche, donc plus « vivant » que l’usinage CNC. Les tolérances doivent être négociées avec cette variabilité intrinsèque, et non contre elle.
Quelles tolérances dimensionnelles typiques pour FDM, SLA, SLS et MJF ?
Pour structurer les choix technologiques, beaucoup d’ingénieurs s’appuient sur des ordres de grandeur standards. Ces valeurs ne remplacent pas une fiche technique, mais fournissent un cadre réaliste pour éviter de promettre à un client des jeux impossibles à tenir en série.
Le tableau suivant synthétise des plages de tolérances typiques pour les procédés polymères les plus courants, avec une indication de taille minimale de détail et du principal atout de chaque technologie.
| Procédé 3D | Tolérance réaliste | Taille de détail typique | Atout principal |
|---|---|---|---|
| SLA (stéréolithographie) | ≈ ±0,2 % avec plancher autour de ±0,1 mm | ≈ 0,2 mm | Détails fins, surfaces lisses, haute fidélité |
| SLS (frittage sélectif laser) | ≈ ±0,3 % avec plancher autour de ±0,3 mm | ≈ 0,8 mm | Pièces fonctionnelles robustes sans supports |
| MJF (multi jet fusion) | ≈ ±0,3 % avec plancher autour de ±0,3 mm | ≈ 0,6 mm | Séries homogènes, productivité élevée |
| FDM (dépôt de filament fondu) | ≈ ±0,5 % avec plancher autour de ±0,5 mm | ≈ 1 mm | Coût réduit, grande variété de matériaux |
Ces valeurs montrent que la question « jusqu’à combien de dixièmes peut-on tenir ? » n’a pas de réponse unique. Pour un petit boîtier électronique imprimé en SLA, viser quelques dixièmes de millimètre sur les cotes fonctionnelles reste réaliste, surtout si l’on prévoit un léger ajustement après mesure. En revanche, sur un support de capteur de 400 mm de long en FDM, multiplier les tolérances au centième revient à nier la nature même du procédé.
Les taille minimales de détail indiquées signifient qu’un texturage fin, une gravure ou un logement de joint torique devront être dimensionnés au-dessus de ces seuils pour être imprimables et reproductibles. Dans le cas contraire, les détails risquent d’être à peine esquissés ou totalement comblés par la matière.
Pour une entreprise de dispositifs médicaux, ces ordres de grandeur guident par exemple le choix entre un modèle anatomique SLA à haute fidélité visuelle et une série de guides de coupe SLS, plus robustes et stables en salle d’opération. La tolérance dimensionnelle recherchée n’est pas la même : précision des bords de coupe d’un côté, réalisme géométrique du squelette ou de l’organe de l’autre.
Ce tableau doit donc être vu comme une boussole : il aide à orienter vers le bon procédé en fonction de la combinaison taille de la pièce – niveau de détail – contrainte fonctionnelle.
Pour aller plus loin, de nombreuses chaînes spécialisées présentent des tests comparatifs entre technologies, avec mesures à l’appui et retours terrain de bureaux d’études.
Comment concevoir ses pièces 3D pour obtenir des tolérances fiables ?
La bonne nouvelle, c’est que le designer n’est pas condamné à subir la tolérance du procédé. Une conception pensée pour la fabrication additive peut transformer un processus « limite » en solution parfaitement maîtrisée pour un assemblage mécanique ou un prototype fonctionnel.
Une première règle consiste à uniformiser les épaisseurs de paroi. Des zones très épaisses à côté de zones très fines refroidissent différemment, ce qui crée des contraintes internes et des déformations locales. En veillant à garder des sections relativement constantes, ou en prévoyant des transitions progressives, les déformations sont mieux réparties et plus prévisibles.
Les grandes surfaces planes non raidies posent aussi problème. Un châssis de robot plat imprimé en FDM ou en SLS aura tendance à se cintrer légèrement. Ajouter des nervures, des goussets ou des structures alvéolaires augmente la rigidité tout en réduisant la masse, et améliore la stabilité dimensionnelle. Dans certains cas, il est plus judicieux de découper la pièce en modules plus petits, chacun mieux maîtrisé, puis assemblés par visserie ou inserts métalliques.
L’orientation dans le volume d’impression joue un rôle déterminant. Les cotes critiques gagnent à être placées dans le plan XY, là où la machine est le plus précise. Un alésage fonctionnel ou une portée d’accouplement pourront ainsi rester dans la tolérance cible, quitte à accepter des écarts plus larges sur des zones moins sensibles. Cette stratégie est régulièrement utilisée par les fabricants de drones pour garantir le bon positionnement de moteurs ou de capteurs sur des structures imprimées.
Il est aussi pertinent de limiter le nombre de cotes serrées au strict nécessaire. Sur un carter technique, seules les surfaces d’appui, les passages de roulements et les zones d’étanchéité exigent des tolérances resserrées. Les autres dimensions peuvent être laissées avec des tolérances de bloc plus larges. Cette hiérarchisation simplifie le dialogue avec le sous-traitant et évite d’augmenter les coûts de manière exponentielle.
Pour garder le cap, beaucoup d’équipes utilisent une liste de contrôle simple lors de la conception.
Par exemple :
- Vérifier que les cotes fonctionnelles sont orientées dans le plan le plus précis de la machine.
- Ajouter des rayons et congés sur les arêtes internes pour limiter les concentrations de contraintes.
- Réduire la longueur des surfaces planes non soutenues ou les raidir par des nervures.
- Prévoir des surépaisseurs ou surcotes sur les zones susceptibles d’être reprises en usinage.
- Discuter au préalable avec le partenaire d’impression des tolérances à viser et de la stratégie de contrôle.
En combinant ces réflexes avec un choix de procédé adapté, la tolérance cesse d’être un obstacle et devient un simple paramètre de conception, maîtrisé comme un autre.
De nombreuses vidéos pédagogiques montrent pas à pas cette logique de design for additive manufacturing, à partir d’exemples concrets de pièces industrielles.
Quelles promesses éviter absolument sur les tolérances en impression 3D ?
Face à un client exigeant, la tentation est grande d’annoncer des tolérances dignes d’une rectifieuse haute précision. Pourtant, certaines promesses sont tout simplement incompatibles avec la nature de la fabrication additive. Les éviter préserve la relation de confiance et limite les dérives de coût.
La première dérive consiste à garantir des tolérances au centième de millimètre sur l’ensemble d’une pièce imprimée, quelle que soit sa taille et la technologie utilisée. Sur de grandes pièces polymères, même les procédés les plus avancés ne peuvent compenser intégralement les effets de retrait, de fluage ou de relaxation de contraintes. Proposer de « tenir le centième partout » en SLS ou MJF sur 300 mm, par exemple, s’apparente davantage à un vœu pieux qu’à une promesse industrielle.
Autre promesse fragile : assurer que le premier lot de prototypes aura exactement la même précision qu’une série de production sans aucun ajustement. Dans la pratique, les premières pièces servent souvent de banc d’essai pour affiner l’orientation, vérifier la stabilité du matériau, corriger de légers écarts et ajuster les modèles si besoin. Ignorer cette phase d’itération rapide, c’est prendre le risque de découvrir un défaut d’emboîtement la veille d’une validation client.
Les tolérances trop homogènes sur des géométries complexes sont également à manier avec prudence. Sur une pièce de robotique combinant charnières, surfaces d’interface et zones purement esthétiques, promettre la même plage de tolérance partout revient à sur-spécifier des surfaces non critiques. Les opérateurs devront alors multiplier les contrôles, voire des reprises d’usinage, avec un impact direct sur le coût et le délai.
Enfin, il convient d’être clair sur l’effet des post-traitements : sablage, tribo-finition, peinture, traitement thermique. Chacun peut modifier légèrement les dimensions : un sablage agressif arrondira discrètement les arêtes et augmentera les jeux d’assemblage ; un recuit mal maîtrisé peut faire varier un entraxe de quelques dixièmes. Toute promesse de tolérance doit donc intégrer ces étapes dans le calcul, et non se limiter à la sortie brute de machine.
Les entreprises qui réussissent à industrialiser l’impression 3D – dans l’aéronautique, la robotique ou le médical – ont toutes un point commun : elles savent expliquer ce que la techno peut réellement tenir, chiffrer ce qui sera mesuré et préciser ce qui restera soumis à une légère variabilité. Cette transparence technique rassure plus qu’une promesse trop optimiste impossible à tenir.
Quelle technologie 3D choisir pour des tolérances serrées sur de petites pièces ?
Pour des petites pièces avec des détails fins et des tolérances serrées, la SLA et les autres procédés résine sont généralement les plus adaptés. Ils offrent une grande fidélité géométrique grâce à un spot laser très fin et à des contraintes mécaniques limitées pendant l’impression. Sur des cotes critiques, il reste toutefois prudent de prévoir une marge pour d’éventuelles reprises d’usinage ou d’ajustement.
Peut-on atteindre les mêmes tolérances qu en usinage CNC avec l impression 3D ?
Sur certaines zones localisées et pour des pièces de petite taille, il est possible de s approcher de tolérances typiques de l usinage, surtout en résine ou en métal. En revanche, sur des volumes plus importants et de manière uniforme sur toute la pièce, la fabrication additive reste moins précise qu un usinage CNC. Une approche hybride consistant à imprimer puis usiner les surfaces critiques offre souvent le meilleur compromis.
Comment garantir un bon emboîtement entre deux pièces imprimées ?
La clé est de définir dès la conception un jeu fonctionnel adapté au procédé choisi et à la taille des pièces. Il est recommandé de placer les cotes critiques dans le plan le plus précis de la machine, d éviter les grandes parois minces qui se déforment et de prévoir un premier lot d essais pour mesurer les écarts réels. Ajuster ensuite légèrement les modèles CAO sur la base de ces mesures permet d obtenir un emboîtement fiable en série.
Les post-traitements modifient-ils beaucoup les dimensions des pièces 3D ?
Même lorsqu ils sont maîtrisés, les post-traitements modifient légèrement les dimensions : le sablage et la tribo-finition enlèvent un peu de matière, les peintures et vernis en ajoutent, et certains traitements thermiques peuvent faire bouger des cotes de quelques dixièmes. Il est donc nécessaire d inclure ces étapes dans la réflexion sur les tolérances et, si besoin, de réserver les surfaces les plus critiques pour des reprises d usinage après post-traitement.