Tronçonneuse sur rail vs meuleuse d’angle sur acier : ce qui change pour la qualité de coupe et la sécurité de l’opérateur
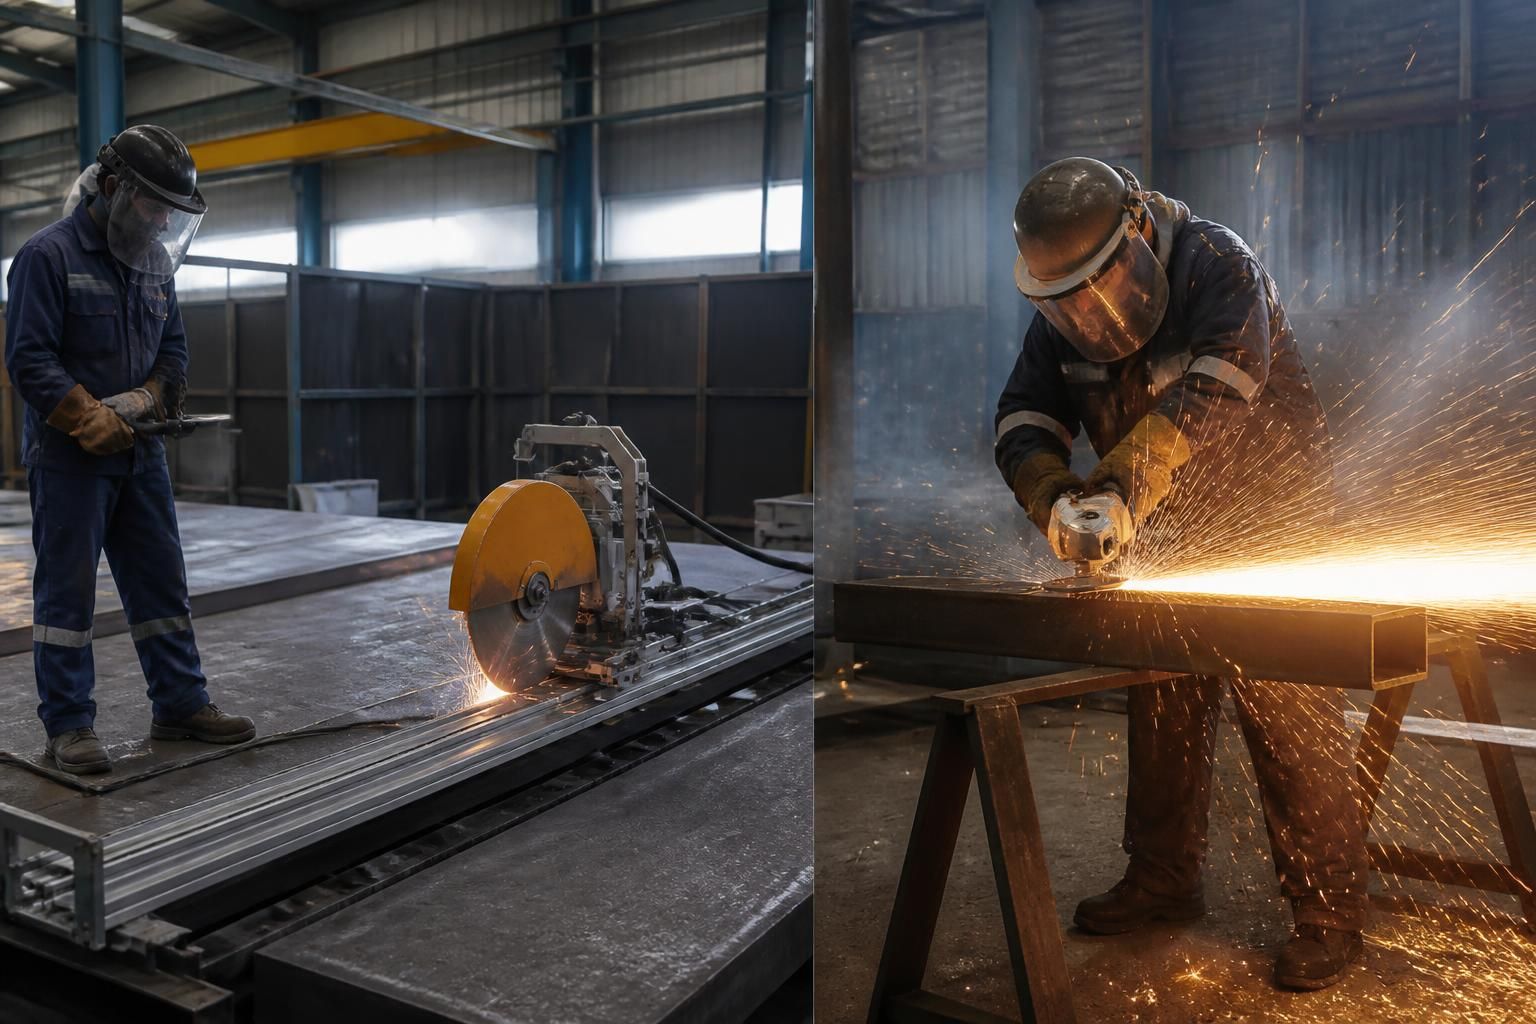
Points clés à retenir :
- Guidage sur rail = trajectoire maîtrisée : la tronçonneuse spécifique pour rails assure une coupe perpendiculaire et répétable, idéale pour la voie ferrée et les opérations de soudage aluminothermique.
- Meuleuse d’angle = outil polyvalent mais exigeant : excellente pour couper, ébarber, surfacer l’acier, mais très exposée à l’effet rebond et au blocage de disque si elle est mal utilisée.
- Ergonomie : le bras support, la pince de serrage et les chariots dédiés réduisent fortement les contraintes physiques par rapport à une coupe “à main levée”.
- Référentiel sécurité CNAM R 511 : les recommandations révisées en 2024 encadrent le choix de la machine, le montage des disques, l’entretien et le stockage, avec un accent particulier sur la prévention des accidents graves.
- Productivité globale : en entretien de voie, associer tronçonneuse de rail, meuleuse de finition et outils comme ébavureuses ou tendeurs permet une chaîne complète de coupe + soudage + meulage optimisée.
Tronçonneuse sur rail : quels gains concrets sur la qualité de coupe acier ?
Sur un chantier ferroviaire, la coupe d’un rail n’a rien d’anodin. L’interface entre deux barres conditionne la tenue mécanique du joint, la qualité du soudage aluminothermique et, au final, le confort de roulement. C’est précisément là que la tronçonneuse sur rail se distingue des coupes improvisées à la meuleuse d’angle.
Les modèles dédiés, comme les références *HC 355* ou *HC 406*, s’appuient sur un bras support avec mâchoire de serrage. Cette pince se verrouille directement sur le champignon du rail et crée une liaison rigide. La machine ne flotte plus dans l’espace : la trajectoire du disque suit un plan défini, ce qui donne une coupe droite, répétable et parfaitement perpendiculaire à l’axe du rail.
Cette maîtrise du mouvement change tout pour la géométrie du joint. Sur un chantier de rénovation, un chef d’équipe peut, par exemple, programmer une série de coupes à intervalle régulier sur des rails de profils variés. La tronçonneuse sur rail absorbe ces différences de section grâce à sa cinématique, sans imposer aux opérateurs de “rattraper” manuellement l’angle de coupe. Le gain n’est pas seulement visuel : la zone à souder présente une section propre, ce qui réduit la quantité de métal d’apport et limite les retouches.
Un autre point souvent sous-estimé concerne la tolérance dimensionnelle sur la longueur de chaque barre. Une coupe mal perpendiculaire réalisée à la meuleuse d’angle peut générer un défaut de plusieurs millimètres sur les arêtes opposées. Avec une tronçonneuse guidée, cette dérive est maîtrisée. Les équipes de pose disposent ainsi d’un rail prêt pour la validation industrielle des opérations de soudage : alignement, jeu de dilatation et tension longitudinale sont plus faciles à tenir.
La finition se joue ensuite au meulage, souvent avec des machines spécialisées comme la *SolidGrinder-P-150-VIR*, qui reprennent le champignon après soudage. Là encore, la qualité de coupe initiale simplifie tout : une coupe franche limite les excédents de métal, donc la durée de meulage et l’usure des meules. L’ensemble de la chaîne “coupe – soudage – meulage” gagne en efficacité lorsque le premier maillon, la tronçonneuse sur rail, fournit une base nette et régulière.
Au final, une coupe de rail réussie ressemble davantage à une opération de usinage de précision qu’à un simple tronçonnage. La tronçonneuse sur rail apporte cette rigueur, avec un guidage mécanique comparable à un montage de CAO bien contraint : l’opérateur n’a plus à “compter sur son coup de main”, la machine verrouille la géométrie.
Meuleuse d’angle sur acier : jusqu’où aller en coupe avant de perdre en sécurité ?
La meuleuse d’angle possède un atout imparable : la polyvalence. Coupe, ébarbage, surfaçage, préparation de cordons de soudure, découpe de profilés acier ou d’accessoires de fixation… un seul outil couvre tous ces usages. Sur un atelier de métallurgie ou un chantier de maintenance, cette souplesse séduit immédiatement.
Pourtant, dès que l’on aborde la coupe d’éléments massifs, comme un rail de voie ferrée ou une poutre IPN, la limite apparaît vite. La machine est tenue à la main, sans guidage externe. Le disque peut se coincer dans le trait de coupe, surtout si la pièce n’est pas correctement bridée. Ce phénomène ouvre la porte à l’effet rebond : le disque se bloque, la meuleuse remonte brutalement vers l’opérateur, avec un potentiel de blessure grave au visage, aux mains ou au thorax.
Les recommandations de la CNAM, référence R 511, révisée en 2024, insistent très clairement sur ce risque. Elles ne se contentent pas de rappeler le port des EPI. Elles poussent à éviter ou limiter les opérations de tronçonnage à la meuleuse lorsque d’autres solutions plus sûres existent, et à travailler sur l’ensemble de la chaîne : choix du bon outil, montage correct du disque, entretien des flasques, stockage à l’abri de l’humidité.
Dans un cas pratique, prenons l’exemple d’une équipe qui doit déposer rapidement un tronçon d’acier épais pour installer une platine support de robot. La tentation est forte de tout faire à la meuleuse d’angle, surtout si une machine 230 mm bien puissante est déjà sur place. Pourtant, la coupe sera lente, fatigante et le risque de surchauffe important. En parallèle, la trajectoire du disque sera plus difficile à stabiliser, ce qui entraînera une qualité de coupe irrégulière et des reprises au burin ou à la lime.
La force de la meuleuse d’angle se révèle surtout dans les opérations de finition et d’ajustement : reprise d’un chanfrein avant soudage, suppression d’une bavure autour d’un trou percé, rectification locale sur une pièce déjà montée. Utilisée ainsi, la machine joue pleinement son rôle d’outil de prototypage fonctionnel et de retouche, un peu comme un outil d’itération rapide sur une pièce métallique après impression 3D FDM ou SLA.
La frontière à ne pas franchir ? Transformer la meuleuse d’angle en outil de coupe principal sur des sections d’acier épaisses, longues ou difficiles à brider. Dans ces configurations, la sécurité et la répétabilité de la coupe s’effondrent, tandis que la fatigue de l’opérateur explose. La productivité apparente se paye alors très cher en risques et en non-qualité.
Qualité de coupe sur acier : tronçonneuse sur rail ou meuleuse d’angle, qui gagne vraiment ?
Pour choisir entre tronçonneuse sur rail et meuleuse d’angle, un responsable de chantier doit raisonner comme un concepteur en CAO : analyse du matériau, de la géométrie, des tolérances visées et du contexte d’assemblage. Le rail de voie ferrée illustre bien cette logique. Son profil complexe, ses efforts mécaniques et la nécessité de garantir un roulement stable imposent une coupe strictement contrôlée.
Avec une tronçonneuse de rail, la coupe ressemble à une opération de sciage à grand diamètre. Le disque travaille dans un plan fixe, le mouvement est guidé par un bras articulé, et la pince de serrage maintient le contact sur le rail. L’angle est défini, la trajectoire régulière, la section nette. Lors des opérations de soudage aluminothermique, les outils connexes comme la ébavureuse bi-bloc EGH1/EGH2 ou l’ébavureuse sur batteries EMB profitent de cette géométrie correcte pour retirer l’excédent de métal sans “rattrapage” excessif.
Face à cela, la meuleuse d’angle donne des résultats beaucoup plus variables. Sur de petites sections, avec un opérateur expérimenté, les coupes peuvent être étonnamment correctes. Mais dès que la longueur ou l’épaisseur augmentent, de micro-variations d’angle se cumulent. On obtient alors des coupes légèrement biaisées, parfois torsadées sur l’épaisseur. Ces défauts obligent à des opérations de rectification supplémentaires : meulage plan, reprise à la lime, voire recoupe partielle.
Sur les chantiers de voie, certains gestionnaires testent une combinaison intéressante : coupe principale au moyen de la tronçonneuse sur rail, puis retouches locales avec des meuleuses portatives comme la *B115* sur batterie. Cette approche hybride ressemble aux workflows mixtes en fabrication numérique : une première phase très contrôlée, suivie d’ajustements fins à la main. Le résultat se voit sur la stabilité dimensionnelle des assemblages et la durée de vie des soudures.
Le lien avec la sécurité n’est pas anodin. Une coupe propre signifie aussi moins de tensions résiduelles, moins de contraintes lors du serrage ou du soudage, et donc moins de risques de rupture ou de désaffleurement à long terme. En d’autres termes, la qualité de coupe ne sert pas uniquement le confort des équipes de pose, elle contribue directement à la performance globale de l’infrastructure.
C’est pourquoi, dans l’univers des rails comme dans celui des charpentes en acier, la tendance est claire : réserver la meuleuse d’angle aux opérations de finition à haute valeur ajoutée, et confier les grandes coupes structurelles à des machines guidées, qu’il s’agisse de tronçonneuses de rail, de scies à ruban ou de systèmes automatisés de découpe.
Ce type de démonstration vidéo aide souvent les équipes à visualiser la différence réelle de trajectoire et d’état de surface entre les deux technologies.
Quels impacts sur la sécurité opérateur entre tronçonneuse sur rail et meuleuse d’angle ?
Sur le volet sécurité, la question dépasse largement le simple choix de l’outil. Elle touche à l’ergonomie, à la posture, à l’exposition au bruit et aux vibrations, et à la gestion des imprévus. Les recommandations CNAM R 511 rappellent d’ailleurs que la prévention commence avant la mise en route de la machine : choix de l’outil le plus adapté, vérification des disques, contrôle de l’environnement de travail.
La tronçonneuse de rail part avec un avantage majeur : sa pince de serrage ergonomique et son bras support absorbent une grande partie des efforts. L’opérateur guide le mouvement plutôt qu’il ne porte la charge. Couplée à un chariot de rail comme le *PL01*, la machine se déplace sur une plateforme roulante, ce qui limite encore davantage les manutentions pénibles et les torsions du dos. Sur une journée entière de découpe, cette différence de pénibilité se traduit par une fatigue nettement inférieure.
La meuleuse d’angle impose l’inverse : la machine est tenue à bout de bras, souvent dans des positions inconfortables, avec un centre de gravité éloigné du corps. L’utilisateur doit lutter contre les vibrations, le couple de rotation du disque et les efforts de réaction lors du contact avec l’acier. Sur des coupes prolongées, les épaules et les poignets encaissent fortement, ce qui augmente le risque de TMS et de perte de vigilance.
L’effet rebond constitue un autre point critique. Sur une tronçonneuse guidée, le rebond potentiel est largement limité par la cinématique de l’outil et par le serrage sur le rail. Bien sûr, le risque zéro n’existe pas, mais le trajet possible de la machine en cas de blocage reste prévisible. À l’inverse, une meuleuse d’angle bloquée peut se projeter dans quasiment toutes les directions, y compris vers l’abdomen ou le visage de l’opérateur, voire vers un collègue situé à proximité.
Les fabricants intègrent de plus en plus de fonctions de sécurité : démarrage progressif, frein de disque, capteurs de surcharge. Cependant, ces dispositifs ne remplacent ni la formation ni une organisation de travail pensée en amont. Sur un chantier bien structuré, le tronçonnage lourd est confié à des machines guidées, la meuleuse d’angle étant réservée à des tâches plus courtes, avec une zone de sécurité clairement matérialisée.
Cette répartition intelligente du travail se retrouve aussi dans la maintenance des rails. Le couple tronçonneuse de rail et meuleuses de finition comme la *SolidGrinder-P-150-VIR* ou la *B115* à batterie permet de découper, souder, meuler et contrôler sans exposer excessivement les équipes à des efforts physiques intempestifs. La sécurité devient alors un indicateur de performance au même titre que la vitesse d’intervention.
Les supports vidéo et les modules e-learning fondés sur la R 511 servent aujourd’hui de base à de nombreuses formations internes pour réduire les accidents liés aux meuleuses et tronçonneuses.
Comment choisir entre tronçonneuse sur rail et meuleuse d’angle en pratique ?
Au-delà de la théorie, beaucoup de responsables d’atelier ou de chefs de chantier se demandent comment trancher, outil par outil, selon la situation. Un moyen simple consiste à comparer quelques critères structurants : type de pièce, exigence de précision, niveau de risque acceptable, et contraintes logistiques. Le tableau suivant synthétise ces éléments pour un usage sur acier.
| Critère | Tronçonneuse sur rail | Meuleuse d’angle sur acier |
|---|---|---|
| Type d’usage principal | Coupe de rails et sections longues, coupes structurelles répétitives | Découpe ponctuelle, ébarbage, ajustements locaux, finition |
| Qualité de coupe | Trajectoire guidée, coupe perpendiculaire, tolérances maîtrisées | Très dépendante de l’opérateur et du bridage de la pièce |
| Niveau de sécurité | Risque mieux canalisé, machine guidée et serrée sur la pièce | Risque élevé d’effet rebond et de blocage de disque |
| Pénibilité physique | Efforts réduits grâce au bras support et aux chariots | Efforts importants sur bras, épaules et dos |
| Polyvalence | Spécialisée rail / coupes droites | Très polyvalente sur métal, maçonnerie et divers matériaux |
Dans l’entreprise fictive MétalVoie, spécialisée dans la rénovation de lignes régionales, cette grille a servi de base à une refonte complète du parc machines. Les coupes de rails sont désormais réalisées systématiquement à la tronçonneuse de rail, avec utilisation du tendeur TR75 pour préparer les soudures. Les meuleuses d’angle ont été repositionnées sur la préparation des portiques, des platines et des équipements annexes, avec un plan de formation aligné sur la R 511.
Résultat : moins d’incidents de type rebond, une baisse mesurable de la fatigue en fin de poste, et une meilleure régularité de coupe constatée lors des contrôles terrain. Ce genre de retour met en lumière un principe simple : traiter la coupe d’acier comme un véritable processus industriel, et non comme une simple tâche de chantier à improviser avec le premier outil disponible.
Cette logique rejoint ce qui se fait en impression 3D métal et en usinage numérique : chaque étape (découpe, alignement, soudage, meulage, contrôle) bénéficie d’un équipement dédié, optimisé pour ce maillon précis de la chaîne. Sur l’acier comme sur les pièces issues de couches successives, la spécialisation des outils est souvent la meilleure alliée de la sécurité et de la qualité finale.
Dans quels cas privilégier une tronçonneuse sur rail plutôt qu une meuleuse d angle ?
La tronçonneuse sur rail est à privilégier dès qu il s agit de couper des rails ou des sections d acier longues et critiques pour la structure : voies ferrées, poutres porteuses, rails de guidage lourds. Son guidage mécanique et sa pince de serrage assurent une coupe perpendiculaire, stable et répétable, avec un niveau de sécurité supérieur à une coupe à main levée. La meuleuse d angle peut ensuite intervenir pour les retouches locales et les petites corrections.
La meuleuse d angle est elle vraiment trop dangereuse pour couper de l acier ?
La meuleuse d angle n est pas interdite pour la coupe de l acier, mais son utilisation comporte un risque élevé d effet rebond et de blocage de disque, surtout sur des sections épaisses mal bridées. Les recommandations CNAM R 511 incitent à limiter ces opérations lorsque des machines guidées existent. En pratique, mieux vaut réserver la meuleuse aux coupes ponctuelles, aux petites sections et aux travaux de finition, en respectant rigoureusement les consignes de sécurité.
Comment la recommandation CNAM R 511 influence t elle le choix des machines ?
La R 511, publiée en 2024, encadre l utilisation des machines à meuler et à tronçonner. Elle décrit les risques principaux, puis les mesures de prévention : choix de la machine, montage des disques, utilisation correcte, entretien et stockage. Elle encourage les entreprises à évaluer l opportunité de remplacer certains tronçonnages à la meuleuse par des tronçonneuses guidées, scies ou autres systèmes plus sûrs, et à former systématiquement les opérateurs aux bons gestes.
Quels équipements complémentaires améliorent la sécurité autour de la coupe de rails ?
Pour la coupe de rails, l association de plusieurs outils fait la différence : tronçonneuse de rail avec bras support, chariots de transport comme le PL01 pour limiter les manutentions, tendeur de rail TR75 pour sécuriser la tension avant soudure, ébavureuses hydrauliques pour enlever l excédent de métal après soudage, et meuleuses de finition dédiées au champignon. Cette chaîne complète réduit la pénibilité et fiabilise chaque étape.
Une meuleuse sans fil moderne peut elle remplacer une tronçonneuse de rail ?
Les meuleuses sur batterie récentes, comme la B115, offrent une grande liberté de mouvement et une puissance intéressante pour les travaux de finition et de petites découpes. Cependant, elles ne remplacent pas une tronçonneuse de rail pour les grandes coupes structurelles : elles ne disposent pas du guidage mécanique ni du serrage spécifique au rail. Elles doivent donc être vues comme un complément mobile, pas comme une alternative complète pour la coupe principale des rails.