Ridelle de camion benne : réparation, remplacement et choix du bon modèle
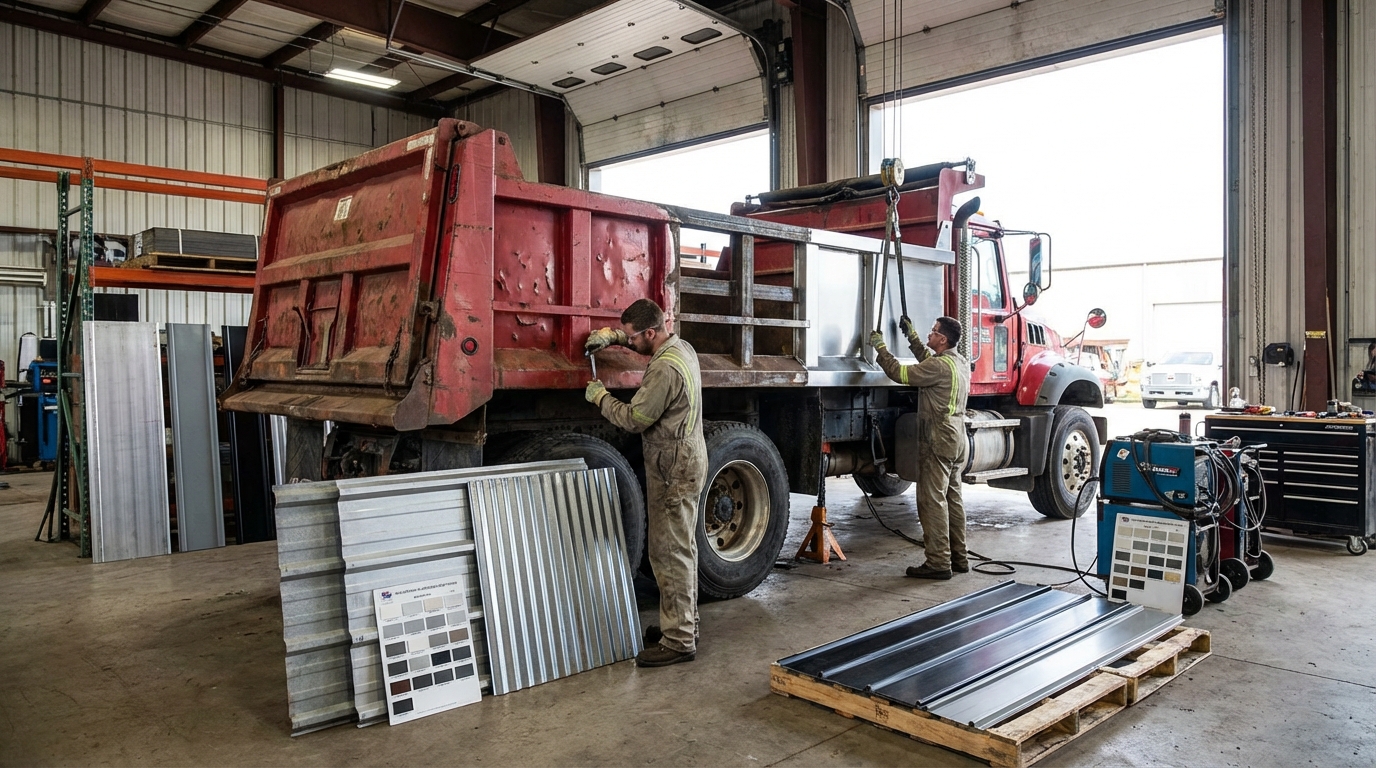
Réparation de ridelle de camion benne : diagnostic, soudures et sécurité
Sur une benne, la ridelle encaisse chocs, vibrations et projections abrasives. Avant d’ouvrir la caisse à outils, un diagnostic structuré s’impose : planéité du panneau, jeu aux charnières, état des points d’ancrage et verrouillages. Un comparateur ou une jauge magnétique aide à repérer les déformations localisées.
Sur acier, les fissures au niveau des charnières se traitent par arrachage des amorces, rechargement MIG/MAG et pose d’une platine de reprise si la tôle est aminciée. L’aluminium demande une préparation soignée (décapage oxydes) et une soudure TIG avec contrôle du voilage en refroidissement. Les loquets fatigués se remettent à neuf via axes trempés et bague autolubrifiante bronze ou polymère technique.
Cas d’atelier parlant : chez un transporteur de matériaux, une ridelle acier 4 mm s’est cintrée après un appui latéral. Redressage à froid sur marbre, pose d’un renfort oméga 5 mm, puis peinture poudre pour la tenue anticorrosion. Temps d’immobilisation limité à une journée et géométrie validée avec un gabarit de contrôle.
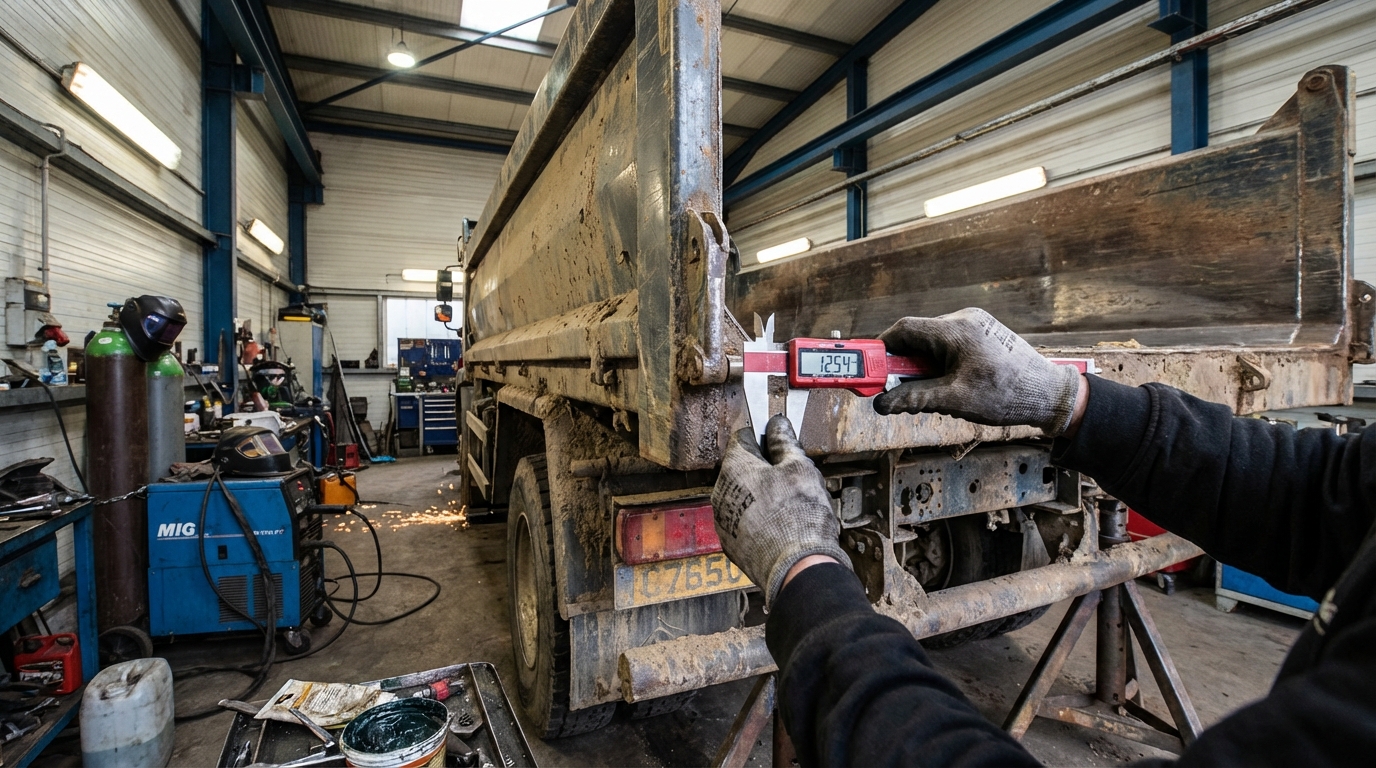
Contrôles dimensionnels et couples de serrage pour une ridelle fiable
Le remontage s’accompagne d’un contrôle des tolérances dimensionnelles : parallélisme de la lèvre d’appui, affleurement avec les longerons et entraxe des charnières. Une cale d’épaisseur usinée ou un gabarit imprimé en FDM PETG maintient l’alignement pendant le pointage.
Les couples de serrage suivent la spécification du constructeur et la qualité de visserie (8.8, 10.9). Après serrage, un marquage témoin et une reprise au bout de 100 km sécurisent l’assemblage. Dernière étape : test d’ouverture/fermeture sous charge simulée pour valider la sécurité de retenue, garantissant ainsi un accès chantier solide.
La séquence vidéo ci-dessus illustre bien la préparation de joint et l’alignement avant soudure — un détail qui change tout sur la durée.
Remplacement ridelle de camion benne : compatibilités, délais et coût total
Quand la structure est trop marquée (pointeaux arrachés, voile irréversible, corrosion perforante), le remplacement s’impose. La clé : vérifier la compatibilité châssis — entraxes, type de charnière (axe traversant, palier soudé), cinématique (pivot basse, relevage hydraulique), type de loquet et hauteur utile.
L’anticipation réduit l’immobilisation. Un relevé précis en CAO (gabarits carton ou PLA imprimé pour perçages) permet de préparer la ridelle en atelier avant la dépose. Les post-traitements — galvanisation à chaud ou peinture poudre époxy — prolongent la tenue au sel et aux gravillons. Une fiche de maintenance planifie graissage et contrôles trimestriels.
Procédure de dépose-repose sans immobilisation prolongée
La méthode efficace combine préparation et sécurité : calage de benne, consignes LOTO sur le circuit hydraulique, puis dépose contrôlée avec palan. Les nouvelles charnières s’alignent grâce à un gabarit de perçage imprimé en SLA (meilleure précision et état de surface), utile pour des tolérances de l’ordre du dixième sur les loquets.
Un test à blanc confirme la course sans point dur; ensuite seulement, collage d’étanchéité, réglage des butées et contrôle final d’étanchéité à la projection d’eau. Résultat : une ridelle qui ferme net et reste étanche aux fines granulats.
Le tutoriel met l’accent sur l’ordre d’assemblage et le réglage des butées, souvent négligés et pourtant décisifs pour la longévité.
Choisir la bonne ridelle de camion benne : matériaux, options et compatibilités
Le bon modèle s’adapte au mérite d’usage : carrière, VRD, déchets verts ou chantier urbain. L’acier HLE encaisse, l’aluminium réduit la masse et l’hydraulique latérale booste la cadence de vidage. Les accessoires — rehausses grillagées, marchepied intégré, verrouillage centralisé — font gagner des minutes à chaque rotation.
| Type de ridelle | Matériau | Poids | Résistance | Finition | Compatibilité | Atouts | Points de vigilance | Délai |
|---|---|---|---|---|---|---|---|---|
| Standard pivot bas | Acier HLE | Moyen | Élevée | Galva à chaud | Bennes TP, VRD | Robuste, réparable | Poids supérieur | Court à moyen |
| Légère | Aluminium | Faible | Moyenne+ | Anodisation/peinture | Distribution urbaine | Charge utile optimisée | Soudage plus exigeant | Court |
| Hydraulique latérale | Acier + vérins | Élevé | Élevée | Zinc lamellaire + peinture | Chantiers intensifs | Productivité, ergonomie | Entretien hydraulique | Moyen |
| Modulaire rehaussée | Acier/Alu mixte | Moyen | Moyenne | Peinture poudre | Végétaux, DIB | Polyvalence | Vérifier fixations | Court |
Critères de sélection mécaniques et opérationnels
Quelques repères évitent les mauvaises surprises : entraxe des charnières, épaisseur utile, dégagement des vérins, type de verrouillage (manuel, centralisé, hydraulique), et traitement de surface adapté au sel et aux graviers. L’environnement d’usage dicte le matériau : terrassement abrasif = acier HLE; tournées légères = aluminium.
- Compatibilité châssis : perçages, butées, interfaces d’étanchéité.
- Masse vs charge utile : chaque kilo compte sur les tournées urbaines.
- Maintenance : graisseurs accessibles, bagues standardisées.
- Anticorrosion : galva à chaud ou revêtements à haute tenue.
Astuce opérationnelle : prévoir un kit pièces d’usure (axes, bagues, loquets) pour limiter l’arrêt lors des entretiens périodiques.
CAO et impression 3D pour adapter une ridelle sur-mesure
La CAO accélère l’industrialisation : modélisation des charnières, simulation d’interférences, export de gabarits. En atelier, des gabarits d’alignement en FDM (PETG/PA-CF) tolérance ±0,2 mm font gagner du temps; pour les perçages critiques, une SLA offre une meilleure stabilité dimensionnelle.
Les post-traitements 3D — trempage époxy, peinture — améliorent la rigidité et la durabilité des gabarits. Imaginez des itérations rapides en une matinée pour valider un verrou modifié, avant usinage acier : c’est une validation industrielle à faible coût.
Étude de cas terrain : productivité gagnée chez Bennes Atlantique
Un parc de bennes pour agrégats subissait des jeux de loquets récurrents. Un prototype fonctionnel de patte de verrou, imprimé en PA12 renforcé, a servi de gabarit d’usinage pour repositionner les butées. Résultat : temps d’immobilisation réduit de 30 %, fermeture plus franche et usure ralentie.
Le duo gabarits 3D + préparation atelier a ensuite été standardisé sur l’ensemble du parc. La 3D agit comme une clé passe-partout pour débloquer la créativité industrielle — surtout quand chaque heure d’arrêt coûte cher.
Comment savoir si une ridelle doit être réparée ou remplacée ?
Si la tôle est localement déformée et les charnières récupérables, une réparation ciblée suffit. Corrosion perforante, arrachage d’ancrages ou voile important orientent vers un remplacement complet pour retrouver la sécurité d’origine.
Quel matériau choisir entre acier HLE et aluminium ?
Acier HLE pour la robustesse et la réparabilité en milieu agressif (granulats, chocs). Aluminium pour alléger et gagner en charge utile sur des usages moins abrasifs, avec une attention particulière au procédé de soudure et aux renforts.
Les gabarits imprimés en 3D sont-ils fiables en atelier ?
Oui pour le positionnement et l’alignement : FDM en PETG/PA-CF convient à des tolérances de l’ordre du dixième à quelques dixièmes ; la SLA apporte plus de précision pour les perçages critiques. Ces pièces restent des outillages, pas des éléments porteurs.
Quels traitements de surface privilégier contre la corrosion ?
Galvanisation à chaud pour une tenue maximale aux projections et aux sels ; peinture poudre époxy bien préparée pour un bon compromis esthétique/résistance. Les visseries et loquets gagnent à recevoir un traitement zinc lamellaire.
Quelles vérifications après intervention ?
Essais d’ouverture/fermeture, contrôle des jeux aux charnières, vérification des couples de serrage selon le constructeur, test d’étanchéité et marquage témoin pour un resserrage de contrôle après mise en service.