Matériaux industriels : guide de sélection selon les contraintes mécaniques, thermiques et chimiques
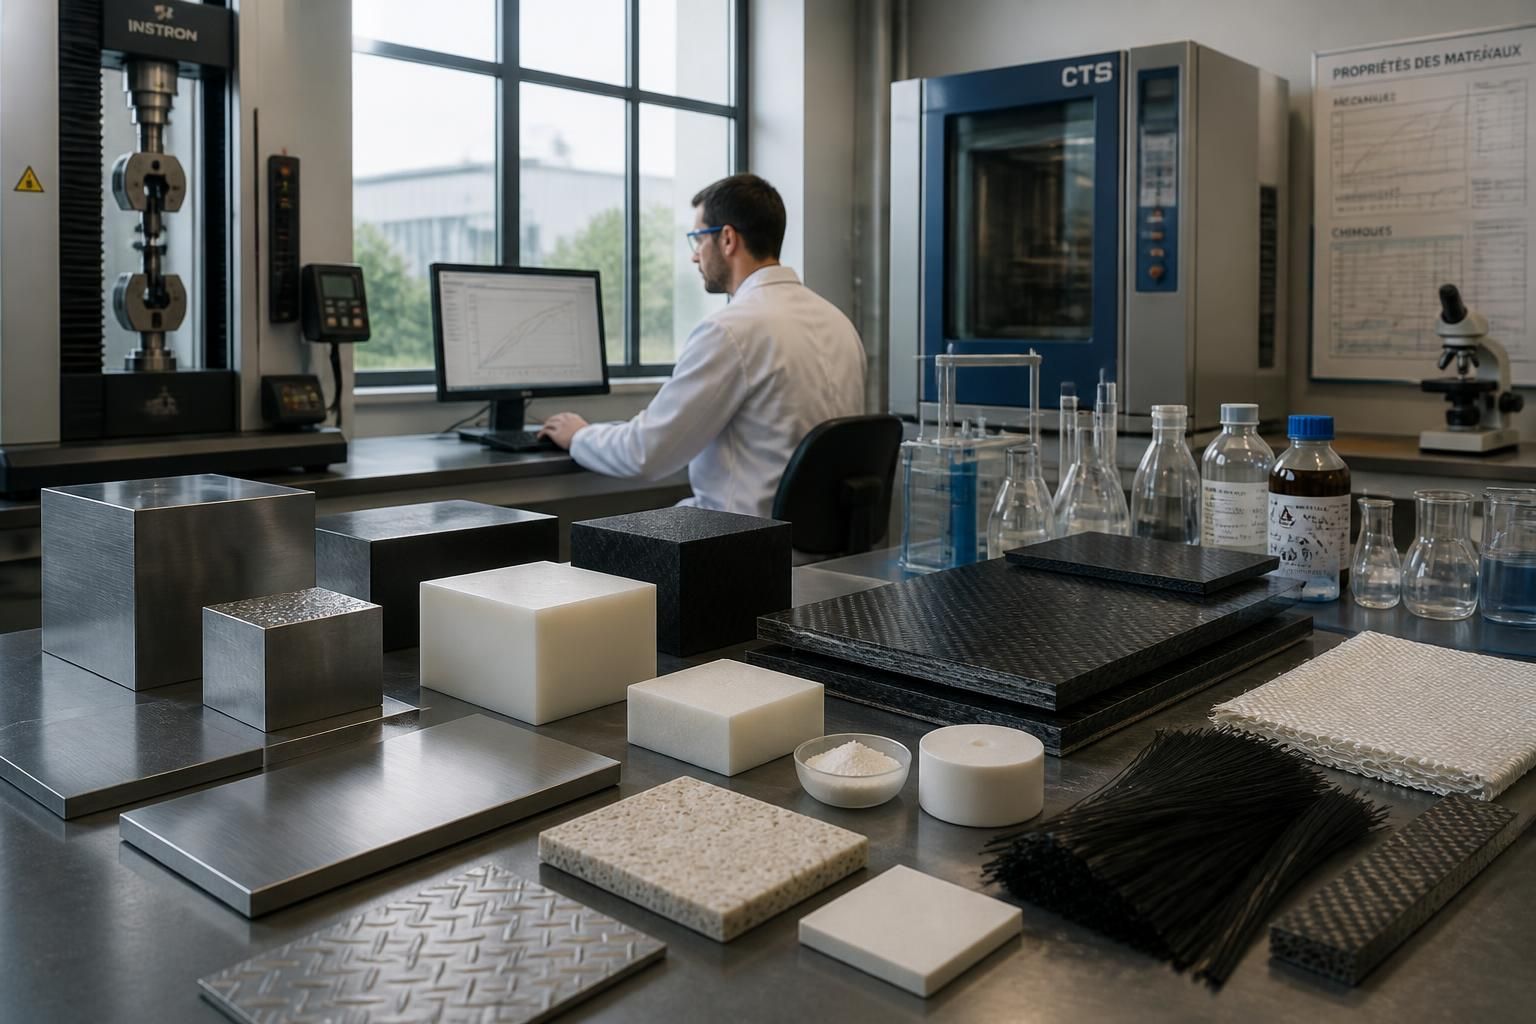
Choisir un matériau industriel ne se résume pas à ouvrir un catalogue et pointer du doigt. Les contraintes mécaniques, thermiques et chimiques imposent un tri rigoureux, surtout lorsque s’ajoutent impression 3D, usinage CNC et exigences réglementaires sévères. Ce guide montre comment passer d’un cahier des charges parfois flou à une sélection argumentée, validée par des essais et des prototypes fonctionnels.
Au fil des sections, le lecteur suit une entreprise fictive, Atlas Robotics, qui doit choisir les matériaux d’un bras robotisé exposé à la chaleur, aux poussières corrosives et à des efforts répétés. Métaux, polymères, céramiques et composites sont comparés en profondeur, avec un focus constant sur la compatibilité procédés – FDM, SLA, moulage, découpe laser – et sur la durabilité. Les indices de performance, les tableaux comparatifs et les retours terrain montrent comment transformer la sélection des matériaux en véritable levier de performance industrielle.
Comment les contraintes mécaniques orientent la sélection des matériaux industriels ?
Dans l’atelier d’Atlas Robotics, la première question posée pour le bras robotisé n’est pas « aluminium ou composite ? », mais « quelles contraintes mécaniques la pièce devra-t-elle supporter au quotidien ? ». Chargements répétés, chocs, flexions rapides : la mécanique fixe le terrain de jeu. Sans cette étape, la plus belle base de données matériaux ou le meilleur logiciel de CAO ne feront que produire des erreurs plus vite.
La résistance à la traction sert souvent de premier filtre. Une articulation de robot soumise à des efforts répétés aura besoin d’un matériau affichant une limite d’élasticité élevée pour éviter les déformations permanentes. Les aciers alliés, certains alliages de titane ou des composites à fibres continues marquent alors des points. Pourtant, un simple chiffre de résistance ne suffit pas. Le module d’Young indique la rigidité : un matériau très résistant mais trop souple risquerait d’engendrer des vibrations ou un manque de précision en positionnement.
Pour les pièces critiques d’Atlas Robotics, les ingénieurs combinent donc plusieurs critères : résistance ultime, module, ténacité, mais aussi limite de fatigue. Imaginez un axe imprimé en 3D en polymère FDM qui fonctionne parfaitement sur un prototype de démonstration, puis casse après quelques centaines de milliers de cycles chez le client. Le problème ne vient pas seulement du procédé FDM, mais d’une méconnaissance des phénomènes de fatigue sous contraintes alternées.
Les essais normalisés, type traction uniaxiale ou flexion trois points, fournissent des courbes contrainte-déformation précieuses. Ces données, injectées dans un modèle éléments finis, permettent de simuler le comportement des pièces avant même la première impression SLA ou le premier usinage CNC. Dans le cas du bras robotisé, une simulation révèle par exemple que la zone la plus critique n’est pas la flasque principale, pourtant massive, mais une petite zone filetée soumise à des concentrations de contraintes.
À partir de ces analyses, Atlas Robotics opte pour un acier à haute limite élastique pour les axes, tout en conservant des éléments en aluminium pour les bras creux afin d’alléger l’ensemble. Ce compromis illustre une règle clé : rarement un seul matériau couvre toutes les fonctions mécaniques d’un système complexe. L’assemblage de matériaux haute performance bien positionnés devient alors la vraie source de robustesse.
L’impact sur l’impression 3D est immédiat. Pour les prototypes fonctionnels du robot, l’équipe utilise des polymères renforcés fibres courtes en procédé FDM pour simuler la rigidité des pièces métalliques, puis bascule vers l’usinage CNC une fois la géométrie validée. Les propriétés mécaniques orientent donc autant le choix du matériau final que la stratégie d’itérations rapides entre maquettes, prototypes et préséries. Au final, gérer sérieusement la mécanique, c’est éviter des ruptures, mais aussi gagner en précision et en temps de mise au point.
Pourquoi les contraintes thermiques transforment-elles le choix des matériaux industriels ?
Une fois le comportement mécanique clarifié, le bras robotisé d’Atlas Robotics se confronte à un autre filtre redoutable : la température. Le robot doit prélever des pièces juste à la sortie d’un four de traitement thermique. Résultat : chaque cycle lui impose un gradient thermique brutal entre la zone chaude de préhension et le reste de la structure resté à température ambiante. Un mauvais choix de matériau se traduirait vite par des déformations, voire des ruptures par choc thermique.
La première question devient alors : jusqu’à quelle température la pièce doit-elle rester dimensionnellement stable ? Certains polymères techniques comme le PEEK supportent très bien des températures élevées, mais ils restent coûteux et leur mise en forme par FDM ou par injection impose des paramètres très précis. À l’inverse, les aciers alliés gardent une bonne tenue mécanique à chaud, au prix d’une masse plus élevée. Les céramiques avancées et les composites à matrice céramique, souvent utilisés en aéronautique pour les boucliers thermiques, offrent une résistance spectaculaire aux chocs thermiques, mais restent plus délicats à usiner.
Pour la pince proche du four, l’équipe d’Atlas Robotics simule la dilatation thermique à l’aide d’un modèle CAO couplé à un solveur thermique. Le coefficient de dilatation devient alors un critère aussi déterminant que la résistance mécanique. Deux matériaux en contact, avec des coefficients très différents, risquent de générer des contraintes internes importantes au refroidissement, sources de jeu excessif ou de fissuration. Un exemple très concret : une pince en aluminium fixée sur un support en acier mal dimensionné peut se desserrer à force de montées et descentes en température.
Face à ce défi, le choix se porte sur un alliage d’aluminium stabilisé pour le bras porteur, combiné à des inserts en acier inoxydable au niveau des zone de serrage. Cette combinaison limite la masse tout en offrant une meilleure tenue thermique que des polymères techniques seuls. Pour les prototypes testés au laboratoire, l’équipe utilise l’impression SLA avec des résines haute température afin de vérifier les jeux fonctionnels avant de lancer l’usinage des pièces définitives.
Les contraintes thermiques ne concernent pas seulement les fortes températures. La conduction de chaleur est tout aussi stratégique. Dans les dispositifs électroniques embarqués, par exemple, la conductivité thermique de l’aluminium est mise à profit pour jouer le rôle de dissipateur. Dans le cas d’Atlas Robotics, l’électronique de pilotage intégrée dans la base du robot nécessite des supports capables de conduire la chaleur vers l’extérieur, sans compromettre l’isolation électrique. Des composites chargés en particules conductrices thermiquement, mais isolantes électriquement, apportent ici une réponse intéressante.
Un dernier point thermique, souvent sous-estimé, concerne les cycles climatiques. Entre l’atelier chauffé en hiver, la halle non isolée et le transport sur camion, les pièces subissent des dilatations et contractions répétées. Les matériaux utilisés pour les carters imprimés en FDM, exposés parfois au soleil derrière une baie vitrée, doivent présenter une bonne stabilité dimensionnelle et une résistance au fluage. Sans quoi le robot se dérègle insensiblement. Sur ce terrain, des polymères comme l’ABS ou le PC-ABS sont préférés à des PLA plus sensibles à la chaleur.
Comment les contraintes chimiques et environnementales influencent-elles la durabilité des matériaux ?
Dernier filtre clé : l’environnement chimique dans lequel évolue le système. Le bras d’Atlas Robotics doit fonctionner à proximité de bains de nettoyage légèrement corrosifs, avec des projections d’eau chargée en détergents et parfois en solvants. Un acier carbone nu, même mécaniquement impeccable, se dégraderait en quelques semaines. La résistance à la corrosion et la compatibilité chimique reconfigurent alors complètement le choix des matériaux.
Les inox austénitiques, certaines nuances d’aluminium anodisé et plusieurs polymères techniques se distinguent dans ce type de contexte. L’équipe d’Atlas Robotics établit une matrice qui croise types d’attaques chimiques et matériaux candidats. Les bases, acides légers, huiles, solvants chlorés ou encore désinfectants concentrés n’ont pas le même impact sur l’inox, le PEEK ou les composites à fibres de verre. Les retours terrain issus de secteurs voisins – agroalimentaire, médical, pharmaceutique – servent souvent de boussole très concrète.
Un exemple parlant : pour les protections de câbles et certains capots, le PVC classique est écarté au profit de polymères plus stables face aux détergents alcalins. À l’inverse, pour des zones moins exposées, le choix peut rester sur des matériaux plus économiques, tout en prévoyant un design qui limite les stagnations de liquide. La chimie ne se gère donc pas seulement par le matériau, mais aussi par la forme imprimée ou usinée, par l’épaisseur, par la présence ou non de revêtements.
La question de la compatibilité avec les traitements de surface devient alors centrale. Un acier peut être rendu très résistant à la corrosion grâce à une galvanisation ou à un traitement PVD, mais ces couches doivent supporter les chocs mécaniques et les dilatations thermiques sans se fissurer. Dans le cas du robot, Atlas Robotics opte pour un mix : pièces inox pour les zones directement exposées aux éclaboussures, et pièces acier protégées par peinture industrielle ou anodisation là où les contraintes chimiques sont plus faibles.
Les composites et les céramiques avancées offrent un atout majeur : une inertie chimique très élevée. Des outils de coupe en nitrure de silicium ou des plaques en alumine résistent à des environnements où la plupart des métaux échouent. Toutefois, leur fragilité en choc et leur coût rendent leur utilisation plus ciblée. Sur le bras robotisé, les ingénieurs réservent ce type de matériau à des composants très spécifiques, par exemple des buses en contact direct avec des flux agressifs.
À côté de ces aspects de résistance pure, la réglementation environnementale pèse de plus en plus. Les équipes de conception doivent vérifier la présence de substances restreintes, la possibilité de recyclage et la performance sur le cycle de vie complet du produit. Un acier inoxydable bien recyclé peut finalement offrir un meilleur bilan qu’un polymère difficile à valoriser, même s’il paraît moins « vert » à première vue. La sélection des matériaux s’élargit donc à l’analyse environnementale, en cohérence avec les objectifs de développement durable d’Atlas Robotics.
Pour préparer les séries, des tests accélérés de brouillard salin, d’immersion en bains chimiques et de vieillissement UV sont menés sur des éprouvettes issues à la fois d’impression 3D et de fabrication conventionnelle. Cette étape permet de vérifier que les propriétés annoncées sur les fiches techniques se confirment dans des conditions proches du terrain. Méthode simple mais redoutablement efficace : les matériaux qui passent ce filtre fournissent une base solide pour une durabilité maîtrisée.
Quel tableau de comparaison pour les matériaux sous contraintes mécaniques, thermiques et chimiques ?
Pour synthétiser les choix possibles, Atlas Robotics s’appuie sur un tableau inspiré des diagrammes de sélection type Ashby, mais adapté aux besoins de l’atelier et aux procédés utilisés, notamment impression 3D, usinage CNC et moulage.
| Famille de matériau | Contraintes mécaniques | Comportement thermique | Résistance chimique | Exemples d’usages industriels |
|---|---|---|---|---|
| Métaux et alliages | Très bonne résistance, fatigue maîtrisable, bon choix pour pièces structurales | Bonne tenue à chaud selon nuance, forte conduction thermique | Variable : acier carbone sensible, inox et titane très résistants | Structures de robots, châssis automobiles, pièces de moteurs |
| Polymères techniques | De moyen à bon, excellente capacité d’absorption de chocs | Plage de service limitée, versions haute température disponibles | Très bonne résistance à de nombreux produits chimiques | Capots, logements électroniques, pièces imprimées FDM/SLA |
| Céramiques avancées | Dureté extrême, fragilité en choc, très bonne compression | Excellente résistance à la chaleur et au choc thermique | Inertie chimique élevée, très faible corrosion | Outils de coupe, boucliers thermiques, implants spécifiques |
| Composites | Rapport résistance/poids remarquable, propriétés ajustables | Bonnes performances, limites liées à la matrice | Très bonne tenue à la corrosion, surtout en milieu marin | Pales d’éoliennes, structures aéronautiques, bras allégés |
Ce type de tableau ne remplace pas les données chiffrées issues des fiches techniques, mais il sert de carte routière pour orienter rapidement le choix. Combiné aux outils numériques de CAO et aux logiciels de simulation matériau, il permet de verrouiller un premier jeu de candidats avant les essais plus coûteux.
Comment articuler cahier des charges, procédés (usinage, 3D) et matériaux industriels ?
La force d’un bon guide de sélection réside dans la capacité à relier le cahier des charges à la réalité de l’atelier. Chez Atlas Robotics, chaque nouveau projet commence par un document très concret : fonctions de chaque pièce, efforts, températures, exposition chimique, mais aussi procédés envisagés – FDM pour les prototypes, SLA pour les pièces à haute précision, usinage CNC pour les séries critiques, moulage pour les grandes quantités.
Une articulation claire apparaît alors : les contraintes mécaniques définissent la famille de matériaux possibles ; les contraintes thermiques et chimiques resserrent le choix ; les contraintes de fabrication tranchent entre plusieurs candidats performants. Un composite peut être idéal sur le papier, mais si l’atelier ne dispose pas des moyens de drapage ou d’infusion adaptés, un alliage d’aluminium optimisé et bien usiné offrira une validation industrielle plus réaliste.
Le cas du robot d’Atlas est parlant. Les premières itérations se font en impression FDM avec des polymères standards, uniquement pour valider l’ergonomie et les zones de passage des câbles. Puis des résines SLA à haute résolution permettent de vérifier les tolérances dimensionnelles et les ajustements fins, proches de ce qui sera obtenu en usinage CNC. Enfin, des séries pilotes en aluminium et acier sont fabriquées pour les essais mécaniques et thermiques de longue durée.
Ce va-et-vient entre numérique et réel est soutenu par des outils de sélection des matériaux intégrés à la CAO. Les bases de données croisant module d’Young, masse volumique, conductivité thermique ou encore biocompatibilité pour les secteurs médicaux permettent de filtrer rapidement plusieurs dizaines de candidats. Les matrices multi-critères, proches des diagrammes d’Ashby modernes, offrent une visualisation claire des compromis masse/résistance ou coût/performance.
Pour structurer ce travail, Atlas Robotics suit systématiquement quelques étapes simples mais efficaces :
- Traduire le besoin fonctionnel en contraintes chiffrées (efforts, températures, agressions chimiques, nombre de cycles).
- Filtrer par famille (métaux, polymères, céramiques, composites) en s’appuyant sur des cartes de performance.
- Comparer finement quelques nuances via tableaux, logiciels et essais, en incluant le procédé de fabrication prévu.
- Valider par prototype fonctionnel : pièce imprimée 3D ou usinée aux géométries et tolérances proches de la série.
Cette méthode évite de s’attacher trop tôt à un matériau « fétiche » et oblige à confronter chaque choix aux réalités économiques et industrielles. C’est d’ailleurs sur ce terrain que la fabrication additive devient une véritable clé passe-partout : en permettant des itérations rapides, elle autorise des essais matériaux audacieux, sans immobiliser une ligne de production complète.
À terme, le résultat est tangible : moins de retours clients, une maintenance plus prédictible et une meilleure maîtrise des coûts. La sélection des matériaux, loin d’être une formalité académique, devient un outil stratégique pour sécuriser la mise sur le marché.
Quels retours d’expérience pour optimiser la sélection des matériaux industriels ?
Les tableaux, les normes d’essais et les fiches techniques donnent un cadre. Mais ce sont souvent les retours d’expérience qui affinent vraiment le choix des matériaux en conditions industrielles. Chez Atlas Robotics, chaque incident matériel se transforme en cas d’école pour les projets suivants. Une visserie inox trop dure, cassant lors du serrage, conduit par exemple à reconsidérer non seulement la nuance choisie, mais aussi le couple de serrage et le traitement de surface associé.
Un autre cas marquant concerne un carter imprimé initialement en PLA, qui se déformait au-dessus d’un variateur de fréquence légèrement chaud. Les propriétés thermiques du PLA, pourtant connues sur le papier, n’avaient pas été mises en perspective avec la réalité de fonctionnement. Après analyse, le design est revu, le matériau passe à un PC-ABS plus stable, et une aération supplémentaire est intégrée dès la CAO. Cette petite correction, peu coûteuse, évite des dizaines d’interventions de maintenance sur le parc installé.
Ces retours d’expérience nourrissent peu à peu une base interne où chaque projet enrichit le suivant. Les matériaux sont classés non seulement par résistance ou module d’Young, mais aussi par « comportement réel » : facilité d’usinage, stabilité dimensionnelle après impression, sensibilité aux rayons UV, comportement au nettoyage intensif. Saviez-vous qu’un simple changement de détergent dans une usine agroalimentaire peut rendre un polymère auparavant fiable beaucoup plus fragile ? Les équipes qui suivent leurs installations sur la durée repèrent vite ce type de rupture silencieuse.
À partir de ces enseignements, Atlas Robotics met en place des fiches de recommandations très pratiques, par exemple : « Pour zones exposées aux huiles minérales chaudes, privilégier inox 316L ou PEEK, éviter certains polyamides non stabilisés ». Ces recommandations ne remplacent pas la réflexion d’ingénierie, mais elles fournissent des garde-fous précieux pour les jeunes concepteurs et pour les projets menés à cadence rapide.
La boucle se referme avec les outils de simulation. Les modèles éléments finis sont enrichis de données expérimentales issues des essais et du terrain, ce qui améliore la précision des prédictions de durée de vie. La sélection des matériaux s’appuie alors sur une base à la fois théorique et empirique, capable d’anticiper les comportements dans des scénarios de charge, de température et de chimie complexes.
Cette approche, combinant science des matériaux, fabrication additive, retours d’usage et optimisation numérique, transforme au final une contrainte apparente – devoir justifier chaque choix de matériau – en avantage compétitif. Les produits sont plus fiables, les coûts mieux maîtrisés, et les innovations matériaux peuvent être intégrées avec un niveau de risque contrôlé. En d’autres termes, la bonne maîtrise des matériaux industriels devient un véritable moteur de performance pour la mécanique moderne.
Comment prioriser les critères mécaniques, thermiques et chimiques pour un nouveau projet ?
La première étape consiste à traduire la fonction de la pièce en contraintes chiffrées : efforts, amplitude thermique, type d’agressions chimiques. Ensuite, il faut classer ces contraintes en critiques, importantes ou secondaires. Un axe de robot structurel donnera la priorité à la résistance mécanique et à la fatigue, tandis qu’une pince proche d’un four mettra en tête la tenue à la température. Les comparaisons de matériaux se font alors en filtrant d’abord sur les critères critiques, puis en affinant sur les autres paramètres et le procédé de fabrication prévu.
Pourquoi utiliser l’impression 3D si les pièces finales sont métalliques ou composites ?
La fabrication additive permet de valider rapidement la géométrie, les tolérances et l’ergonomie sans engager immédiatement des coûts d’outillage ou des séries usinées. En FDM ou SLA, il est possible de reproduire les volumes fonctionnels, de tester les montages et, parfois, de simuler partiellement le comportement mécanique avec des polymères renforcés. Une fois ces points verrouillés, le passage aux matériaux définitifs (alliages métalliques, composites) se fait sur une base beaucoup plus sûre.
Comment intégrer la durabilité environnementale dans la sélection des matériaux industriels ?
La prise en compte de l’environnement commence par la vérification des réglementations (REACH, RoHS, exigences internes) puis par une réflexion sur le cycle de vie complet : origine du matériau, consommation d’énergie pour le transformer, durée de vie de la pièce, recyclabilité. Certains métaux recyclables ou composites durables peuvent être préférés à des options moins recyclables même si, à performance égale, leur coût unitaire semble un peu plus élevé. L’objectif est de concilier performance technique et empreinte environnementale maîtrisée.
Les céramiques et composites sont-ils adaptés à toutes les applications à haute température ?
Céramiques et composites à matrice céramique offrent une excellente tenue à la chaleur et aux environnements agressifs, mais ils restent plus coûteux et souvent plus fragiles aux chocs que les métaux. Ils conviennent donc surtout à des zones très ciblées : boucliers thermiques, buses, pièces d’usure à forte température. Pour des structures complètes, les alliages métalliques haute température ou certains polymères techniques restent souvent plus simples à mettre en œuvre et à entretenir.
Comment éviter les erreurs de choix de matériau détectées trop tard en production ?
La meilleure stratégie repose sur une combinaison de méthode et de tests : cahier des charges précis, filtrage rigoureux des familles de matériaux, prototypes fonctionnels proches de la pièce finale, essais mécaniques, thermiques et chimiques représentatifs du terrain. L’utilisation de matrices de sélection, de simulations éléments finis et de retours d’expérience internes réduit encore le risque. Enfin, prévoir des marges de sécurité réalistes sur les propriétés clés limite les surprises une fois le produit déployé chez le client.