Formation soudeur nucléaire : parcours, habilitations et niveau de salaire à viser
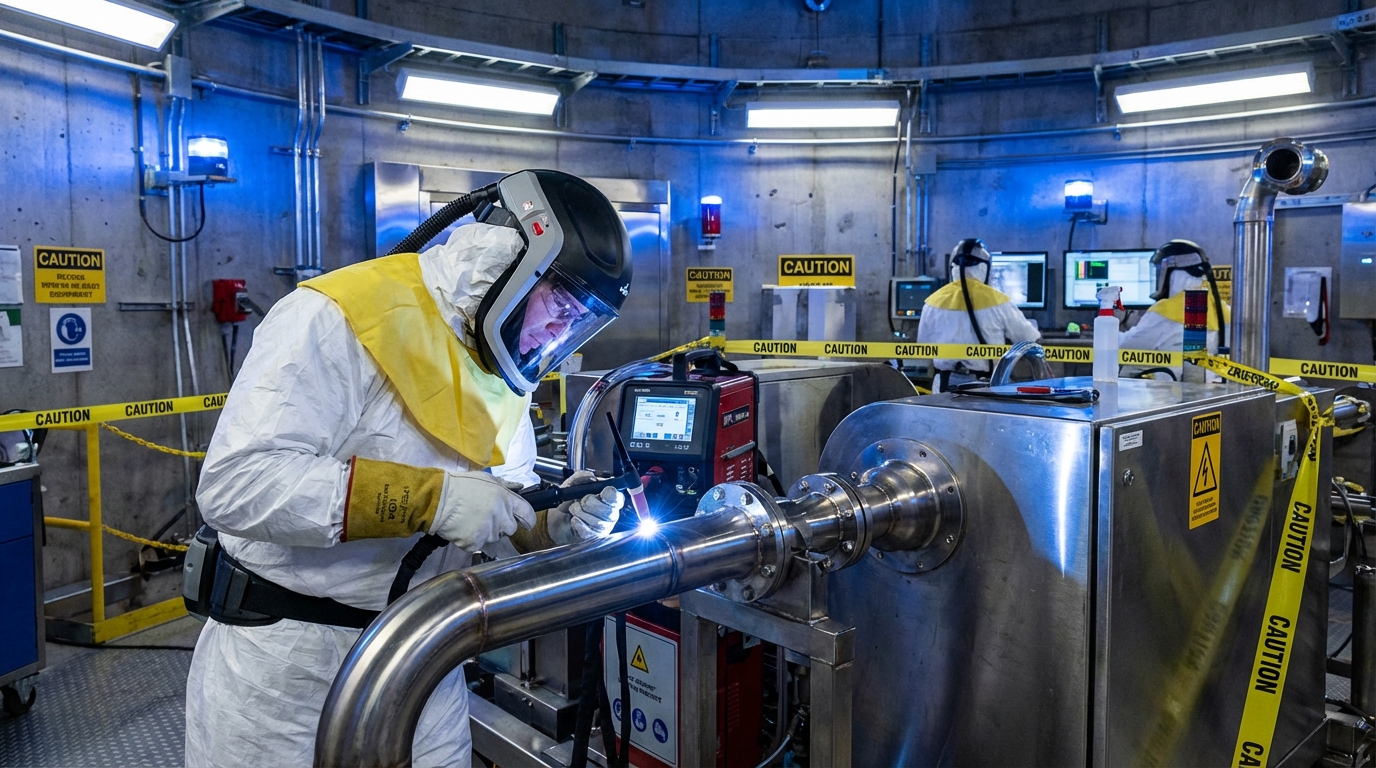
- Objectif : devenir soudeur nucléaire grâce à un parcours clair mêlant diplôme (CAP à BTS), CQPM Soudeur industriel, qualifications ISO 9606 et habilitations SCN / CSQ / RP.
- Procédés-clés : TIG (manuel et orbital), MIG/MAG, électrode enrobée, brasage — sur aciers, inox, alliages nickel et parfois zirconium.
- Contrôle qualité : lecture WPS/PQR, contrôles VT/PM/PT, radiographie/UT, traçabilité — tolérances serrées et documentation irréprochable.
- Salaire à viser : 30–36 k€ (débutant), 40–55 k€ (confirmé), 55–70 k€+ (expert/chef soudeur) selon chantiers, primes et mobilité.
- Voies d’accès : CAP/Bac pro chaudronnerie, BTS, alternance, modules courts financés via CPF, AIF, OPCO, dispositifs régionaux.
- Délais réalistes : 6 à 12 mois pour une reconversion structurée avec qualification soudeur + habilitations nucléaires.
- Avantages : emplois stables, chantiers EPR2/SMR et grands arrêts, fortes perspectives jusqu’à 2030 avec les vagues de départs en retraite.
Formation soudeur nucléaire : parcours et compétences clés
Le soudeur nucléaire intervient sur des tuyauteries, équipements sous pression et structures soumis à des exigences de sûreté élevées. La maîtrise gestuelle et la compréhension des WPS/PQR font la différence : préparation du poste, réglages, exécution, contrôle et traçabilité.
Le parcours s’appuie sur un socle technique (CAP/Bac pro chaudronnerie, BTS), un CQPM Soudeur industriel ou équivalent, puis des qualifications ISO 9606 par procédés/matériaux. Viennent ensuite les habilitations SCN/CSQ/RP pour accéder aux sites.
Procédés de soudage et matériaux en environnement nucléaire
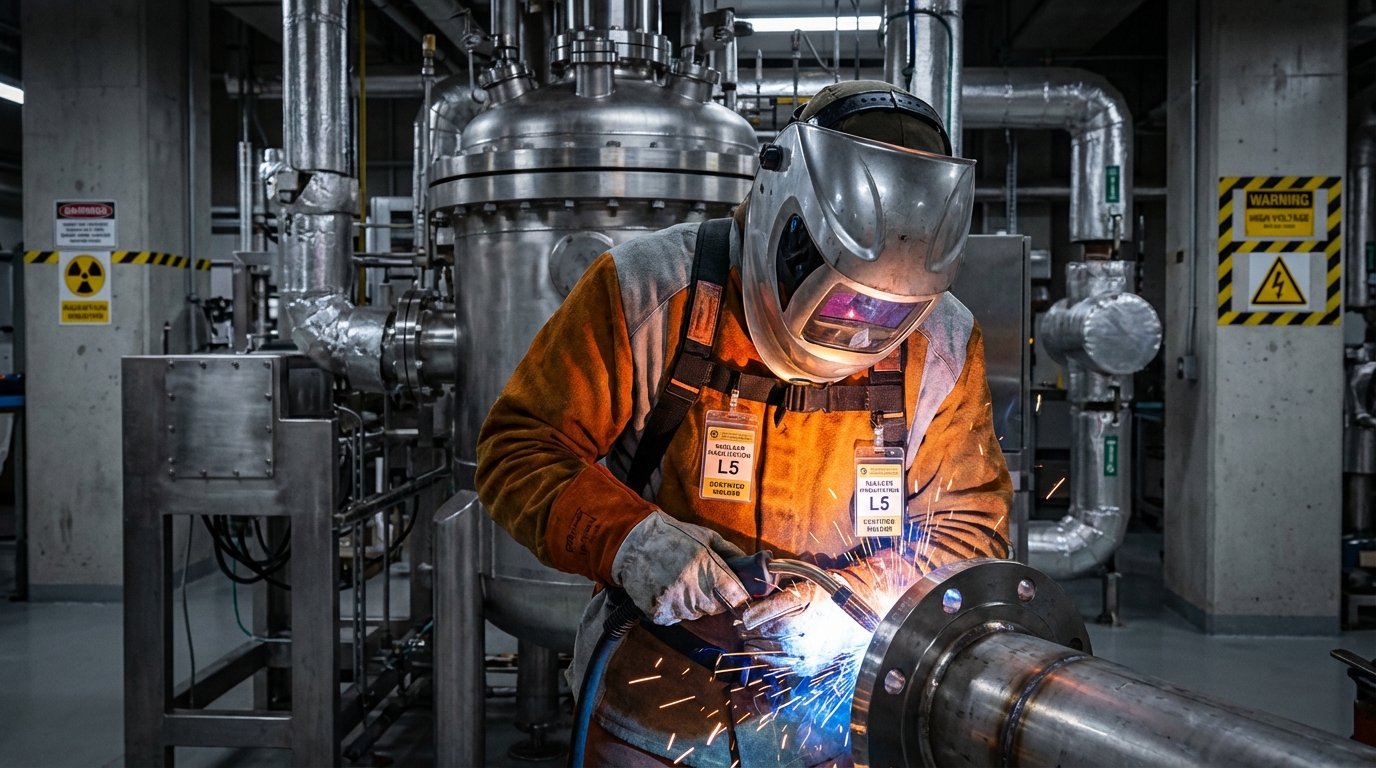
Le TIG (manuel et orbital) domine pour l’inox et les alliages sensibles, avec un souci des tolérances dimensionnelles et de la propreté des chanfreins. Le MIG/MAG accélère certaines productions et reprises, l’électrode enrobée reste utile pour l’assemblage en conditions difficiles. Le brasage se rencontre sur des éléments spécifiques.
Côté matériaux : acier carbone, acier inoxydable (316L, 304L), alliages nickel et, selon les programmes, applications pointues sur zirconium. Exemple terrain : rechargement TIG sur DN200 inox en zone confinée, avec contrôle PT et parfois radiographie. L’insight clef : un geste régulier et une préparation impeccable réduisent drastiquement les reprises.
Habilitations nucléaires indispensables : SCN, CSQ, RP et qualifications
Pour intervenir sur site, un triptyque est attendu : SCN (sûreté), CSQ (culture sécurité/qualité) et RP (radioprotection), complétés d’aptitudes médicales. Les QS ISO 9606 par procédé/matière/position et les QMOS côté mode opératoire scellent la validation industrielle.
- SCN : principes de sûreté, maîtrise documentaire, comportements attendus en zone contrôlée.
- CSQ : qualité, traçabilité, gestion des écarts, lecture de gammes et plans.
- RP : radioprotection opérationnelle, zonage, dosimétrie, gestes de prévention.
- ISO 9606 : qualification soudeur par épreuve sur coupons (procédé, position, épaisseur, métal).
Selon les chantiers, s’ajoutent H0B0 (électrique), sensibilisation ATEX et bases de contrôles non destructifs (VT, PT, PM). L’insight clef : sans SCN/CSQ/RP à jour, pas d’accès opérationnel. Pour ceux intéressés par une formation de pontier élingueur, il est essentiel de se tenir informé des prérequis nécessaires.
Les donneurs d’ordre apprécient les profils déjà qualifiés ISO 9606 et immédiatement mobilisables. Les centres agréés organisent des sessions régulières pour maintenir les compétences.
Parcours de formation pour devenir soudeur nucléaire (CAP à BTS, CQPM, alternance)
Plusieurs portes d’entrée coexistent : CAP Réalisation en Chaudronnerie Industrielle, Bac Pro TCI, BTS orienté chaudronnerie/soudage, puis spécialisation nucléaire via CQPM Soudeur industriel et habilitations. L’alternance reste une voie royale pour apprendre en atelier et valider sur chantier.
- Modules courts (quelques jours/semaines) : prévention des risques, sûreté, RP, lecture WPS, préparation TIG orbital.
- Reconversion 6–12 mois : remise à niveau pratique, QS ISO 9606, SCN/CSQ/RP, immersion en arrêt de tranche.
- Financement : CPF, AIF (France Travail), OPCO, aides régionales, contrats pro/adultes.
Cas d’école : un tôlier-soudeur pétrochimie bascule vers le nucléaire en 9 mois via CQPM, QS TIG inox toutes positions, puis SCN/CSQ/RP. L’insight clef : choisir une formation connectée aux besoins des CNPE et chantiers EPR2.
Combien gagne un soudeur nucléaire en 2026 ? Salaire, primes et évolutions
Le niveau de rémunération reflète la rareté des compétences, la mobilité et l’exposition chantier. Les fourchettes ci-dessous correspondent aux pratiques observées en France en 2026, hors cas extrêmes.
| Niveau | Expérience typique | Contexte | Rémunération brute annuelle | Primes et avantages |
|---|---|---|---|---|
| Junior | 0–2 ans, QS ISO 9606 TIG inox | Atelier/chantier encadré | 30–36 k€ | Panier, déplacements, heures supplémentaires |
| Confirmé | 3–7 ans, TIG orbital + multi-procédés | Arrêts de tranche, interventions sensibles | 40–55 k€ | Primes chantier, astreintes, indemnités mobilité |
| Senior/Expert | 8+ ans, référent qualité/WPS | Grand carénage, EPR2/SMR, supervision | 55–70 k€+ | Responsabilité d’équipe, prime qualité, logement chantier |
À ces montants s’ajoutent parfois des accords locaux (intéressement, CDI intérimaire, paniers bonifiés). L’insight clef : la polyvalence procédés + habilitations à jour tirent la rémunération vers le haut, notamment grâce à la fabrication additive.
Reconversion vers le soudage nucléaire : itinéraire en 9 à 12 mois
Un fil conducteur concret : Amine, 32 ans, tuyauteur en agroalimentaire, vise le nucléaire. Étape 1 (2 mois) : remise à niveau TIG/MIG sur inox et carbone, lecture WPS, hygiène de soudage. Étape 2 (3 mois) : CQPM Soudeur industriel et QS ISO 9606 toutes positions sur inox.
Étape 3 (1 mois) : SCN/CSQ/RP + aptitude médicale. Étape 4 (3–6 mois) : alternance/mission en arrêt de tranche, contrôles PT/PM, rédaction de PV, traçabilité. Résultat : employabilité immédiate et trajectoire confirmée. L’insight clef : caler le planning sur les fenêtres d’arrêts et de qualifications.
Astuces techniques pour réussir ses épreuves et ses contrôles qualité
- Préparation : décapage, dégraissage, jeu d’assemblage maîtrisé, bridage adapté pour limiter les déformations.
- Paramètres : intensité/flow gaz contrôlés, amorçages soignés, bain court et stable, purge interne sur inox.
- Documentation : respecter le WPS, consigner les consommables, tracer les numéros de lots et numéros de cordons.
- Contrôles : auto-contrôle VT systématique, préparation au PT/PM, corrections immédiates des défauts récurrents.
- Entraînement : séries courtes, itérations rapides, suivi photos/vidéos des cordons pour feedback.
Outils numériques et 3D pour accélérer la montée en compétence
La CAO et la fabrication additive sont des alliées pragmatiques. Des gabarits et supports de purge imprimés en FDM ou des maquettes d’assemblage en SLA aident à caler les tolérances dimensionnelles avant soudage réel. Saviez-vous que des coupons pédagogiques imprimés permettent de simuler les accès difficiles et de stabiliser les postures ?
En atelier-école, la 3D agit comme une clé passe-partout pour tester les positions (PF, PC, PE) et anticiper le pointage. L’insight clef : moins d’essais coûteux sur pièces réelles, plus de répétitions efficaces.
Accompagnement vers l’emploi et mises en situation
Les réseaux spécialisés appuient les parcours : mises en relation avec CNPE, centres de recherche et chantiers de modernisation, sessions de qualification, coaching entretien, et missions rapides post-formation (intérim, CDD long, CDI intérimaire). L’insight clef : l’alignement formation–terrain–recrutement accélère l’embauche.
Quelles qualifications de soudage viser en priorité ?
Pour démarrer, une QS ISO 9606 au TIG sur inox (épaisseurs typiques 2–8 mm) en positions PC/PF est un excellent socle. Ajoutez ensuite TIG orbital, puis MIG/MAG et électrode enrobée selon les besoins chantier.
SCN, CSQ, RP : combien de temps prévoir ?
De quelques jours à deux semaines au total selon les centres et modules. Ces habilitations sont incontournables pour entrer en zone contrôlée et doivent être tenues à jour.
Peut-on financer la formation en reconversion ?
Oui : CPF, AIF (France Travail), dispositifs OPCO et aides régionales. Les parcours en alternance ou en contrat pro sont souvent pris en charge, avec rémunération pendant la formation.
Quels contrôles qualité sont les plus utilisés ?
Contrôle visuel (VT), ressuage (PT), magnétoscopie (PM). Selon les assemblages : radiographie et ultrasons. La conformité aux WPS/PQR et la traçabilité documentaire sont systématiques.
Quelle perspective d’évolution après quelques années ?
Chef soudeur, référent qualité soudage, préparateur méthodes, formateur TIG orbital, voire encadrement de chantier. Les compétences transverses (lecture plans, NDT, documentation) accélèrent ces évolutions.