Formation opérateur sur machine-outil : les compétences que les employeurs vérifient à l’embauche
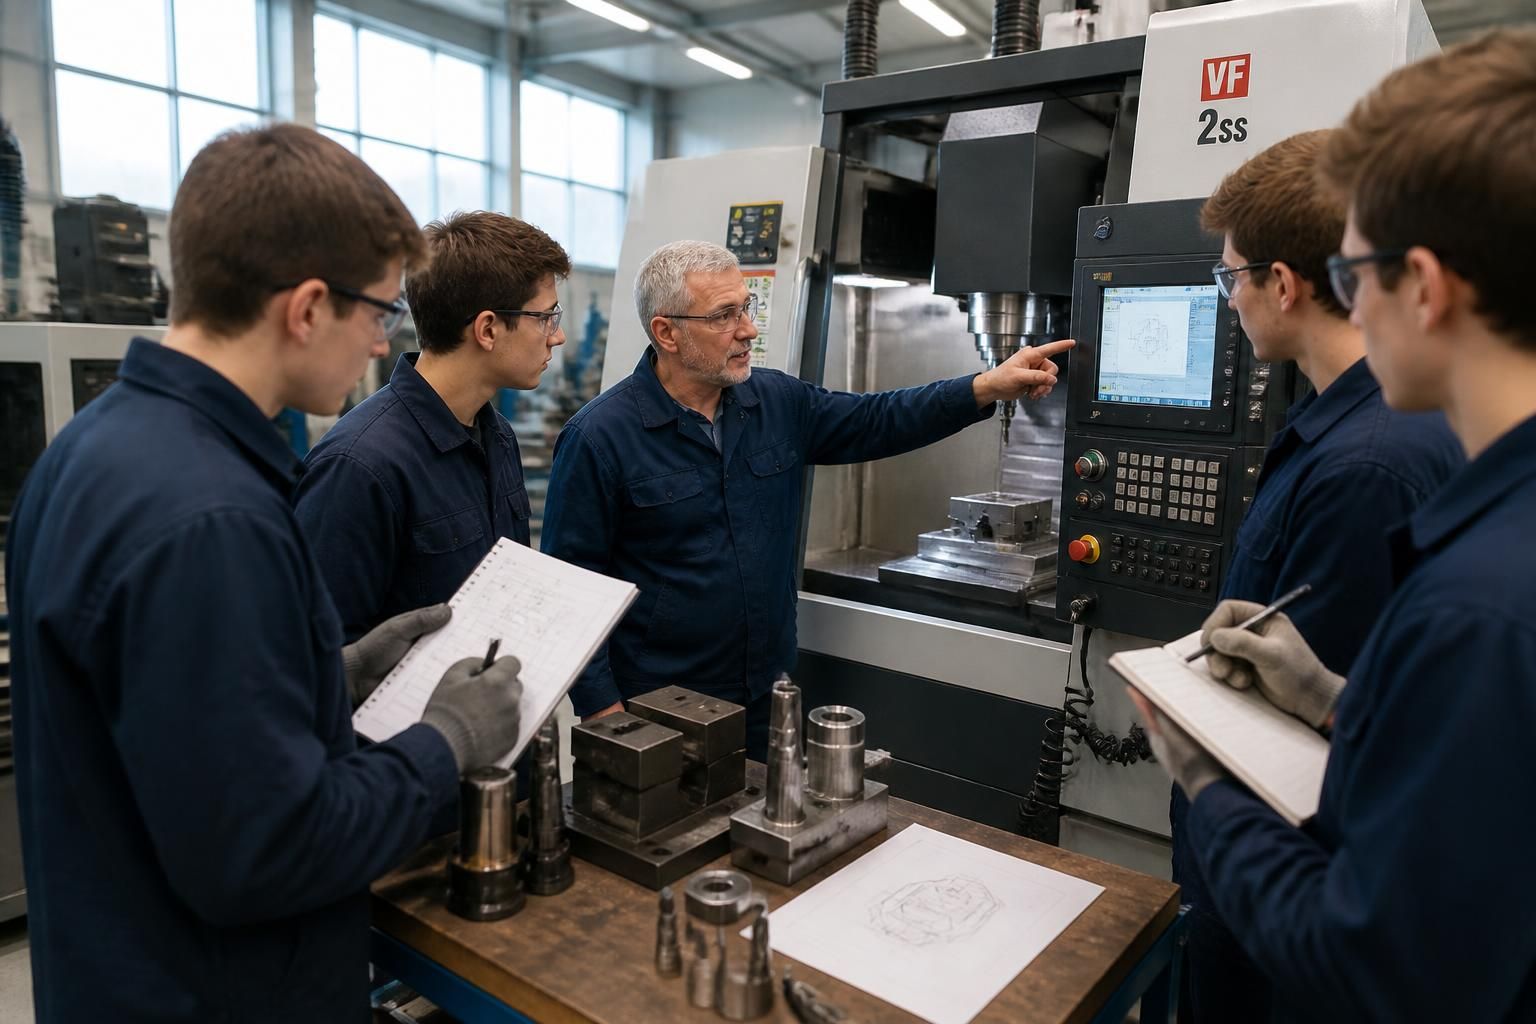
Les points clés à retenir :
- Les recruteurs recherchent des profils à la fois manuels et à l’aise avec les interfaces de commande numérique.
- La capacité à lire un plan, interpréter des tolérances dimensionnelles et contrôler la qualité est déterminante dès l’entretien.
- La sécurité machine et la prévention des risques sont des critères éliminatoires si elles ne sont pas maîtrisées.
- Les meilleures formations combinent usinage classique, CAO, bases d’industrie 4.0 et modules d’IA appliquée.
- Les employeurs valorisent fortement l’alternance, les titres professionnels RNCP et les parcours certifiants finançables par le CPF.
Quelles compétences techniques vérifient les employeurs à l’embauche d’un opérateur sur machine-outil ?
Face à une ligne d’usinage moderne, un opérateur n’est plus seulement le gardien de la production, c’est un véritable pilote. Les entreprises examinent d’abord la capacité à prendre en main une machine-outil conventionnelle ou à commande numérique, puis à garantir la répétabilité des pièces. Un candidat qui sait expliquer comment il prépare une série, règle un étau, choisit un outil coupant et contrôle la première pièce marque immédiatement des points.
La maîtrise des pupitres CNC et des interfaces homme-machine (IHM) est devenue incontournable. Les recruteurs testent souvent, en entretien ou en mise en situation, l’aisance du futur opérateur devant un écran : navigation dans les menus, sélection d’un programme, lancement d’un cycle, arrêt en sécurité. Sur certaines lignes intégrant robots ou systèmes de palettisation, un niveau minimal de compréhension des automatismes est attendu, même sans être automaticien.
Autre bloc majeur : la lecture de plans techniques. Sans cette compétence, impossible de garantir que la pièce produite correspond au besoin du client. Les employeurs demandent fréquemment au candidat de commenter un plan simple : repérer les vues, les cotes critiques, les tolérances géométriques, choisir les outils adaptés. Cette étape révèle très vite si la formation suivie a réellement donné un socle industriel solide ou seulement des notions théoriques.
La capacité à assurer un contrôle qualité de premier niveau est également évaluée. On attend de l’opérateur qu’il sache utiliser un pied à coulisse, un micromètre, un comparateur, voire qu’il comprenne la logique d’un contrôle statistique de process. Les entreprises qui travaillent sur des pièces de haute précision – aéronautique, médical, moules et outillages – insistent tout particulièrement sur ce point : une erreur de quelques dixièmes peut bloquer une ligne entière.
Les formations sérieuses en usinage, du type TPM Opérateur sur Machines-Outils Conventionnelles de Production ou Titre Pro Opérateur Régleur en Usinage Assisté par Ordinateur, structurent précisément ces compétences en blocs évalués séparément. Cette logique se retrouve dans certaines certifications inscrites au RNCP, avec des modules allant de la préparation des équipements jusqu’à l’optimisation des temps de cycle. Les employeurs savent décrypter ces blocs de compétences et les utilisent comme grille de lecture devant un CV.
En toile de fond, une exigence domine : l’autonomie progressive. Les recruteurs ne s’attendent pas à ce qu’un jeune diplômé régle seul un centre 5 axes dès le premier jour, mais ils cherchent des signaux forts montrant que l’opérateur saura rapidement gérer un prototype fonctionnel puis des séries, sans solliciter la maintenance à chaque aléa. Au final, ce sont les candidats capables d’articuler clairement leur méthode de travail qui sortent du lot.
Comment la sécurité et la prévention des risques sont-elles évaluées chez un opérateur sur machine-outil ?
Un employeur d’atelier juge très vite si un candidat a été formé sérieusement à la sécurité machine. Les mauvaises habitudes – absence d’EPI, contournement d’un carter, nettoyage d’une zone avec la broche en rotation – sont rédhibitoires. Les organismes inspirés des recommandations de l’INRS insistent sur ce point : aucun opérateur ne devrait approcher une machine sans formation spécifique et adaptée à son poste.
En entretien, de nombreuses entreprises commencent par des questions simples : quels EPI utiliser sur une machine-outil, comment vérifier un arrêt d’urgence, que faire en cas de bruit anormal ou de vibration inhabituelle. Les réponses montrent immédiatement si la culture sécurité est intégrée ou récitées mécaniquement. Les recruteurs apprécient particulièrement les profils capables de citer des exemples concrets d’actions préventives menées lors d’un précédent stage ou d’une alternance.
Les formations d’opérateurs sur machines-outils conventionnelles ou CNC structurent souvent un module dédié aux risques : projections de copeaux, coincement, incendie, produits de coupe, manutention de charges. On y aborde aussi la coactivité avec d’autres postes et la présence éventuelle de robots collaboratifs. En atelier, cette dimension devient très concrète : circulation des AGV, barrières immatérielles, zones de sécurité à respecter précisément.
Les employeurs vérifient aussi la capacité d’un opérateur à appliquer des procédures écrites. Sur une ligne certifiée ISO 9001 ou ISO 13485, chaque incident doit être tracé. Un candidat qui montre qu’il sait rédiger un compte rendu clair, signaler un quasi-accident, participer à une analyse de causes est perçu comme un renfort pour la maîtrise des risques. Ce n’est pas seulement une question de conformité réglementaire, mais aussi de continuité de production.
Les erreurs à éviter sont connues des recruteurs. D’abord, négliger les formations réglementaires en pensant qu’un bon « sens pratique » suffit. Ensuite, choisir des parcours n’intégrant pas de modules sécurité alignés sur les recommandations de l’INRS ou des CARSAT. Enfin, considérer la sécurité comme une contrainte et non comme un élément clé de performance : les ateliers le voient très vite lors des premières semaines d’intégration.
En fin de compte, un opérateur sur machine-outil est jugé sur sa capacité à produire, mais aussi sur sa contribution à un environnement de travail sûr. Pour un employeur, un profil qui sait allier efficacité et vigilance constitue un atout durable, surtout lorsque les machines deviennent de plus en plus puissantes et interconnectées.
Pourquoi la lecture de plans, la CAO et les compétences numériques pèsent-elles autant lors du recrutement ?
La pièce usinée n’est que la partie visible de l’iceberg. Derrière chaque opération se cachent un plan de définition, un modèle CAO et de plus en plus souvent un jumeau numérique. Les employeurs recherchent donc des opérateurs capables de naviguer entre ces représentations virtuelles et la réalité de l’atelier. Un opérateur qui comprend l’origine du fichier, les hypothèses de conception et les tolérances peut dialoguer efficacement avec le bureau d’études.
De nombreuses formations professionnalisantes intègrent désormais un bloc du type « concevoir ou adapter un modèle en CAO ». Inspirées de fiches RNCP actuelles, ces unités permettent d’apprendre à modifier un modèle simple, vérifier une cote, ajuster une épaisseur. Saviez-vous que cette compétence, historiquement réservée aux techniciens méthodes, devient un atout pour l’opérateur lui-même ? Elle autorise des itérations rapides entre l’écran et la machine.
Les compétences numériques dépassent largement la CAO. Les ateliers connectés s’appuient sur des logiciels de MES pour suivre les ordres de fabrication, les temps de cycle, les arrêts. Les employeurs testent donc l’aisance avec un environnement informatique : lecture d’un OF sur écran, saisie d’un compte rendu, consultation d’une gamme numérique. Un opérateur qui maîtrise ces outils contribue directement à la validation industrielle des nouveaux produits.
Avec la montée de l’IA générative, un nouveau critère apparaît : la capacité à utiliser des assistants numériques spécialisés pour proposer un réglage, analyser une dérive de production ou suggérer un outil optimal. Certaines formations orientées « IA pour opérateur sur machine » introduisent déjà ces usages, en complément des fondamentaux. Les recruteurs qui peinent à diffuser l’IA en interne voient d’un très bon œil les candidats apportant ce type de savoir-faire.
Pour se repérer dans la jungle des cursus, un tableau synthétique aide à comprendre comment les parcours de formation alignent leurs contenus avec ces attentes numériques.
| Type de formation | Focus principal | Compétences numériques mises en avant | Profil recherché par les employeurs |
|---|---|---|---|
| Parcours court intensif (2 à 4 mois) | Remise à niveau pratique sur machines | Initiation IHM, lecture d’OF numériques | Opérateur débutant, rapidement opérationnel |
| CAP / Bac Pro usinage | Socle mécanique, technologie d’usinage | CAO de base, CN, contrôle numérique | Jeune diplômé évolutif vers réglage |
| Titre pro / CQP en alternance | Pratique atelier + théorie ciblée | MES, traçabilité, usages IA sectoriels | Opérateur autonome, orienté amélioration |
Les employeurs privilégient nettement les candidats dont le parcours affiche une cohérence entre ces briques numériques et la réalité de l’atelier. Un CV qui combine titre professionnel, expérience en alternance et exposition à la CAO et au MES envoie un signal très lisible : l’opérateur sait passer du modèle 3D à la pièce usinée avec une vision globale du flux.
Pour un atelier qui doit lancer des petites séries complexes, valider des prototypes ou ajuster des outillages en urgence, cette polyvalence numérique agit comme une véritable clé passe-partout, capable d’ouvrir plusieurs portes à la fois : performance, qualité et réactivité client.
En quoi les parcours de formation et les certifications influencent-ils la décision des employeurs ?
Entre deux candidats motivés, le détail du parcours de formation peut faire pencher la balance. Les recruteurs savent qu’un opérateur passé par une formation structurée, validée par un titre professionnel ou un CQP, a suivi un chemin balisé : fondamentaux techniques, sécurité, pratique machine, évaluation finale. Les mentions de certifications inscrites au RNCP servent alors de repères fiables.
Les titres du type Opérateur sur machines-outils conventionnelles de production ou Opérateur régleur sur machine-outil à commande numérique attestent d’une capacité à préparer les équipements, monter les outils, régler des paramètres simples et lancer la production en série. Les blocs de compétences individualisés, qu’on retrouve de plus en plus dans les référentiels, autorisent des validations partielles ou par VAE, ce qui rassure aussi les employeurs sur la traçabilité des acquis.
Le financement joue également un rôle stratégique. Grâce au CPF, au plan de développement des compétences ou à des dispositifs de reconversion comme Pro-A, beaucoup d’adultes peuvent accéder à ces métiers sans rupture de contrat. Les entreprises apprécient ces trajectoires, car elles montrent une véritable démarche de professionnalisation : le candidat a investi du temps dans une qualification ciblée, sans se contenter d’une simple adaptation sur le tas.
Autre signal fort : l’alternance. Un opérateur ayant passé un an ou deux en atelier dans le cadre d’un contrat d’apprentissage ou de professionnalisation arrive déjà acculturé aux cadences, aux aléas, aux audits clients. Les recruteurs interrogent souvent les candidats sur leurs missions concrètes : type de pièces usinées, matériaux traités, niveau de tolérance, relation avec les régleurs ou les programmeurs. Ces échanges donnent une vision très fine du niveau réel.
Pour compléter ce tableau, le regard des anciens stagiaires compte davantage que les plaquettes commerciales. Les avis Anotea de France Travail ou les retours d’anciens apprenants sur les réseaux professionnels permettent aux employeurs d’identifier les organismes dont les diplômés s’intègrent vite et bien. Dans certains bassins d’emploi, des noms d’écoles ou de centres de formation agissent presque comme des labels officieux.
En définitive, une certification ne remplace pas la pratique, mais elle offre un langage commun entre le candidat, l’entreprise et les financeurs. Plus ce langage est clair et reconnu, plus le recrutement d’un opérateur sur machine-outil devient un pari maîtrisé pour le responsable d’atelier.
Comment l’IA et l’industrie 4.0 transforment-elles les compétences attendues des opérateurs sur machine-outil ?
Les chaînes de production intègrent désormais des capteurs, des réseaux et des algorithmes qui surveillent l’état des machines en continu. L’opérateur sur machine-outil devient l’interface humaine d’un système de plus en plus intelligent. Les employeurs recherchent donc des profils capables de comprendre les messages issus de ces systèmes : alertes prédictives, recommandations de réglage, indicateurs de dérive process.
Le métier présente un score d’exposition à l’IA modéré, signe d’une transformation contrôlée plutôt que d’une disparition. Les formations les plus pertinentes combinent aujourd’hui les fondamentaux historiques – mécanique, usinage, sécurité – avec des modules consacrés à l’outillage IA générative spécifique au secteur. Imaginez un opérateur qui interroge un assistant numérique pour identifier l’origine probable d’un défaut de surface ou pour comparer deux stratégies d’usinage : ce profil parle immédiatement aux recruteurs en quête de performance.
Les statistiques sur la diffusion de l’IA dans les entreprises montrent un décalage marquant : une part significative des actifs utilise déjà des outils d’IA sans avoir bénéficié d’une formation formelle. Se former officiellement à ces technologies, via un bloc de compétence intégré à un titre ou une licence professionnelle, devient donc un signal de sérieux. Un candidat qui sait expliquer comment il a utilisé un outil d’IA pour préparer un prototype fonctionnel ou optimiser un temps de cycle se démarque fortement en entretien.
Les employeurs de PME et d’ETI industrielles évoquent souvent un frein majeur : le manque de compétences internes pour déployer ces outils. Les opérateurs nouvellement formés, familiers des tableaux de bord connectés, de la remontée de données et des assistants IA, deviennent alors des catalyseurs de changement. Ils contribuent à traduire les recommandations d’un logiciel en actions concrètes sur la machine, avec une compréhension fine des limites physiques de l’usinage.
Cette hybridation du métier ouvre des perspectives intéressantes. Un opérateur à l’aise avec la donnée peut évoluer vers des fonctions de suivi de performance, de support méthodes, voire de coordination de cellule robotisée. Pour les employeurs, recruter dès aujourd’hui des profils ayant cette double culture – copeaux et algorithmes – revient à préparer la prochaine génération d’experts d’atelier capables de faire dialoguer production réelle et monde numérique.
Avec cette convergence entre usinage, numérique et IA, la formation d’opérateur sur machine-outil s’impose comme un socle stratégique. Les candidats qui la choisissent avec discernement et s’y engagent pleinement deviennent des acteurs clés de la compétitivité industrielle, bien au-delà de la simple mise en marche d’une machine.
Quelles sont les compétences minimales pour être recruté comme opérateur sur machine-outil ?
Les employeurs attendent au minimum la maîtrise des gestes de base sur machine (mise en route, mise en sécurité, lancement d’un cycle), la lecture de plans simples, l’utilisation des principaux moyens de contrôle dimensionnel et l’application rigoureuse des consignes de sécurité. Une première expérience en stage ou alternance est fortement valorisée, même sur quelques mois.
Quelle formation choisir pour maximiser ses chances d embauche en usinage ?
Les parcours en alternance menant à un titre professionnel ou un CQP d opérateur régleur sont particulièrement appréciés, car ils combinent pratique atelier et validation officielle des compétences. Un CAP ou un Bac Pro orienté usinage reste une base solide, à condition d être complété par des modules sur les commandes numériques, la CAO et, si possible, une exposition aux outils numériques de suivi de production.
Les employeurs exigent ils obligatoirement une certification RNCP ?
Non, certaines entreprises recrutent encore sur la base d une forte motivation et d une expérience pratique significative. Cependant, une certification inscrite au RNCP sert de repère objectif sur le niveau atteint. Elle facilite aussi l accès aux financements publics ou au CPF, ce qui peut rassurer un employeur souhaitant poursuivre la montée en compétence du salarié.
Comment montrer sa maîtrise de la sécurité en entretien d embauche ?
Il est utile de décrire précisément les consignes appliquées lors d une précédente expérience : port des EPI, vérification des arrêts d urgence, procédures de consignation, réaction face à un dysfonctionnement. Citer un exemple concret où une attitude prudente a évité un incident montre aux recruteurs que la culture sécurité fait partie intégrante de votre façon de travailler.
L IA va t elle remplacer les opérateurs sur machines outils ?
Les systèmes intelligents automatisent certains réglages et surveillances, mais ils ont besoin d opérateurs capables de comprendre les recommandations, de valider les choix techniques et de gérer les situations imprévues. Les profils combinant compétences d usinage, compréhension des données et usage raisonné de l IA sont donc appelés à gagner en importance, plutôt qu à disparaître.