Paramètres de découpe laser sur acier : les réglages puissance/vitesse que les notices ne documentent pas
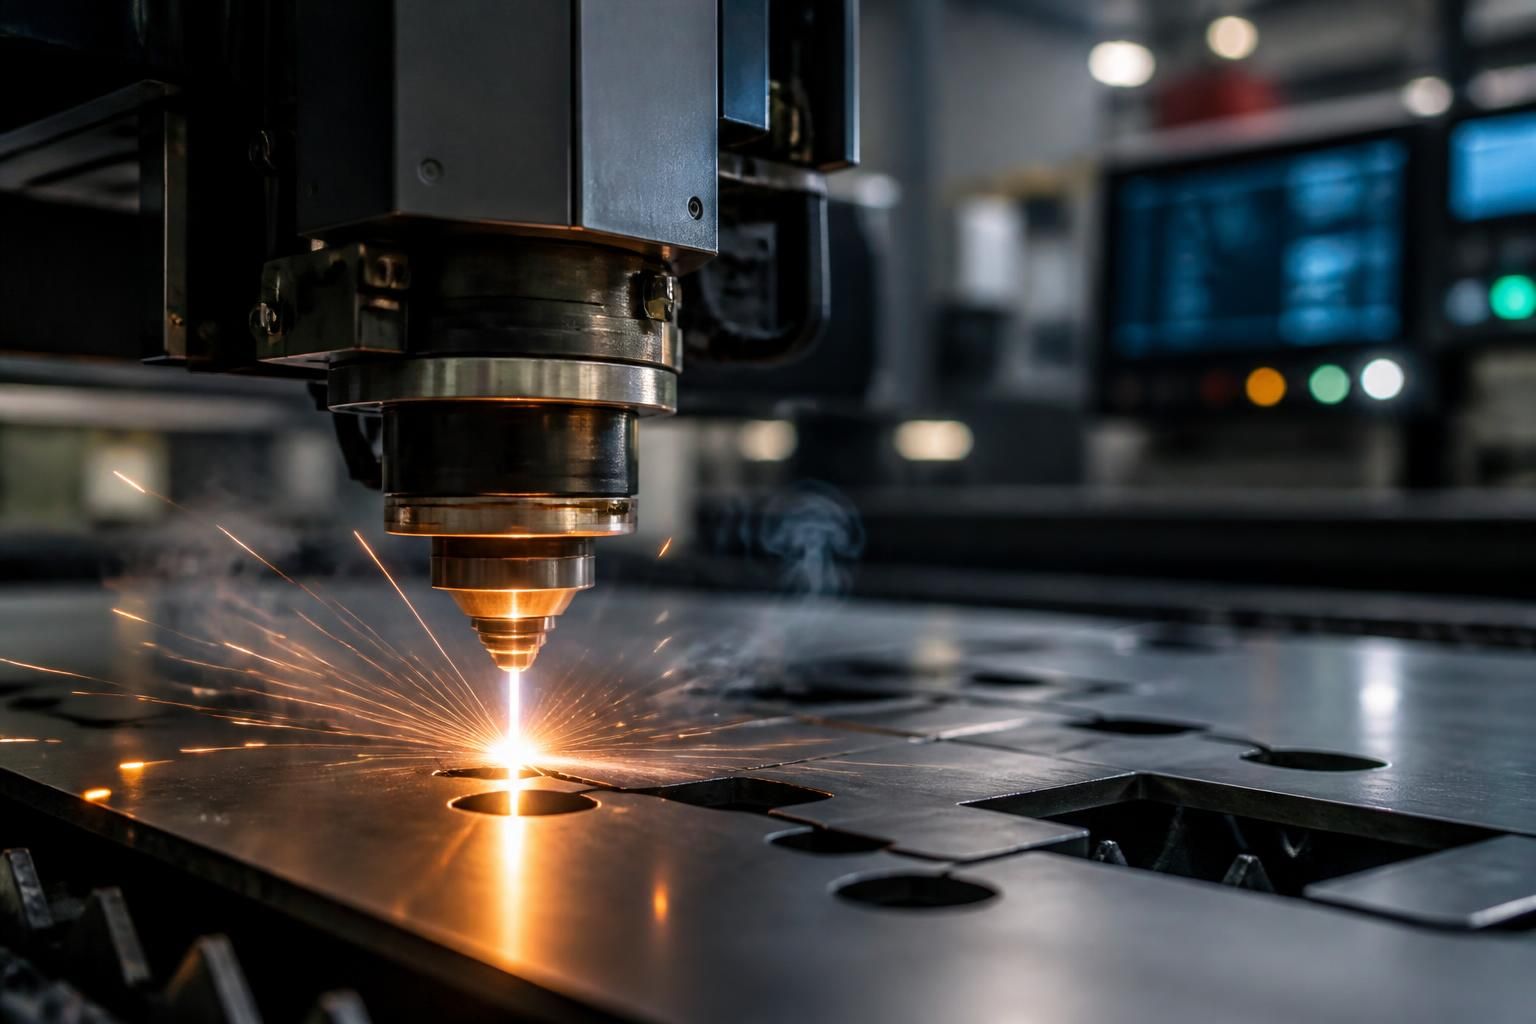
Ce qui fait la différence sur le terrain, ce sont notamment : le choix de la vitesse en fonction du « sablier » du faisceau, la gestion fine de l’oxygène et de l’azote, le positionnement focal adapté à l’épaisseur, l’arbitrage entre CO₂ et fibre pour l’acier épais, et une méthode de mise au point systématique centrée sur la qualité de bord plutôt que sur l’épaisseur « maximale » annoncée.
Quels réglages puissance/vitesse ignorent les notices pour l’acier fin (≤ 4 mm) ?
Les fiches techniques promettent souvent des vitesses spectaculaires sur l’acier doux et l’acier inoxydable fin. En pratique, la relation puissance/vitesse qui fonctionne vraiment dépend surtout de la densité de faisceau et du choix du gaz. L’exemple d’un sous-traitant, appelons-le Atelier Lemaire, illustre bien ce point : sur de l’acier doux de 3 mm avec un laser fibre de 3 kW, les paramètres du fabricant donnaient une vitesse théorique proche de 3 m/min. Sur la machine, les chants sortaient corrects, mais avec un léger bridage en pied de pièce et des grattons qu’il fallait meuler.
En réduisant seulement de 15 % la vitesse et en abaissant un peu la focalisation, l’atelier a conservé un débit très acceptable tout en éliminant pratiquement le post-traitement. Cette optimisation n’apparaissait nulle part dans la notice : elle résultait d’un ajustement empirique entre puissance, vitesse et position de foyer.
Acier doux fin : quand l’oxygène fausse la lecture des couples puissance/vitesse
Sur l’acier doux de 1 à 4 mm, l’oxygène est souvent privilégié. Il agit comme un « turbo thermique » en ajoutant une réaction exothermique à l’énergie du faisceau. Les tableaux de paramètres donnent alors des vitesses très élevées, car la coupe ne repose pas uniquement sur la puissance du laser, mais aussi sur la combustion contrôlée du métal.
Le revers est double : d’abord, les bords sont légèrement oxydés, avec une couche d’oxyde noire ou brune. Ensuite, ces vitesses élevées masquent parfois une conicité du trait de coupe. À la caméra, la flamme semble parfaite, mais sur le marbre de contrôle, les angles intérieurs sont légèrement fermés. Pour des pièces d’assemblage avec des tolérances dimensionnelles serrées, cette dérive peut suffire à bloquer un montage.
C’est ici que les notices sont muettes : elles donnent une vitesse de référence, mais ne disent pas à partir de quel seuil la qualité géométrique commence à se dégrader. La présence d’oxygène dans le canal de coupe accentue la zone affectée thermiquement et agrandit la « racine » du trait. La bonne pratique sur acier doux fin consiste à se réserver une marge de vitesse, typiquement 10 à 20 % en-dessous du maximum indiqué, surtout pour des pièces structurelles ou mécano-soudées qui doivent s’emboîter sans reprise.
Inox fin : puissance élevée, vitesse moindre, azote et bords propres
Sur l’acier inoxydable fin, beaucoup d’ateliers basculent vers l’azote comme gaz d’assistance. L’objectif n’est plus de profiter de la combustion, mais d’obtenir un chant métallique brillant et exempt d’oxydes. Les notices donnent généralement des vitesses plus faibles qu’en oxygène, tout en recommandant d’utiliser la pleine puissance de la source (par exemple 2 à 4 kW) pour traverser rapidement.
Dans la réalité, réduire légèrement la puissance tout en adaptant la vitesse peut améliorer la qualité de bord. Atelier Lemaire, sur de l’inox 2 mm, a remplacé un réglage constructeur à 100 % de puissance par 80 % avec une hausse de vitesse de 10 %. Le bilan : un bord bien plus lisse, moins de coloration thermique, et une consommation de gaz identique. Là encore, ce type de compromis n’apparaît pas dans les tableaux officiels, centrés sur la capacité de pénétration plutôt que sur la qualité esthétique.
Sur ces épaisseurs, l’enjeu n’est pas de « pouvoir couper », mais de le faire à une vitesse économiquement intéressante tout en limitant ponçage, polissage ou micro-usinage ultérieur. Le couple puissance/vitesse optimal privilégie alors une densité d’énergie suffisante pour assurer la continuité de coupe, sans excès qui allonge inutilement la ZAT.
La leçon clé sur l’acier fin est simple : les notices dimensionnent la puissance pour garantir la traversée ; l’atelier doit recalibrer vitesse et puissance pour garantir la répétabilité et la qualité de bord.
Pourquoi la physique du faisceau sabote les vitesses en acier moyen (4 à 10 mm) ?
À partir de 4 ou 5 mm d’acier, la logique change complètement. La fiche technique met encore en avant des vitesses honorables, souvent obtenues sur des bancs d’essai. Pourtant, dès que les séries deviennent longues, l’effet « sablier » du faisceau et la dynamique du gaz d’assistance transforment une coupe théoriquement maîtrisée en source de scories, de conicité et de temps de meulage.
Sur une tôle de 8 mm, la notice d’un laser CO₂ de 4 kW peut encore annoncer une vitesse respectable. Dans un atelier orienté vers la validation industrielle, cette même vitesse génère des bords inférieurs irréguliers, avec laitier soudé. La machine a bien traversé, mais la conicité du trait dépasse les tolérances acceptables pour un prototype fonctionnel destiné à un montage de robotique ou d’aéronautique.
L’effet sablier sur acier : densité d’énergie en haut, bords en V en bas
Le profil réel du faisceau ressemble à un sablier : il se resserre au point focal, puis diverge. Sur 8 à 10 mm d’acier, seule une petite portion de l’épaisseur se trouve réellement dans la zone de focalisation optimale. Le reste est coupé avec un faisceau déjà élargi, moins dense en énergie. En pratique, le haut de la coupe est net, le milieu correct, et le bas forme progressivement un V.
Les notices traduisent cela par une simple baisse de vitesse à épaisseur croissante. Elles ne précisent pas à quel moment l’angle de ce V devient incompatible avec la fonction de la pièce. Or un flasque de réducteur qui doit recevoir un roulement avec un ajustement glissant ne tolère pas 0,3 mm de dérive entre face supérieure et inférieure.
Certains opérateurs tentent de compenser par plus de puissance. Mais plus de puissance dans un faisceau qui diverge déjà ne resserre pas le « sablier » : cela élargit encore la zone fondue, amplifie la ZAT et accroît la conicité. La coupe ressemble alors à un entonnoir poli en haut et brutalement resserré en bas.
Gaz d’assistance et acier moyen : quand l’oxygène nourrit la scorie
Sur l’acier doux moyen, l’oxygène reste fréquemment utilisé. Son avantage est de permettre des vitesses correctes en capitalisant sur la réaction exothermique. Mais en profondeur, là où le faisceau diverge, la section du trait de coupe s’ouvre. Le flux d’oxygène se détend, perd sa vitesse, et n’évacue plus correctement le métal fondu.
Résultat : une partie de ce métal se solidifie sur les bords inférieurs sous forme de laitier accroché. Les notices n’en parlent pas, car leurs tests se contentent d’observer la traversée et une section limitée. Sur la chaîne de production, c’est une autre histoire : chaque bavure se traduit par un passage à la meule ou au burin, avec un opérateur qualifié immobilisé pour du travail manuel.
Certains ateliers remplacent l’oxygène par l’azote sur des aciers autour de 6 mm pour réduire ce laitier. Les vitesses chutent, mais les bords gagnent en propreté. Le calcul économique devient alors une vraie question d’ingénierie : vaut-il mieux une coupe rapide suivie d’un long meulage, ou une coupe plus lente quasi prête à monter ? Cet arbitrage ne transparaît jamais dans les courbes théoriques.
En résumé, pour l’acier moyen, la limite n’est plus simplement la puissance de la source, mais la capacité du faisceau et du gaz à conserver une géométrie de trait acceptable sur toute l’épaisseur.
Comment adapter puissance/vitesse au-delà de ce que la fiche constructeur admet en acier épais ?
Dès que l’on s’attaque à de l’acier de 10 à 20 mm, on sort de la zone de confort des notices. Les fabricants de machines publient bien des limites « maximales » : par exemple, 20 mm pour un laser CO₂ de 4 kW ou des valeurs ambitieuses pour des lasers fibre haute puissance. Sur le terrain, l’atelier constate vite que ces chiffres décrivent surtout la pénétration, pas la rentabilité.
Un cas typique : une PME de chaudronnerie souhaite découper régulièrement des platines de 15 mm pour des châssis mécano-soudés. Le fournisseur de machine confirme que son équipement CO₂ peut couper cette épaisseur. En utilisant les paramètres fournis (vitesse très faible, puissance maximale, forte pression de gaz), l’atelier obtient des pièces traversées… mais avec des bords inférieurs crantés, fortement chargés en scories. Chaque platine doit ensuite subir plusieurs minutes de meulage.
CO₂ contre fibre : où se situe vraiment le basculement sur l’acier ?
Les lasers CO₂ ont longtemps dominé la découpe de tôle. Leur faisceau plus large offre parfois des bords agréablement lissés sur des épaisseurs modérées, autour de 8 à 10 mm. Mais au-delà d’un certain seuil, la longueur d’onde de 10,6 µm est mal absorbée par l’acier, surtout en face réfléchissante.
Les lasers fibre, eux, travaillent autour de 1 µm. Cette longueur d’onde se couple mieux avec le métal, ce qui améliore fortement la densité d’énergie utile au fond du trait de coupe. Concrètement, une machine fibre moderne de 6 à 12 kW peut traiter des aciers de 15 à 20 mm avec des vitesses et une qualité de bord bien plus stables que le CO₂.
Cependant, les notices de sources fibre très puissantes mettent parfois en avant des épaisseurs « record » sur acier. La même logique trompeuse s’applique : la machine traverse, mais à des vitesses si basses et avec une telle consommation de gaz que le coût par pièce explose. L’ingénierie de production doit donc fixer une limite interne, souvent autour de 15 mm pour le CO₂ et un peu plus pour le fibre, au-delà de laquelle la découpe laser n’est plus économiquement pertinente.
Tableau comparatif : couples puissance/vitesse réalistes sur acier doux
Le tableau ci-dessous synthétise des ordres de grandeur typiques, inspirés des paramètres de sources IPG et Raycus, pour un atelier qui privilégie une qualité de bord industrialisable plutôt que l’épaisseur maximale « marketing ».
| Technologie | Puissance laser | Épaisseur acier doux | Gaz d’assistance | Vitesse de coupe réaliste | Objectif prioritaire |
|---|---|---|---|---|---|
| CO₂ | 4 kW | 6 mm | O₂ | Vitesse moyenne, bord correct | Série économique sans surmeulage |
| CO₂ | 4 kW | 15 mm | O₂ | Très lente | Usage ponctuel, forte reprise manuelle |
| Fibre | 6 kW | 10 mm | N₂ | Rapide | Bord propre, faible ZAT |
| Fibre | 10–12 kW | 20 mm | N₂ | Lente mais stable | Pièces structurelles, peu de scories |
Ces couples ne constituent pas des recettes « magiques », mais une boussole. Le point commun : la vitesse choisie reste inférieure aux maxima revendiqués pour maintenir la stabilité du bain fondu et la reproductibilité géométrique.
Quand basculer vers l’usinage ou le jet d’eau pour l’acier épais ?
Au-delà d’un certain seuil, l’acharnement à tout faire au laser finit par coûter plus cher qu’un process complémentaire. Pour des tôles d’acier épaisses destinées à des assemblages mécaniques, le fraisage ou le jet d’eau abrasif deviennent des options pertinentes. Leur vitesse est plus faible, mais les bords sortent droits, sans conicité marquée, et sans ZAT importante.
Un exemple frappant : pour des brides de 25 mm, un atelier a choisi de faire une pré-découpe laser en périphérie avec un surépaisseur contrôlée, puis de finaliser les diamètres critiques en usinage. Le couple puissance/vitesse du laser était volontairement positionné pour minimiser la ZAT et préserver la tenue dimensionnelle au fraisage. Ce type de stratégie hybride est totalement absent des notices, pourtant c’est souvent lui qui garantit des coûts maîtrisés.
La véritable frontière de la découpe laser sur acier épais ne se situe donc pas à l’épaisseur maximale annoncée, mais là où le coût cumulé coupe + finition dépasse celui d’un procédé alternatif.
Comment régler la mise au point, la buse et le gaz pour dompter l’acier ?
Les notices insistent peu sur la position focale, alors que ce réglage influe directement sur le compromis puissance/vitesse. Sur l’acier, un foyer légèrement décalé vers le bas de la tôle peut améliorer la pénétration, mais accentuer la conicité. À l’inverse, une focalisation proche de la surface donne souvent un haut de coupe impeccable, au prix d’un fond plus chargé en scories.
La clé consiste à considérer le faisceau comme un volume, et non comme une ligne : l’objectif est de positionner la partie la plus dense du « sablier » dans la zone critique de la coupe, celle qui doit respecter les tolérances fonctionnelles.
Focalisation : pourquoi la profondeur de champ dicte votre vitesse
Les lentilles courtes offrent un point focal plus fin et une densité énergétique élevée, idéale pour des tôles fines ou des gravures précises. En acier, au-delà de quelques millimètres, la faible profondeur de champ devient un handicap. Une grande partie de l’épaisseur est alors coupée avec un faisceau déjà élargi.
Les lentilles longues, au contraire, augmentent la profondeur de champ, mais au prix d’un point focal plus gros et donc d’une densité moindre. Sur acier de 8 à 12 mm, certains ateliers combinent une lentille plus longue avec une légère réduction de vitesse pour compenser cette baisse de densité. Ce type de compromis n’est généralement pas documenté : les notices se contentent de lister des lentilles compatibles.
Un protocole efficace consiste à fixer la puissance et le gaz, puis à faire varier focalisation et vitesse sur une série de coupons. La mesure du trait au pied à coulisse, en haut et en bas, permet de trouver la zone où la différence reste dans une plage acceptable sans sacrifier trop de débit.
Pression de gaz et diamètre de buse : régler la dynamique du bain fondu
Les tableaux officiels mentionnent bien des pressions de gaz et des diamètres de buse, mais rarement la logique derrière ces valeurs. Or la combinaison buse/pression conditionne la vitesse du jet gazeux dans le trait de coupe. Un diamètre plus petit avec une pression plus forte produit un jet rapide qui éjecte efficacement le métal fondu, mais peut aussi instabiliser la flamme et créer des micro-fluctuations de largeur de trait.
Sur acier doux en oxygène, une buse légèrement plus large avec une pression ajustée offre souvent une coupe plus stable, au prix d’un peu plus de consommation. Sur inox avec azote, une pression élevée et une buse optimisée sont nécessaires pour éviter toute oxydation et évacuer le métal liquide avant sa re-solidification sur les bords.
Une liste de bonnes pratiques simples aide déjà à dépasser les notices :
- Vérifier régulièrement la concentricité du faisceau dans la buse pour éviter un jet de gaz asymétrique.
- Adapter le diamètre de buse à l’épaisseur plutôt qu’à la seule puissance disponible.
- Inscrire les couples buse/pression validés sur une « fiche matière » interne pour chaque nuance d’acier.
Ces fiches complètent les tableaux théoriques par une mémoire d’atelier qui tient compte des cahiers de charges réels : assemblage soudé, robotique, pièces usinées ensuite, etc.
Quelle méthode pratique pour trouver vos vrais réglages puissance/vitesse sur acier ?
Au-delà des valeurs chiffrées, les ateliers performants partagent une approche commune : ils transforment la mise au point des paramètres en démarche structurée, proche de l’itération rapide qu’on retrouve en impression 3D. L’objectif n’est plus de copier des tableaux, mais de bâtir une base de données interne cohérente, adossée à des tests simples et reproductibles.
Un exemple parlant est celui d’une entreprise qui fabrique des structures mécanosoudées pour des robots mobiles. Chaque nouveau lot de tôle acier, chaque nouvelle épaisseur donne lieu à une courte séquence de validation avant le lancement série. Cette séquence est standardisée et documentée, avec des critères de décision clairs.
Protocole de tests : de la pièce témoin aux réglages de production
La démarche peut tenir en quelques étapes :
Premièrement, définir la fonction de la pièce : assemblage par boulonnage, soudage, usinage ultérieur, ou simple rôle de renfort. Ce contexte détermine les tolérances admises sur la conicité et l’état de surface. Deuxièmement, choisir un jeu d’échantillons en acier réel (même nuance, même fournisseur) pour effectuer des coupes en escalier de puissance et de vitesse, en gardant focalisation et gaz constants.
Troisièmement, mesurer systématiquement la largeur du trait en haut et en bas, noter la présence de scories, la coloration du bord et la facilité de cassure de petits éléments. Quatrièmement, ajuster la focalisation puis répéter le test, cette fois en resserrant la plage de puissance/vitesse. Le couple retenu est celui qui respecte la qualité requise tout en offrant le temps de cycle le plus court.
Enfin, consigner ces données dans une base commune, accessible depuis le logiciel de pilotage ou sous forme de tableau interne. On se rapproche alors d’une base matière au sens des slicers en SLA ou FDM en impression 3D : pour chaque matériau/épaisseur, un profil fiable, éprouvé et partagé.
Capitaliser les retours de production : du rebut vers l’amélioration continue
Les notices n’apprennent rien des rebuts ; les ateliers, eux, le peuvent. Chaque série en acier qui nécessite une retouche excessive, un ajustage en force ou une reprise d’usinage est une source d’information technique. Plutôt que de considérer ces incidents comme des fatalités, les équipes les relient systématiquement aux paramètres utilisés.
Si un lot de platines de 12 mm montre une usure prématurée des outils de taraudage après découpe laser, on peut suspecter une ZAT trop large ou un bord trop durci par une puissance excessive combinée à une vitesse trop lente. L’ajustement suivant diminuera peut-être la puissance de 10 à 20 %, augmentera la vitesse de quelques pourcents et corrigera le focus pour réduire ce durcissement local.
Dans une logique de validation industrielle, cette boucle de retour d’expérience transforme progressivement un simple tableau constructeur en véritable référentiel process. C’est là que le laser cesse d’être un simple outil de coupe pour devenir une « clé passe-partout » qui relie conception, production et qualité autour de paramètres vraiment maîtrisés.
Pour approfondir ces réglages en vidéo, plusieurs chaînes spécialisées détaillent pas à pas les influences croisées puissance/vitesse/gaz sur acier.
D autres contenus se concentrent sur la transition CO2 vers fibre pour la découpe de tôles d acier plus épaisses et les impacts économiques associés.
Comment savoir si la vitesse de découpe sur acier est trop élevée ?
Des étincelles très irrégulières sous la tôle, des manques ponctuels de pénétration et des zones où le laitier reste accroché au bord inférieur sont des signaux d une vitesse excessive pour la puissance donnée. Sur pièce finie, une conicité marquée du trait ou des points non totalement séparés montrent que le couple puissance/vitesse doit être rééquilibré, généralement en réduisant la vitesse ou en ajustant la focalisation.
Faut il toujours travailler à 100 % de puissance pour découper l acier ?
Non. Travailler en permanence à pleine puissance augmente la ZAT, accélère l usure des optiques et ne garantit pas un meilleur bord. Sur acier fin et moyen, des puissances légèrement réduites combinées à une vitesse adaptée et à un focus optimisé donnent souvent une meilleure qualité de chant et une répétabilité supérieure. La pleine puissance se réserve aux fortes épaisseurs ou aux matériaux difficiles.
Pourquoi utiliser l azote plutôt que l oxygène sur l acier inoxydable ?
L oxygène favorise une réaction de combustion qui laisse une couche d oxydes sur les chants, ce qui peut nuire à la résistance à la corrosion et compliquer les opérations de soudage ou de peinture. L azote, gaz inerte, évacue le métal fondu sans oxyder le bord. On obtient ainsi des chants brillants, propres et directement exploitables pour des assemblages de précision ou des pièces esthétiques en inox.
Comment réduire les scories au dos des pièces en acier découpé au laser ?
Il faut vérifier la combinaison pression de gaz/diamètre de buse, recentrer le faisceau dans la buse, ajuster la focalisation pour rapprocher le point focal de la zone de formation du laitier, puis adapter la vitesse. Bien souvent, une légère diminution de vitesse couplée à une augmentation contrôlée de la pression de gaz suffit à éjecter correctement le métal fondu sans accroche sur le bord inférieur.
À partir de quelle épaisseur l usage d un laser fibre devient il préférable au CO2 pour l acier ?
Dès que les épaisseurs d acier dépassent 10 à 12 mm de façon régulière, le laser fibre prend un avantage net grâce à une meilleure absorption de sa longueur d onde par le métal et à une densité d énergie plus élevée au fond du trait de coupe. Le CO2 reste utilisable ponctuellement sur des tôles plus épaisses, mais avec des vitesses faibles, davantage de scories et des coûts de gaz plus élevés, ce qui limite son intérêt économique en production.