FDM, SLA, SLS, MJF : quelle technologie d’impression 3D choisir selon la contrainte mécanique de la pièce
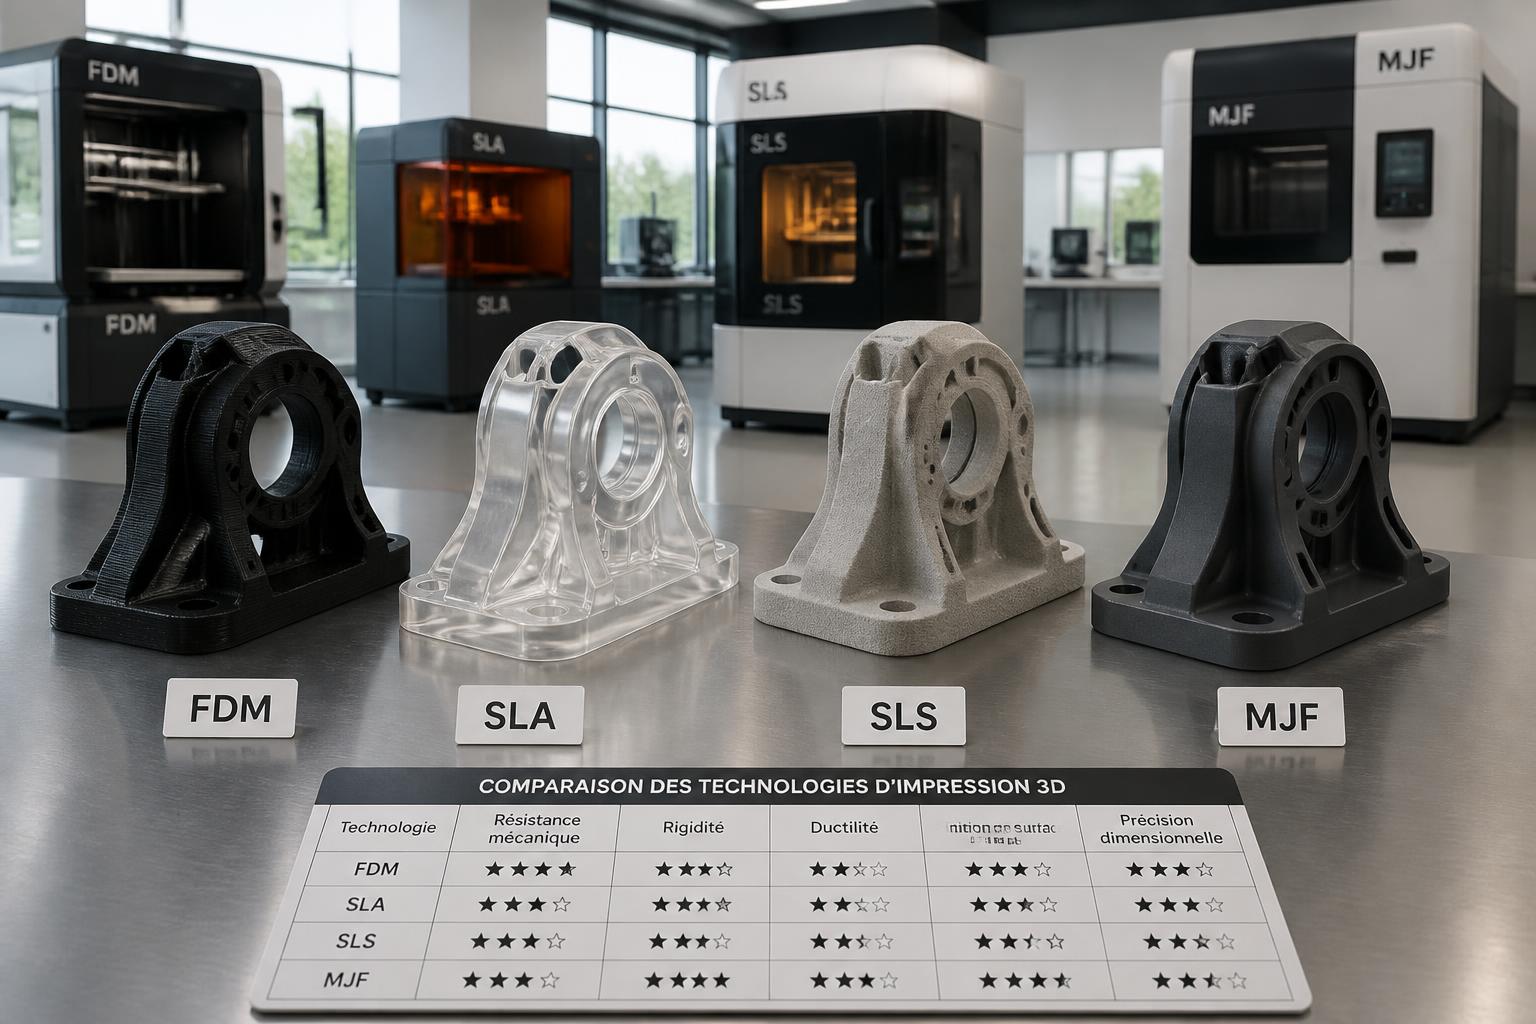
Choisir entre FDM, SLA, SLS et MJF revient à arbitrer entre résistance mécanique, précision, budget et cadence de production. Pour une pièce soumise à des efforts, le matériau, la direction d’impression, la porosité interne et les post-traitements jouent un rôle majeur. Les technologies à base de poudre comme le SLS et le MJF se distinguent pour les pièces finales robustes, alors que la SLA excelle sur le détail et les tolérances serrées, et la FDM sur le coût et les itérations rapides. Les bureaux d’études qui réussissent leurs projets mécaniques sont ceux qui combinent ces procédés plutôt que d’en chercher un « universel ».
Points clés :
- FDM : idéal pour les prototypes fonctionnels, les gabarits, les pièces volumineuses à moindre coût, avec vigilance sur l’orientation des couches.
- SLA : excellente précision et surface lisse, adaptée aux pièces détaillées, mais matériaux souvent plus cassants (sauf résines techniques).
- SLS : très bon compromis résistance / complexité géométrique, parfait pour des pièces structurelles en nylon.
- MJF : proche du SLS avec une productivité et une homogénéité mécanique très intéressantes pour les séries courtes.
- Le choix dépend de la contrainte mécanique dominante : traction, flexion, choc, fatigue, température, frottement, ou biocompatibilité.
Comment la contrainte mécanique d’une pièce oriente le choix FDM, SLA, SLS ou MJF ?
Dans l’industrie comme dans un fablab de quartier, une question revient sans cesse : comment sélectionner la bonne technologie d’impression 3D quand une pièce est réellement sollicitée mécaniquement ? Une charnière de robot, un support de capteur embarqué ou un boîtier soumis à des vibrations ne se dimensionnent pas comme un simple prototype visuel.
La première étape consiste à identifier la contrainte mécanique dominante. S’agit‑il d’un effort de traction continu, d’une flexion répétée, d’un choc ponctuel, d’une montée en température, ou d’un mélange de ces facteurs ? Un bras de robot industriel de l’entreprise fictive *Robomeca* devra par exemple encaisser des efforts cycliques, alors qu’un gabarit d’assemblage automobile subira plutôt des appuis localisés et des frottements modérés.
Vient ensuite la notion de direction des contraintes. Les procédés couche par couche créent une anisotropie : la résistance n’est pas identique dans toutes les directions. Sur une pièce FDM, une traction parallèle aux couches se comporte très différemment d’une traction perpendiculaire. Un même matériau PLA imprimé avec deux orientations peut donc passer ou échouer une validation industrielle.
Les technologies sur lit de poudre comme le SLS et le MJF réduisent cette anisotropie, car les particules fusionnées forment une structure plus homogène. À l’inverse, les procédés par extrusion ou photopolymérisation font apparaître des interfaces de couche plus marquées. C’est là que le rôle du choix de procédé devient stratégique : pour une charnière ou un clip, le comportement dans la zone de pliage dépend directement de la manière dont les couches sont empilées.
Les contraintes de frottement et d’usure entrent aussi en ligne de compte. Imaginez un coulisseau guidant un câble dans un drone : il doit être léger, solide et résister au glissement répété du câble. Le nylon SLS ou MJF avec un bon post-traitement glisse mieux qu’une pièce FDM brute, souvent marquée par des stries de couches. Certains bureaux d’études ajoutent même une texturisation CAO pour obtenir des zones plus lisses ou, au contraire, antidérapantes.
Ce panorama des contraintes ouvre la porte aux technologies elles‑mêmes : FDM, SLA, SLS et MJF offrent chacune un profil mécanique bien distinct, qu’il faut aligner avec les charges que la pièce devra encaisser au quotidien.
Pourquoi parler de traction, flexion, choc et température dès la phase de CAO ?
La phase de conception CAO joue un rôle central. En modélisation directe ou paramétrique, définir tôt les zones épaisses, les congés, les nervures et les perçages permet d’exploiter au mieux les capacités mécaniques de la technologie choisie. Un exemple concret : *Robomeca* a vu la durée de vie d’un support de capteur multipliée par un facteur important simplement en modifiant l’orientation des couches et en ajoutant deux nervures adaptées au sens de flexion.
En intégrant la bonne combinaison contrainte / procédé dès la CAO, l’impression 3D devient une véritable clé passe‑partout pour débloquer des designs qu’un usinage classique aurait rendus impossibles ou trop coûteux.
FDM vs SLA : quelles limites mécaniques pour les prototypes et pièces fonctionnelles ?
Les procédés FDM et SLA occupent une place de choix dans les bureaux d’études. Ils sont souvent les premiers à être envisagés pour réaliser un prototype fonctionnel ou une pré‑série courte. Pourtant, leur comportement mécanique diffère fortement, ce qui peut surprendre lors des premiers essais en charge.
La technologie FDM repose sur l’extrusion d’un filament thermoplastique fondu déposé en couches successives. Les matériaux standards comme le PLA ou l’ABS sont complétés par des polymères plus techniques : PETG, PC, PA, voire des composites chargés fibres courtes. La structure interne en « lignes » et la présence d’une interface entre chaque couche créent une anisotropie marquée. Une pièce FDM se comporte presque comme un stratifié, avec un plan de faiblesse possible entre les couches.
Pour un prototype soumis à une flexion modérée, les résultats peuvent être excellents, surtout lorsque l’orientation d’impression aligne les « cordons » de matière dans le sens des efforts. En revanche, un axe en traction perpendiculaire aux couches risque de rompre prématurément. C’est pour cette raison que les ingénieurs modifient souvent le sens d’impression et le taux de remplissage avant de valider une géométrie.
La SLA, elle, s’appuie sur la photopolymérisation d’une résine liquide à l’aide d’une source UV. La finesse de couche atteint des niveaux très bas, et la surface obtenue est remarquable. Sur le plan mécanique, les résines standard sont toutefois plus cassantes que les thermoplastiques FDM classiques. Elles se comportent un peu comme un matériau rigide mais peu tenace, idéal pour des pièces esthétiques ou des gabarits de contrôle, moins pour un clip soumis à de nombreux cycles d’ouverture/fermeture.
Les résines techniques modifient clairement ce paysage. Des familles de résines « tough », « haute température » ou « flexibles » ont fait leur apparition, capables de se rapprocher des caractéristiques des plastiques injectés. Elles offrent une meilleure résistance aux chocs, une tenue thermique renforcée ou une certaine élasticité. Toutefois, ces performances se payent souvent par des contraintes de post‑polymérisation et de stockage.
Dans les ateliers de *Robomeca*, un choix courant consiste à utiliser la FDM pour les premiers prototypes fonctionnels, puis la SLA pour valider les détails critiques, les jeux de montage et les tolérances dimensionnelles. La même pièce mécanique peut donc exister en deux versions, chacune exploitant les points forts de la technologie associée.
Quels critères pratiques pour trancher entre FDM et SLA sur une pièce mécanique ?
Pour une pièce sollicitée mécaniquement, le choix entre FDM et SLA repose souvent sur quelques questions simples. Le budget est‑il très serré, avec de nombreuses itérations rapides prévues ? La FDM prend l’avantage. La géométrie contient‑elle de très petits détails, des filetages fins, des canaux internes étroits ? La SLA se montre nettement plus confortable.
Autre critère décisif : la température d’usage. Un support de capteur dans un compartiment moteur, exposé à la chaleur, demandera un polymère FDM haute performance ou une résine SLA haute température, chacun avec ses contraintes de design et de validation. Même logique pour la biocompatibilité : certaines résines certifiées médicales sont privilégiées pour des guides chirurgicaux ou des prothèses temporaires.
SLS ou MJF : quelles technologies 3D privilégier pour des pièces fortes et durables ?
Lorsqu’une pièce doit encaisser des efforts sérieux en utilisation finale, la question se déplace souvent vers les technologies à base de poudre : SLS (Selective Laser Sintering) et MJF (Multi Jet Fusion). Les deux procédés reposent sur un lit de poudre polymère, le plus souvent un nylon de type PA, mais leur mode de fusion et le résultat final présentent des nuances importantes.
Le SLS utilise un laser pour fritter localement la poudre. Couche après couche, le faisceau dessine les contours et les volumes, tandis que la poudre non fusionnée joue le rôle de support. Ce fonctionnement offre une grande liberté de forme : charnières intégrées, canaux internes complexes, assemblages emboîtés, le tout sans support classique à retirer. La structure obtenue est plus homogène qu’en FDM, avec une anisotropie mécanique moins marquée.
Le MJF, développé par *HP*, adopte une stratégie différente : un agent de fusion est déposé sur la poudre, puis une source infrarouge vient chauffer la zone concernée. Cette approche permet une excellente répétabilité, une densité élevée et des temps de cycle compétitifs, particulièrement appréciés pour la production de séries courtes ou moyennes. Les pièces MJF se distinguent par leur homogénéité mécanique et leur bonne finition après sablage ou lissage.
Du côté de la résistance mécanique pure, les deux technologies se tiennent dans une gamme similaire, avec des variations liées au type de nylon ou aux mélanges chargés verre, fibre ou autres additifs. Pour des bras de robot léger, des carters d’engrenages ou des connecteurs structurels, SLS et MJF permettent d’atteindre une validation industrielle là où FDM et SLA auraient parfois montré leurs limites.
La porosité interne reste toutefois un enjeu. Malgré des densités élevées, SLS et MJF ne donnent pas toujours un matériau aussi « plein » qu’une pièce injectée ou usinée. Certaines applications sous pression, comme des collecteurs de fluide, demandent donc soit un traitement d’imprégnation, soit une sur‑épaisseur de sécurité. Les ingénieurs de *Robomeca* ont par exemple adopté un vernis d’étanchéité interne sur leurs corps de vannes MJF pour garantir la tenue en pression.
Quand privilégier SLS ou MJF pour une application mécanique exigeante ?
Le choix entre SLS et MJF dépend souvent du volume de production et des exigences de finition. Le SLS reste très attractif pour des géométries très complexes à faible ou moyen volume, avec des possibilités de matériaux variés. Le MJF séduit par sa productivité, sa répétabilité et son aptitude naturelle aux pièces de série, notamment dans l’automobile ou la robotique de service.
Pour une charnière intégrée d’exosquelette ou un carter de robot mobile, les équipes de développement cherchent un matériau à la fois résistant et relativement léger. Le nylon SLS ou MJF coche ces cases et offre une liberté de design que l’usinage ne permettrait qu’à un coût bien supérieur. La décision finale se fait alors souvent sur la base du délai, du coût par pièce et de la capacité du fournisseur à garantir des tolérances serrées.
Comparatif mécanique FDM, SLA, SLS, MJF : quel procédé pour quelle contrainte ?
Pour y voir clair, rien de tel qu’un comparatif synthétique centré sur le comportement mécanique. Ce tableau propose un repère pratique pour associer chaque technologie aux principales contraintes rencontrées en conception mécanique.
| Technologie | Type de contraintes adaptées | Points forts mécaniques | Limites mécaniques | Exemples d’applications |
|---|---|---|---|---|
| FDM | Flexion modérée, gabarits, efforts faibles à moyens | Matériaux variés, coût bas, itérations rapides | Anisotropie marquée, risque de délaminage entre couches | Supports de capteurs, gabarits d’assemblage, carters légers |
| SLA | Précision élevée, petites charges, validation dimensionnelle | Surface lisse, détails fins, bonnes tolérances | Résines standard plus cassantes, sensibilité aux chocs | Guides médicaux, connecteurs précis, maquettes fonctionnelles |
| SLS | Efforts structuraux, chocs, flexion répétée | Bon compromis résistance / poids, anisotropie réduite | Porosité possible, besoin de post-traitement pour l’étanchéité | Bras de robot, charnières intégrées, pièces automobiles |
| MJF | Pièces finales, séries courtes, efforts multi-axiaux | Homogénéité mécanique, productivité, bonne répétabilité | Palette matière encore limitée par rapport à l’injection | Carters fonctionnels, connecteurs structurels, outillage de production |
Ce tableau n’a pas vocation à figer les choix, mais à fournir une grille de lecture. Il montre par exemple que la FDM, souvent considérée comme « simple » ou « grand public », peut parfaitement être employée pour des prototypes fonctionnels sérieux, à condition de maîtriser l’orientation et le matériau. À l’inverse, SLS et MJF, plutôt orientés production, peuvent servir aussi à des phases de validation, notamment lorsque la pièce pré‑série doit déjà être proche de la version finale.
La stratégie la plus efficace consiste à combiner ces technologies. Dans le cas d’un robot de manutention développé par *Robomeca*, les premières pièces ont été imprimées en FDM pour ajuster la cinématique et les interfaces mécaniques. Les versions suivantes sont passées en SLA pour optimiser les jeux et vérifier l’intégration. Enfin, la série destinée aux tests longue durée a été produite en MJF, pour garantir résistance et répétabilité.
Cette approche modulaire permet d’aligner chaque phase de projet sur la technologie la plus pertinente, en s’appuyant sur les vrais besoins mécaniques plutôt que sur un choix unique par habitude.
Comment intégrer le coût et le délai dans ce comparatif mécanique ?
Les contraintes mécaniques ne vivent jamais seules. Une pièce parfaite mécaniquement mais trop coûteuse ou livrée trop tard perd tout intérêt. L’intégration du coût par pièce, du délai de fabrication et des besoins de post‑traitement fait souvent pencher la balance entre deux procédés proches.
Les technologies FDM et SLA dominent typiquement l’étape de pré‑étude par leur accessibilité. Le SLS et le MJF prennent le relais dès que la validation mécanique à long terme et la production de plusieurs dizaines ou centaines de pièces entrent dans l’équation. Chaque technologie trouve ainsi sa zone de pertinence naturelle, au croisement de la performance mécanique, de l’économie et du calendrier projet.
Comment optimiser la CAO et le post-traitement selon FDM, SLA, SLS ou MJF ?
Une fois la technologie choisie, la façon de concevoir la pièce fait une différence énorme sur le résultat mécanique. Une même géométrie peut se comporter très différemment selon le procédé. Travailler la CAO et le post‑traitement en synergie avec le choix FDM, SLA, SLS ou MJF transforme une simple impression 3D en véritable validation industrielle.
Sur une pièce FDM, la modélisation directe permet par exemple de renforcer ponctuellement les zones sollicitées : épaississement local, ajout de nervures, agrandissement de congés. La texturisation via logiciel n’est pas seulement esthétique : une surface micro‑structurée peut limiter les amorces de fissure ou améliorer la prise en main d’un outillage.
Pour la SLA, la gestion des supports et des zones d’ancrage influence la résistance finale. Une pièce orientée pour minimiser les traces de support sur les zones critiques offre non seulement un meilleur aspect, mais aussi une diminution des risques de micro‑défauts. Les étapes de nettoyage et de post‑polymérisation UV doivent être maîtrisées pour atteindre les performances mécaniques annoncées par le fabricant de résine.
Avec SLS et MJF, l’enjeu principal se situe souvent dans la gestion de l’épaisseur minimale, des jeux fonctionnels et des structures internes. Les ingénieurs conçoivent parfois des treillis internes ou des zones creuses optimisées pour alléger sans sacrifier la rigidité. L’orientation des pièces dans le volume de fabrication peut également influencer légèrement les propriétés, mais surtout le risque de déformation ou de gauchissement.
Le post‑traitement ajoute une couche d’optimisation. Sablage, lissage chimique, imprégnation ou vernissage peuvent améliorer la résistance à l’usure, réduire la friction ou renforcer l’étanchéité. Sur un collecteur fluide SLS de *Robomeca*, l’application d’un traitement interne a permis de passer avec succès des tests de pression, alors que la version brute présentait de légères suintements.
Quelles bonnes pratiques de design pour maximiser la tenue mécanique en impression 3D ?
Certaines règles de conception reviennent quel que soit le procédé. Arrondir les angles vifs par des congés adaptés limite les concentrations de contraintes. Répartir la matière par des nervures plutôt qu’en simples sur‑épaisseurs allège la pièce tout en améliorant la rigidité.
Le respect des épaisseurs minimales recommandées par la technologie, l’anticipation des tolérances et l’intégration de surfaces de reprise éventuelle (usinage, taraudage, sertissage) renforcent la fiabilité du projet. Combinées à un choix réfléchi entre FDM, SLA, SLS et MJF, ces bonnes pratiques transforment l’impression 3D en véritable outil d’ingénierie mécanique.
Quelle technologie 3D choisir pour une pièce soumise à de fortes charges mécaniques ?
Pour des charges importantes et répétées, les technologies sur lit de poudre comme le SLS et le MJF sont généralement les plus adaptées. Elles offrent une bonne homogénéité mécanique, une anisotropie limitée et des matériaux comme le nylon qui encaissent bien la traction, la flexion et les chocs. La FDM et la SLA restent utiles en amont pour les prototypes, mais les pièces finales fortement sollicitées gagnent à être produites en SLS ou MJF, voire en métal pour les cas extrêmes.
La FDM est-elle suffisante pour des prototypes fonctionnels ?
Oui, à condition de maîtriser l’orientation d’impression, le choix du matériau et le taux de remplissage. Pour un prototype fonctionnel, la FDM permet de tester des assemblages, des cinématiques et des efforts modérés à moindre coût. En alignant les cordons de matière dans le sens principal des contraintes et en utilisant des polymères plus techniques (PETG, PC, PA, composites), on peut obtenir des pièces très pertinentes pour la validation avant passage à SLS ou MJF.
Pourquoi utiliser la SLA si les résines sont plus cassantes ?
La SLA se distingue par sa précision, sa surface lisse et ses tolérances serrées. Même si les résines standard sont plus cassantes que certains thermoplastiques, elles sont parfaites pour valider des détails fins, des interfaces, des filetages ou des géométries très délicates. Les résines techniques (tough, haute température, flexibles) élargissent en plus le champ d’applications vers des pièces semi-fonctionnelles ou des dispositifs médicaux temporaires.
SLS et MJF donnent-ils des pièces aussi solides que l’injection plastique ?
Les pièces SLS et MJF se rapprochent des performances de certaines pièces injectées, mais la microstructure reste différente. La densité peut être légèrement inférieure et la porosité plus présente, surtout pour des applications sous pression ou nécessitant une étanchéité totale. Pour beaucoup d’applications mécaniques structurelles, les résultats sont toutefois très satisfaisants, à condition d’ajuster la conception et, si besoin, de compléter par un post-traitement adapté.
Faut-il changer la CAO selon la technologie d’impression 3D utilisée ?
Oui, adapter la CAO au procédé choisi est fortement recommandé. Les épaisseurs minimales, les jeux fonctionnels, la gestion des supports, l’orientation dans le volume et la stratégie de nervurage diffèrent entre FDM, SLA, SLS et MJF. Concevoir une pièce en tenant compte dès le départ de la technologie ciblée permet de maximiser la résistance mécanique, de réduire les risques de défauts et d’optimiser le coût global du projet.